
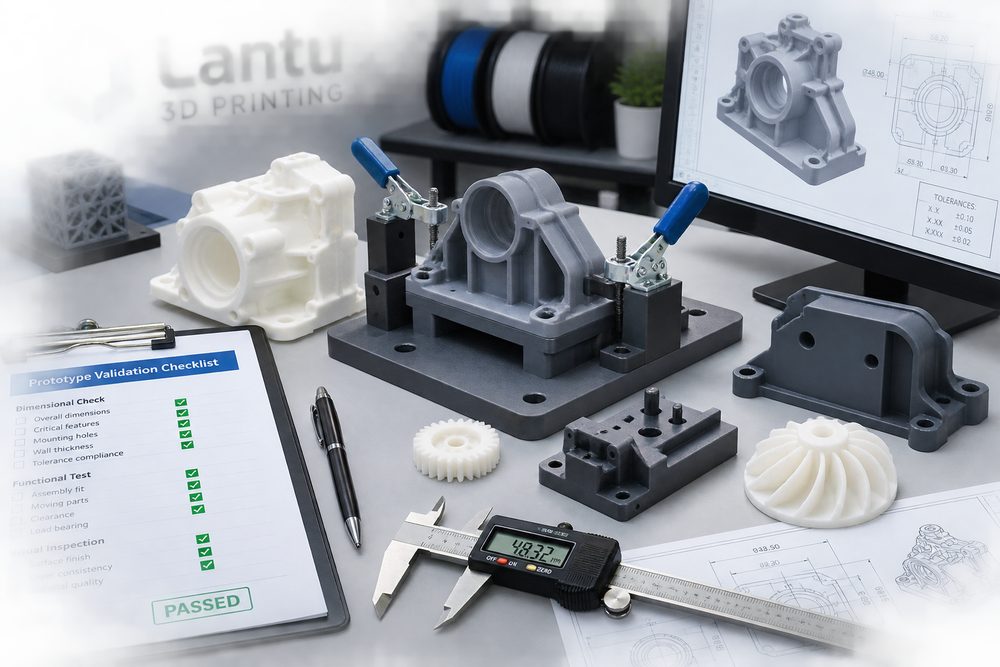
Pengenalan: Pengesahan sampel menentukan risiko pengeluaran seterusnya
Nilai prototaip cetakan 3D bukan hanya untuk melihat bentuk dengan cepat, tetapi yang lebih penting ialah mengesan masalah reka bentuk sebelum pelaburan dibuat dalam acuan, pemesinan CNC secara besar-besaran atau pengeluaran kecil-kecilan. Banyak projek hanya memeriksa rupa pada peringkat sampel dan mengabaikan rantaian dimensi, kelegaan pemasangan, laluan beban dan persekitaran penggunaan. Akibatnya, masalah seperti klip mudah patah, kedudukan lubang tersasar, sisipan nat longgar atau ubah bentuk haba hanya ditemui pada peringkat seterusnya. Blueprints 3D melihat pengesahan sampel sebagai penapis risiko daripada pelan reka bentuk kepada penghantaran fizikal, dan membantu pasukan R&D mengurangkan percubaan berulang melalui proses yang standard.
1. Persediaan sebelum pengesahan: tentukan soalan yang perlu dijawab oleh sampel
Pengesahan sampel perlu bermula dengan matlamat yang jelas, bukan membuat penilaian berdasarkan perasaan selepas cetakan siap. Sampel rupa biasanya mengesahkan nisbah, permukaan melengkung, warna dan ergonomik; sampel struktur menumpukan pada ketebalan dinding, rusuk penguat, klip, tiang skru dan urutan pemasangan; sampel fungsi pula perlu menahan beban, suhu, geseran atau sentuhan cecair. Matlamat yang berbeza memerlukan bahan dan proses yang berbeza: SLA sesuai untuk pengesahan rupa yang memerlukan perincian tinggi, SLS PA12 sesuai untuk pengesahan ketahanan dan pemasangan, MJF sesuai untuk bahagian fungsi kuantiti kecil yang lebih seragam, manakala SLM logam sesuai untuk pengesahan bahagian hujung panas, jig atau struktur berkekuatan tinggi.
2. Pemeriksaan dimensi: bina senarai dimensi kritikal
Pemeriksaan tidak sepatutnya meliputi semua dimensi, sebaliknya mengenal pasti dimensi kritikal yang memberi kesan kepada fungsi. Senarai biasa termasuk jarak lubang pemasangan, diameter lubang aci, ketebalan klip, permukaan penentu kedudukan pemasangan, lebar alur pengedap, diameter dalaman tiang skru dan keseluruhan sampul bentuk luaran. Prototaip biasa boleh diperiksa dengan angkup vernier pada tahap ±0.10-0.30mm; struktur berketepatan tinggi boleh ditambah dengan koordinat 3D atau perbandingan imbasan 3D. Kaedah rakaman disarankan merangkumi nilai reka bentuk, nilai sebenar, sisihan, alat pengukuran, foto lokasi pengukuran dan kesimpulan. Jika sisihan mempunyai arah tertentu, semak arah cetakan, permukaan sokongan, pengecutan bahan dan jumlah bahan yang dibuang semasa pasca-pemprosesan.
3. Pengesahan pemasangan: beralih daripada satu komponen lulus kepada sistem lulus
Banyak komponen lulus apabila diukur secara berasingan, tetapi masih gagal apabila dipasang ke dalam mesin atau peranti keseluruhan. Puncanya ialah pengumpulan rantaian dimensi dan urutan pemasangan tidak disahkan. Ujian pemasangan perlu merekod daya masuk, kedalaman skru, kelegaan, titik gangguan dan bilangan kali buka pasang. Untuk struktur klip, lakukan 10-30 kali buka pasang berulang bagi memerhati pemutihan, retak dan daya pulih; untuk tiang skru, uji sama ada nat tertanam selepas pemanasan panas berada pada paksi yang sama; untuk rel gelincir atau engsel, semak rintangan gerakan dan serbuk haus. Jika perlu, tandakan kawasan gangguan pada sampel dengan pen marker, kemudian kembali ke CAD untuk melaras chamfer, ruang kosong atau toleransi.
4. Ujian fungsi: sahkan dalam keadaan yang hampir sama dengan situasi sebenar
Pengesahan fungsi perlu mensimulasikan keadaan penggunaan sebenar, bukan sekadar meletakkan sampel secara statik. Komponen menanggung beban boleh menjalani ujian jangka pendek pada beban 1.5 kali beban operasi dan memerhatikan retak serta ubah bentuk kekal; komponen luar bangunan perlu memberi perhatian kepada sinaran UV, kelembapan dan kitaran suhu; bahagian berkaitan aliran cecair perlu diperiksa untuk kebocoran, tekanan dan sudut kotoran yang sukar dibersihkan. Bagi bahan resin, perlu juga mengambil kira kerapuhan jangka panjang dan ubah bentuk haba; resin fotopolimer biasa tidak sesuai terus menggantikan plastik kejuruteraan untuk komponen tahan lasak. Jika sampel hanya untuk pengesahan konsep, nyatakan hubungan penggantian bahan dalam laporan supaya sampel sementara tidak disalah anggap sebagai penyelesaian pengeluaran akhir.
5. Gelung pembaikan: jadikan setiap percubaan sebagai pengetahuan yang boleh digunakan semula
Selepas pengesahan selesai, hasilnya perlu dibentuk sebagai senarai isu dan dikelaskan mengikut tahap keterukan: isu yang menjejaskan keselamatan dan fungsi mesti diubah suai, isu yang menjejaskan kecekapan pemasangan disyorkan untuk dioptimumkan, manakala isu yang hanya melibatkan rupa boleh diputuskan berdasarkan kos. Setiap isu perlu dipadankan dengan lokasi CAD, analisis punca, cadangan perubahan dan item uji semula. Contohnya, lubang yang terlalu kecil mungkin berpunca daripada pengecutan cetakan, salutan pasca-pemprosesan atau toleransi reka bentuk yang tidak mencukupi. Penyelesaiannya mungkin dengan membesarkan diameter lubang sebanyak 0.2mm, menukar arah cetakan atau menukar kepada pemesinan selepas cetakan. Hanya dengan mendokumentasikan gelung masalah ini, generasi produk seterusnya dapat mengelakkan kesilapan yang sama.
Kesimpulan: pengesahan sampel ialah keputusan kejuruteraan, bukan semakan formaliti
Proses pengesahan sampel yang berkualiti tinggi perlu merangkumi penentuan matlamat, dimensi kritikal, hubungan pemasangan, keadaan fungsi dan gelung pembaikan. Melalui data yang dikuantifikasi, bukti foto dan rekod versi, prototaip cetakan 3D boleh membantu pasukan membuat keputusan awal tentang bahan, struktur dan proses, sekali gus mengurangkan pembaziran kos dan risiko penghantaran pada peringkat pengeluaran besar-besaran.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.