
Pengenalan: Sampel bukan penamat, tetapi bukti untuk keputusan reka bentuk
Banyak pasukan R&D yang menggunakan cetakan 3D untuk menghasilkan sampel meletakkan matlamat pertama pada melihat bentuk fizikal dengan cepat. Langkah ini penting, tetapi jika pengesahan terhenti pada tahap penampilan sahaja, nilai sampel akan dipandang rendah. Pengesahan sampel yang benar-benar berkesan perlu menjawab lima soalan: adakah rupa memenuhi jangkaan, adakah dimensi utama boleh dikawal, adakah hubungan pemasangan lancar, adakah beban fungsi mencukupi, dan adakah bahan serta proses menyokong laluan pengeluaran kecil atau pengeluaran besar seterusnya.
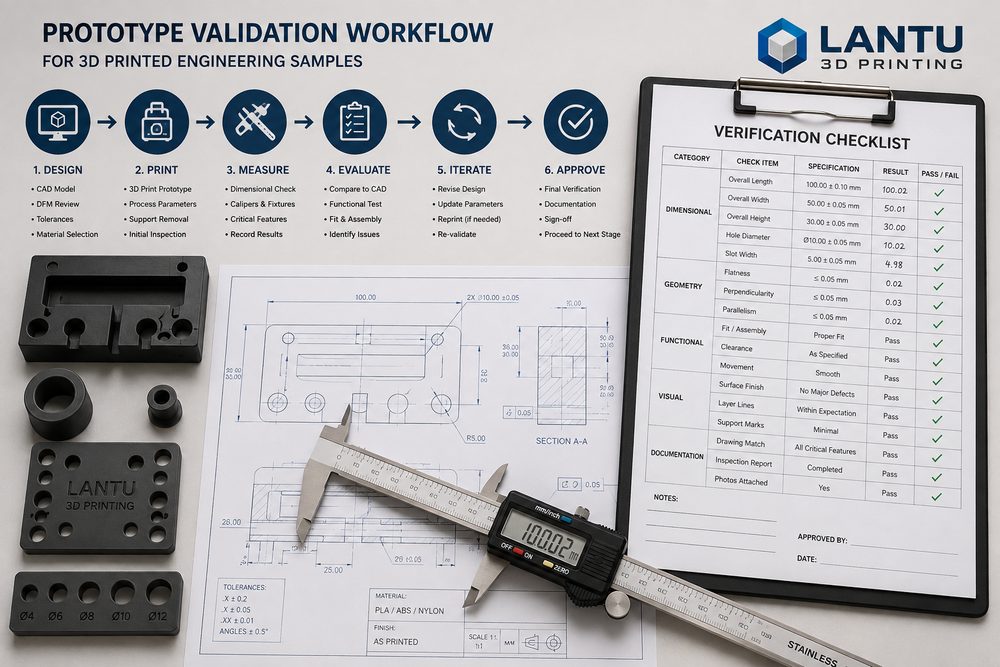
lantu3D menekankan pengurusan berterusan daripada reka bentuk pelan kepada realisasi fizikal. Aliran pengesahan sampel bukan sekadar mencetak satu model, tetapi membina rantaian bukti berasaskan risiko produk. Setiap sampel perlu mempunyai objektif pengesahan yang jelas, kriteria penilaian, dan tindakan susulan.
1. Pengelasan objektif pengesahan: jangan bebankan semua tugas pada satu sampel
Pengesahan sampel harus dibahagikan kepada sampel rupa, sampel struktur, sampel fungsi dan sampel proses. Sampel rupa menumpukan pada nisbah, permukaan melengkung, rasa genggaman, warna dan persepsi pengguna; ia boleh menggunakan resin SLA berketepatan tinggi atau proses kemasan semburan cat. Sampel struktur memberi tumpuan kepada ketebalan dinding, rusuk pengukuh, klip, tiang skru dan jurang pemasangan, dengan bahan seperti resin liat, nilon PA12 atau bahan seakan-ABS. Sampel fungsi perlu menghampiri persekitaran penggunaan sebenar, dan mungkin memerlukan nilon SLS, nilon MJF atau cetakan logam. Sampel proses pula digunakan untuk menilai kestabilan dan kos pengeluaran kecil pada fasa seterusnya.
Jika rupa, pemasangan dan kekuatan semuanya dipaksa pada satu sampel, biasanya akan berlaku kompromi pada pemilihan bahan. Contohnya, komponen paparan lutsinar sesuai untuk memerhati struktur dalaman, tetapi belum tentu sesuai menahan pemasangan dan penanggalan klip berulang; bahan berketahanan tinggi sesuai untuk ujian fungsi, tetapi mungkin tidak dapat menampilkan tekstur rupa akhir. Oleh itu, mentakrifkan peranan sampel terlebih dahulu ialah langkah pertama dalam aliran pengesahan.
2. Semakan reka bentuk: selesaikan 70% risiko asas sebelum mencetak
Kegagalan sampel selalunya bukan masalah peralatan, tetapi model itu sendiri sudah mempunyai risiko sebelum dicetak. Isu biasa termasuk dinding terlalu nipis, sudut julur terlalu besar, pangkal tiang skru tanpa fillet, ruang ubah bentuk klip tidak mencukupi, jurang pemasangan terlalu kecil, dan rongga tertutup yang tidak boleh disingkirkan serbuknya. Semakan sebelum cetakan sekurang-kurangnya perlu memeriksa ketebalan dinding minimum, pampasan diameter lubang, kepekatan tegasan pada sudut tajam, permukaan sentuhan sokongan, dan kebolehcapaian kerja pasca-pemprosesan.
Sebagai contoh, untuk bahagian nilon SLS, jurang pemasangan bergerak biasanya disyorkan tidak kurang daripada 0.3mm hingga 0.5mm; untuk komponen rupa resin SLA, kawasan dinding nipis disarankan melebihi 1.0mm, manakala bahagian menanggung beban lazimnya memerlukan 1.5mm ke atas bersama rusuk pengukuh; bagi bahagian logam SLM, pelepasan sokongan, ubah bentuk haba dan datum pemesinan juga perlu dipertimbangkan. Meletakkan peraturan ini di hadapan dapat mengurangkan kerja semula selepas cetakan.
3. Pengesahan rupa dan dimensi: gunakan rekod standard, bukan penilaian subjektif
Pengesahan rupa tidak boleh sekadar berkata “cantik” atau “tidak cantik”; standard perlu diwujudkan. Ia boleh dinilai dari beberapa dimensi seperti tekstur permukaan, keterlihatan garis lapisan, ketajaman tepi, keseragaman warna, keupayaan litupan cat dan rasa sentuhan. Bagi komponen paparan, permukaan A, permukaan B dan permukaan bukan paparan perlu ditanda agar kos penyempurnaan tidak dibazirkan pada kawasan yang tidak kritikal.
Pengesahan dimensi perlu memilih dimensi utama, bukan mengukur keseluruhan saiz. Biasanya termasuk lubang pemasangan, tiang penentu kedudukan, ketebalan klip, permukaan pengedap, selubung bentuk luar dan kedudukan gangguan dengan bahagian lain. Rekod perlu merangkumi nilai reka bentuk, nilai sebenar, sisihan, alat pengukuran dan kesimpulan. Jika sisihan mempunyai arah yang konsisten, contohnya semua diameter lubang lebih kecil 0.15mm, pembetulan sistematik perlu dibuat pada model atau parameter proses seterusnya.
4. Pengesahan pemasangan dan fungsi: masukkan senario penggunaan sebenar ke dalam ujian sampel
Pengesahan pemasangan perlu mensimulasikan urutan pemasangan sebenar. Banyak sampel yang kelihatan tiada masalah secara berasingan, tetapi semasa pemasangan akan mendedahkan ruang pemutar skru yang tidak mencukupi, laluan abah-abah wayar terhalang, kesukaran menanggalkan klip, atau datum kedudukan yang tidak jelas. Disarankan agar sampel pada peringkat ini menjalani sekurang-kurangnya 3 hingga 5 kali pemasangan dan pembongkaran berulang, sambil merekod pemutihan klip, rekahan tiang skru, kelonggaran padanan dan titik gangguan.
Pengesahan fungsi perlu mentakrifkan beban, suhu, kelembapan, medium sentuhan dan kekerapan penggunaan. Contohnya, sampel jig boleh diuji dengan beban statik dan ujian pegangan berulang; komponen pengudaraan boleh diuji untuk rintangan aliran udara dan getaran pemasangan; sampel perumah boleh diuji untuk jatuhan, ubah bentuk haba dan rasa butang. Walaupun bahan sampel berbeza daripada bahan akhir, perbandingan relatif masih boleh digunakan untuk mencari titik lemah reka bentuk.
5. Kesimpulan pengesahan: setiap pusingan sampel mesti menghasilkan keputusan yang boleh dilaksanakan
Laporan pengesahan tidak perlu panjang, tetapi mesti jelas. Disarankan untuk mengeluarkan empat jenis kesimpulan: lulus, lulus selepas pengubahsuaian, perlu tukar proses/bahan, atau perlu mentakrifkan semula keperluan. Setiap isu hendaklah dipadankan dengan tindakan khusus, contohnya menambah fillet R1.5, menyesuaikan ketebalan pangkal klip daripada 1.2mm kepada 1.8mm, pampasan diameter lubang +0.15mm, memindahkan sokongan permukaan rupa ke bahagian dalam, atau menukar kaedah pasca-pemprosesan daripada letupan pasir kepada pengisaran halus dan cat semburan.
Apabila sampel memasuki fasa sebelum pengeluaran kecil, pengesahan kestabilan proses juga perlu ditambah. Anda boleh mula dengan mencetak 3 hingga 5 unit untuk memastikan konsistensi, kemudian ditingkatkan kepada 20 hingga 50 unit. Jika pada fasa pengeluaran kecil didapati wujud peralihan dimensi atau halangan pasca-pemprosesan, kembali semula ke reka bentuk atau pelarasan pakej proses, bukannya sekadar meminta pihak produksi bekerja lebih masa.
Kesimpulan: Nilai pengesahan sampel terletak pada pengurangan ketidakpastian langkah seterusnya
Aliran pengesahan sampel yang berkualiti tinggi akan menaik taraf cetakan 3D daripada alat pembentukan pantas kepada sistem keputusan R&D. Melalui pengelasan objektif, semakan sebelum cetakan, pengukuran standard, ujian senario sebenar dan kesimpulan yang jelas, pasukan dapat mengenal pasti risiko reka bentuk dengan lebih cepat, mengurangkan iterasi yang tidak berkesan, dan menyediakan asas yang boleh dipercayai untuk pengeluaran kecil atau pelaburan acuan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.