
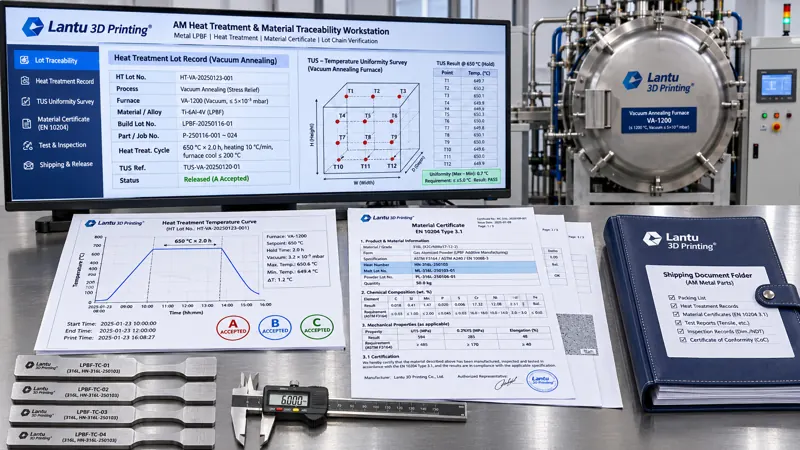
Pengenalan: Sijil lengkap, tetapi tidak dapat menjelaskan “lot relau ini”
Semasa penghantaran cetakan 3D logam, pelanggan lazimnya menerima set dokumen: sijil jaminan serbuk, rekod parameter cetakan, laporan rawatan haba dan borang pemeriksaan produk siap. Setiap dokumen mungkin mematuhi keperluan secara berasingan, tetapi apabila digabungkan, ia sering gagal menjawab satu soalan: Pada relau yang mana, dalam lot yang mana, dan di bawah lengkung suhu yang mana pendakap Ti6Al4V ini menjalani penyepuhlindapan pelepasan tegasan? Adakah terdapat rantaian bukti yang boleh disemak langkah demi langkah antara nombor leburan serbuk dan laporan pemeriksaan akhir? lantu3D melihat proses daripada pelan/reka bentuk hingga penghantaran fizikal sebagai satu rantaian pengurusan kitar hayat. Rekod lot relau rawatan haba dan rantaian sijil bahan ialah titik putus dalam rantaian ini yang paling mudah disembunyikan oleh tanggapan bahawa “dokumen sudah lengkap”. Artikel ini menyediakan kaedah kejuruteraan yang boleh dilaksanakan sehingga ke peringkat medan data, ambang dan kriteria pelepasan.
I. Takrifkan objek dengan jelas: pemetaan tiga lapisan lot relau, batch dan rantaian sijil
Kesilapan lazim ialah mencampurkan “lot serbuk”, “build cetakan” dan “lot rawatan haba” sebagai satu nombor tunggal. Ketiga-tiganya mesti mempunyai nombor bebas dan dikaitkan melalui jadual pemetaan: nombor lot serbuk (termasuk nombor leburan Heat No., taburan saiz zarah dan laporan kandungan oksigen) → ID build (nombor peralatan, versi pakej parameter dan pelan koordinat susun atur dalam kebuk) → nombor lot rawatan haba (nombor relau, tarikh pemuatan relau, tempoh sah TUS dan pelan kedudukan muatan). Satu lot relau boleh memuatkan beberapa build, tetapi komponen daripada build yang sama tidak boleh dipisahkan merentasi lot relau. Jika pemisahan diperlukan disebabkan kapasiti, “satu build, dua lot relau” hendaklah direkodkan dalam jadual pemetaan dan kedua-dua segmen lengkung hendaklah dinilai secara berasingan. Kunci utama jadual pemetaan disyorkan sebagai part_revision + build_id + heat_treat_lot. Dokumen penghantaran bagi setiap komponen hendaklah boleh dijejaki semula menggunakan tiga medan ini, bukan melalui pencarian manual.
Contoh kejuruteraan: Satu kelompok 24 pendakap berdinding nipis dicetak dalam dua kebuk (B-01/B-02), kemudian dimuatkan bersama ke dalam relau penyepuhlindapan vakum HT-2026-083. Kedudukan muatan direkodkan mengikut koordinat dulang 3×4. Jika rekod hanya menyatakan “telah dianil”, tidak mungkin untuk memulihkan segmen lengkung penahanan dan termokopel pemantauan yang berkaitan dengan B-01 dan B-02. Pemetaan tiga lapisan bertujuan menghapuskan pernyataan kabur seperti ini.
II. Keseragaman suhu relau TUS dan ketepatan sistem SAT: buktikan dahulu bahawa relau boleh dipercayai
Walaupun lengkung suhu lengkap, ia tidak bermakna jika perbezaan suhu di pelbagai titik dalam kebuk relau tidak diketahui. Berpandukan pendekatan AMS 2750G / GB/T 9452, kebolehpercayaan relau dibahagikan kepada dua ujian bebas: TUS (Temperature Uniformity Survey, ujian keseragaman suhu relau) menggunakan 9–15 termokopel yang ditentukur dan ditempatkan pada setiap sudut serta pusat zon pemanasan berkesan. Pengukuran dibuat dalam keadaan relau kosong dan bermuatan pada suhu tetapan lazim, seperti 650 °C, 850 °C dan 1050 °C, sambil merekodkan sisihan keadaan mantap bagi setiap titik. SAT (System Accuracy Test, ujian ketepatan sistem) membandingkan perbezaan bacaan antara termokopel kawalan/rekod dengan termokopel piawai bebas. Kriteria kejuruteraan yang boleh digunakan: TUS relau Kelas 3 ≤ ±5 °C, relau Kelas 2 ≤ ±3 °C, dan sisihan SAT ≤ ±1.1 °C atau ±0.6% daripada bacaan, mengikut nilai yang lebih besar. Termokopel jenis K digunakan bagi julat konvensional ≤1000 °C; bagi suhu lebih tinggi, gunakan jenis N atau S. Setiap termokopel mesti mempunyai nombor sijil kalibrasi dan tarikh sah.
Tiga medan yang paling kerap tertinggal ialah tempoh sah dan julat suhu terpakai bagi laporan TUS (penggunaan di luar julat menyebabkan ia tidak sah), sempadan geometri zon pemanasan berkesan (muatan tidak boleh melepasi sempadan), serta pelaksanaan SAT semula selepas termokopel diganti. Disyorkan agar “nombor sijil TUS + tempoh sah + julat suhu terpakai” dijadikan medan wajib dalam templat rekod lot relau, dengan sistem menyekat lot relau yang telah tamat tempoh secara automatik.
III. Nombor lot relau dan parameter rekod: membolehkan setiap komponen dijejaki kepada satu lengkung
Rekod lot relau bukan sekadar ayat “suhu mencapai nilai tetapan”, tetapi satu set data proses bertanda masa: kadar pemanasan (contohnya ≤5 °C/min untuk mengurangkan ubah bentuk komponen berdinding nipis), nilai tetapan penahanan dan had atas/bawah sebenar (contohnya 800 °C ±5 °C, tahan selama 120 min), masa mula dan tamat penahanan, kaedah penyejukan (penyejukan relau hingga ≤200 °C sebelum dikeluarkan atau penyejukan pantas argon), atmosfera relau dan kandungan oksigen/tahap vakum (contohnya vakum ≤5×10⁻³ Pa, oksigen ≤100 ppm), jumlah berat muatan dan nombor fixtur, serta selang pensampelan rekod (disyorkan ≤60 s dan ≤10 s bagi segmen kritikal). Fail lengkung hendaklah menyimpan titik pensampelan mentah, bukan sekadar tangkap layar, serta merekodkan hash fail (sha256) dan versi perakam untuk mengelakkan lengkung ditambah kemudian.
Peraturan penentuan hendaklah ditulis sebagai tiga status A/B/C yang boleh dilaksanakan: Status A = semua titik pensampelan berada dalam jalur tetapan, tempoh penahanan ≥ had minimum, dan TUS/SAT masih sah; pelepasan terus dibenarkan. Status B = satu titik melepasi had untuk tempoh singkat tetapi tidak melebihi ±2 °C dan berlangsung <3 min; pelepasan konsesi hanya boleh diberikan selepas penjelasan sisihan dilampirkan dan sifat mekanikal kupon bersama relau diuji semula. Status C = tempoh penahanan tidak mencukupi, pelanggaran had melebihi ambang, atau rekod terganggu dan mempunyai segmen hilang; lot relau dianggap tidak mematuhi, komponen diasingkan dan MRB dimulakan. Pelepasan sendiri tidak dibenarkan hanya dengan “menambah satu lagi tempoh penahanan”. Intinya ialah nilai rekod proses terletak pada keupayaannya dikira semula oleh pihak ketiga menggunakan kriteria yang sama, bukannya sekadar membuktikan bahawa proses pernah dilakukan.
IV. Medan sijil bahan dan tahap bukti: cara menyemak EN 10204 3.1 hingga 3.2
Sijil pada bahagian serbuk dan bahagian produk siap sering dicampuradukkan. Sijil jaminan serbuk hendaklah mengandungi nombor leburan, komposisi kimia (nilai sebenar setiap unsur, bukan sekadar “mematuhi”), taburan saiz zarah D10/D50/D90, kadar aliran Hall, ketumpatan longgar, kandungan oksigen/nitrogen/hidrogen dan nombor lot. Sijil bahan produk siap pula dikelaskan mengikut EN 10204 3.1 (pengisytiharan bebas oleh pengilang, termasuk nilai sebenar dan ditandatangani wakil yang diberi kuasa) atau 3.2 (disahkan serta ditandatangani bersama oleh pihak ketiga). Lima perkara perlu disemak: sama ada nombor sijil dan nombor lot sepadan dengan jadual pemetaan; sama ada pihak penerbit berada dalam skop akreditasi; sama ada nilai sebenar berada dalam julat yang ditetapkan oleh perjanjian teknikal; sama ada nombor piawaian kaedah ujian, seperti GB/T 228.1 untuk tegangan, GB/T 231.1 untuk kekerasan Brinell dan ASTM E8/E8M, dinyatakan; serta sama ada versi dan tarikh penerbitan sijil adalah selepas lot relau berkenaan.
Satu kriteria praktikal ialah nilai sebenar sifat mekanikal dalam sijil mesti boleh dijejaki kepada kupon bersama relau daripada lot relau yang sama atau komponen sampel daripada batch yang sama. Jika sijil hanya mengandungi “nilai tipikal” tanpa pengikatan kepada nombor lot relau, ia hanya boleh digunakan sebagai rujukan pemilihan bahan dan bukan sebagai asas pelepasan batch tersebut. Perjanjian teknikal hendaklah menyatakan lebih awal bahawa “sijil 3.1 disediakan bersama penghantaran dan diikat kepada heat_treat_lot”, bagi mengelakkan keperluan 3.2 oleh pelanggan hanya diketahui semasa penghantaran, apabila proses belum menyediakan saksi pihak ketiga.
V. Pengikatan nilai sebenar kepada lot relau: mengelakkan sijil 3.1 daripada merosot menjadi “nilai tipikal”
Bahagian rantaian sijil yang paling mudah terpesong ialah penggunaan nilai tipikal dalam manual bahan sebagai nilai sebenar batch tersebut. Semasa semakan, satu peraturan tegas hendaklah dipatuhi: nilai sebenar Rm, Rp0.2, A% dan kekerasan pada sijil 3.1 mesti disertakan nombor lot relau dan nombor komponen sampel, serta boleh dijejaki semula kepada rekod mentah kupon bersama relau dalam lot yang sama atau sampel daripada batch yang sama. Dokumen yang hanya menyatakan “mematuhi GB/T 3620.1” tanpa nilai dan tanpa pengikatan nombor lot relau hanya boleh digunakan untuk pemilihan bahan, bukan pelepasan. Lima semakan ini disyorkan untuk dibakukan dalam borang semakan: keselarasan nombor sijil-nombor lot, pihak penerbit dan wakil diberi kuasa, julat nilai sebenar, nombor piawaian kaedah (GB/T 228.1, ASTM E8/E8M, GB/T 231.1), dan sama ada tarikh penerbitan adalah selepas lot relau berkenaan.
Kriteria penerimaan hendaklah dibekukan dalam perjanjian teknikal, bukan dirundingkan ketika penghantaran. Contohnya, bagi Ti6Al4V dalam keadaan anil: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa dan A ≥ 8% (nilai contoh; tertakluk kepada piawaian yang terpakai). Kaedah bagi nilai sempadan hendaklah turut menyatakan penggunaan peraturan konservatif ISO 14253-1 atau kaedah ujian semula. Jika satu nilai sebenar tidak mematuhi, objek tindakan ialah keseluruhan lot relau, bukan satu komponen sahaja: semua komponen yang dipetakan kepada lot itu dibekukan, semakan diperluaskan kepada lot relau bersebelahan dan lot serbuk yang sama, kemudian diserahkan kepada MRB untuk keputusan. Nilai jadual pemetaan lot relau di sini ialah menukar “skop pemeriksaan diperluas” daripada tekaan berdasarkan pengalaman kepada senarai yang boleh dicari.
VI. Pakej dokumen penghantaran dan pintu pelepasan: perkara yang boleh disemak pelanggan
Dokumen penghantaran disyorkan ditetapkan sebagai pakej enam item: ① jadual pemetaan tiga lapisan, termasuk pelan susun atur build dan pelan kedudukan muatan relau; ② sijil TUS/SAT dan tempoh sah; ③ set titik mentah lengkung suhu lot relau + hash + borang penentuan A/B/C; ④ sijil jaminan serbuk dan sijil bahan produk siap, dengan pengelasan 3.1/3.2 yang jelas; ⑤ laporan pemeriksaan kupon bersama relau, termasuk arah pensampelan, nombor piawaian kaedah dan ketidakpastian; ⑥ senarai pelepasan peringkat komponen, dengan nombor siri dipadankan satu dengan satu kepada nombor di atas. Jika mana-mana daripada enam item ini tiada, pintu pelepasan D1–D4 tidak boleh diluluskan: D1 nombor lengkap, D2 lengkung berstatus A, D3 versi sijil dan nilai sebenar mempunyai rantaian tertutup, dan D4 kriteria pemeriksaan memenuhi perjanjian teknikal.
Rekod hendaklah mematuhi ALCOA+: boleh dikaitkan kepada individu (operator/penyemak), mudah dibaca, serentak (cap masa daripada perakam dan bukan dimasukkan kemudian), asal, tepat, lengkap, konsisten, berkekalan dan boleh diperoleh. Bagi pakej elektronik, disyorkan supaya fail indeks dijana dan hash keseluruhan dikira supaya pelanggan dapat menggunakan hash yang sama untuk mengesahkan bahawa fail tidak digantikan. Dengan itu, yang dihantar bukan sekadar komponen, tetapi satu set bukti yang boleh disemak secara bebas daripada nombor leburan serbuk hingga pelepasan produk siap.
VII. Mod kegagalan lazim dan senarai semak
Enam masalah berfrekuensi tinggi boleh dirumuskan bersama tindakan semakan: putus nombor pengenalan (semak sama ada jadual pemetaan mengandungi komponen tanpa nombor lot relau); TUS tamat tempoh atau digunakan di luar julat suhu (bandingkan tempoh sah dengan suhu tetapan); lengkung hanyalah tangkap layar tanpa titik mentah (semak fail pensampelan dan hash); nilai tipikal dalam sijil digunakan sebagai nilai sebenar (semak sama ada terdapat pengikatan nombor lot relau); arah pensampelan kupon bersama relau tidak direkodkan (semak label sampel dan medan laporan); satu build merentasi dua lot relau tanpa penentuan bersegmen (semak sama ada jadual pemetaan telah dipecahkan kepada baris berasingan). Disyorkan agar tiga batch yang telah dihantar dipilih secara rawak setiap suku tahun untuk latihan semakan songsang “daripada nombor siri kepada pakej enam item”. Kadar kejayaan semakan songsang pada cubaan pertama hendaklah ≥95%; item gagal hendaklah dimasukkan ke dalam CAPA, bukan sekadar diselesaikan dengan menambah satu dokumen penjelasan.
Kesimpulan
Rekod lot relau rawatan haba dan rantaian sijil bahan pada asasnya bukan kerja dokumentasi, tetapi kerja kejuruteraan untuk menterjemahkan keupayaan proses kepada medan yang boleh disahkan: pemetaan tiga lapisan menjawab “lot relau yang mana”, TUS/SAT menjawab “adakah relau boleh dipercayai”, lengkung dan penentuan A/B/C menjawab “adakah proses terkawal”, sijil 3.1/3.2 dan kupon bersama relau menjawab “atas dasar apa keputusan itu sah”, manakala pakej enam item dan pintu D1–D4 menjawab “adakah pelanggan boleh membuat semakan bebas”. Bagi platform yang berasaskan aliran daripada pelan hingga penghantaran fizikal, rantaian ini menjadikan setiap rawatan haba berubah daripada “telah dirawat” kepada “boleh dibuktikan”, serta menyediakan garis asas yang sama bagi kebolehkesanan kualiti, penentuan tuntutan dan penambahbaikan proses pada masa hadapan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.