
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
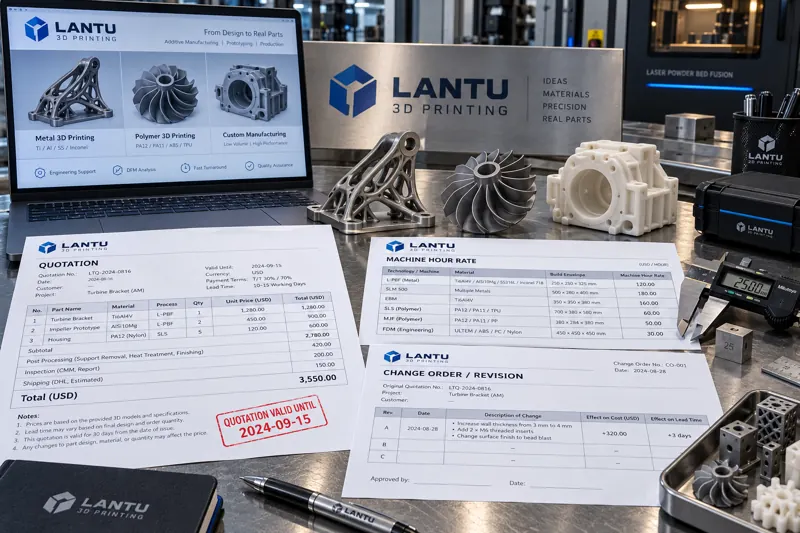
3Dプリンティング見積書のエンジニアリング管理:原価計算表、有効期間条項、変更追加の定量的クローズドループ
3Dプリンティングの非標準カスタム品における多くの紛争は、価格の高低ではなく、見積書にモデル版数、材料ロット、後処理工程、有効期間の前提条件が明記されていないことに起因する。本稿では、見積書の5つの項目群、原価計算表の6区分による定量基準、有効期間と前提条件の連動方法、変更指示書および追加費用の閾値設定について解説し、商業上の約束を検証可能かつ追跡可能な技術条項へと転換する。

news
3Dプリンティング工場における有限能力スケジューリング:能力負荷計算、工程別ガントチャート、欠品・割込み注文の管理手法
スケジュールが埋まっているのに毎日火消し対応になる根本原因は、多くの場合、無限能力を前提としていることです。本稿では、3Dプリンティング工場で有限能力スケジューリングを実装するための工程手法を解説します。工程別標準工数モデル(造形/後処理/段取り替え/手直し)、能力負荷率と稼働率の算定、工程別ガントチャートと二段階バッファ、材料欠品の事前確認と割込み注文のコスト評価、OTD・計画達成率・スケジュール偏差によるクローズドループ改善を扱います。
news
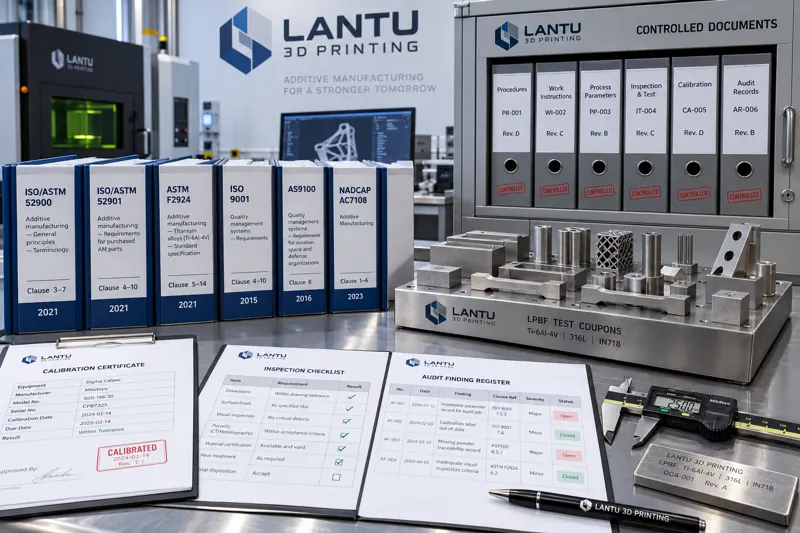
3Dプリンティング標準化体系の条項ベース実装:規格番号、適合判定基準、文書管理、監査チェックリストまで
多くの3Dプリンティング企業では、標準化が「文書がある」段階にとどまり、監査時にどの規格番号の何条項に基づくかを説明できません。本稿では、規格を条項単位に分解し、管理点へ対応付け、定量的な判定基準として文書化し、管理文書と監査チェックリストへ定着させる実行手順を解説します。規格の効力階層、社内規格と顧客固有要求事項の接続、文書管理、不適合の是正完結までを網羅します。

news
3Dプリンティング装置の真空システムと圧縮空気品質の保全:真空度低下から露点ドリフトまでのエンジニアリング管理手法
金属3Dプリンティング装置の真空システムと圧縮空気品質は、ユーティリティ条件として定量管理されないことが多い一方、造形チャンバー内の酸素濃度制御、空気圧機器の寿命、リコータによる粉末敷設の安定性を直接左右する。本稿では、排気時間・到達真空度・圧力上昇率という3つの真空基準、ISO 8573-1に基づく粒子・圧力露点・油分等級の設定方法、真空ポンプ油の乳化判定、ドライヤの選定、差圧に基づくフィルタエレメント交換、および補助系統の測定値を造形品質データと関連付けて追跡する方法を解説する。

news
3Dプリンティング工場の電力コストを工学的に管理する:時間帯別料金、デマンド管理、力率改善の実行手順
産業用電力料金は電力量料金と基本料金で構成されるが、多くの3Dプリンティング工場は前者だけを最適化し、デマンドを見落としている。本稿では、用途別計測と負荷曲線の把握から、ピークカット、柔軟な工程のオフピーク生産計画、設備側での力率改善、部品当たり電力消費量の管理まで、一貫した手法と定量的なコスト削減範囲を示す。

news
3Dプリンティングプロジェクトの進捗リスクを定量管理する:工程時間分布、バッファ消費、遅延確率、納期コミットメント
3Dプリンティング受注の遅延は、造形そのものよりも待ち行列、後処理、手戻りに起因することが多い。本稿では、平均値ではなく分布で工程時間を表現し、待ち行列モデルで共有リソースのボトルネックを特定し、平方根分散法でプロジェクトバッファを設定・消費率で監視し、最後にモンテカルロシミュレーションで遅延確率分布を算出してP85を対外コミットメントに用いる実践的な手法を示す。また、異常事象と責任範囲も明確化する。

news
3Dプリンティング装置の幾何精度検査と年次校正:レーザー干渉計測定から誤差補正までのエンジニアリング手法
故障なく稼働していることは、常に精度範囲内にあることを意味しない。本稿では、金属3Dプリンターの幾何精度に関わる主要誤差項目(位置決め精度、繰返し位置決め精度、バックラッシ、直角度、造形テーブルの水平度)を整理し、レーザー干渉計、ボールバー、標準試験片による階層的な検査方法を示す。さらに、年次校正の5ステップ、稼働負荷に応じた周期設計、4つの代表的な誤解に対する判定基準を解説し、装置精度を判定・補正可能で受注レビューにも接続できるエンジニアリングデータへ転換する。

news
3Dプリント納品における輸送中プロセス監視:衝撃閾値・温湿度記録から貨物損傷責任の判定までの工学的手法
出荷時の検査に合格したプリント品に、顧客の開梱時に亀裂が見つかっても、責任の所在を特定することは困難です。その根本原因は輸送工程がブラックボックス化している点にあります。本稿では、3Dプリント品の輸送中に生じる4つの実際の故障モード(薄肉部の共振破断、温湿度サイクルによる変動、残留応力の解放、混載による相互損傷)を分析し、材料・構造別の衝撃閾値および温湿度閾値、貨物価値の1~3%に応じた3段階の監視手段、さらに出荷・梱包・引渡し・輸送中・開梱から成る5段階の証拠チェーンを提示します。これにより、貨物損傷の責任問題を水掛け論からデータ照合へと転換します。
news
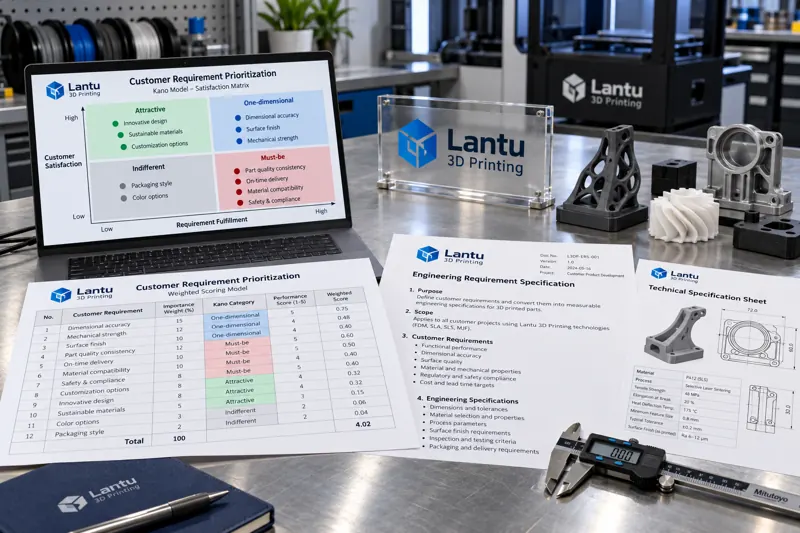
3Dプリンティング顧客要求分析の定量手法:Kano分類、重み付き評価と要求優先順位付け
顧客要求は単なる一覧ではなく、優先順位を付けるべきものです。本稿では、Kanoの3分類、5次元の重み付き評価マトリクス、要求優先順位付けの仕組みを解説し、その結論を検収可能な技術仕様書に定着させ、限られたコストとリードタイムの予算を顧客が本当に価値を認める領域へ配分する方法を示します。

news
3Dプリンティング装置の機械伝達・可動部保全:ねじ軸・リニアガイド、潤滑管理、粉塵対策による精度維持
光学キャリブレーション後にも層ずれや寸法偏差が発生する場合、原因は機械伝達系にあることが多い。本稿では、転がり・すべり・弾性の3種類の運動対ごとに、ねじ軸バックラッシの定量測定、ガイド抵抗変動の判定、暦日ではなく走行距離に基づく潤滑管理、粉塵侵入の段階的防護、タイミングベルトとサーボ追従誤差の監視、標準検証部品による保全後のクローズドループ記録手法を解説する。

news
3Dプリンティング顧客クレームの8D根本原因分析:不具合帰属から是正措置検証までの定量的クローズドループ
3Dプリンティングの顧客クレームは、再製作と謝罪だけで終わりがちであり、同種の不具合が繰り返される原因となる。本稿では、積層造形向けの8D実施手順として、問題記述の定量化、暫定封じ込めとロット凍結、5Whyと特性要因図の適用範囲、積層造形特有の工程変動要因、連続ロットでの工程能力検証基準、特採受入れと賠償請求の定量判定、さらに事例をFMEAへフィードバックして組織能力へ転換する方法を解説する。

news
3Dプリンティングプロジェクトにおけるリスク管理の定量化手法:リスク登録簿、FMEAスコアリング、RPN優先順位付け
多くの3Dプリンティングプロジェクトのリスク管理は、対策方針を掲げるだけにとどまり、検証可能な定量基準が不足しています。本稿では、構造化フィールドによるリスク登録簿の構築、重大度S・発生度O・検出度Dの3軸評価によるRPN算出と評価アンカー表、重大度しきい値による乗算モデルの偏りの補正、さらに受注審査、初品認定、小ロット立上げ、量産承認の4つのマイルストーンへの登録簿連携を通じた、監査可能なリスク管理クローズドループを解説します。