
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
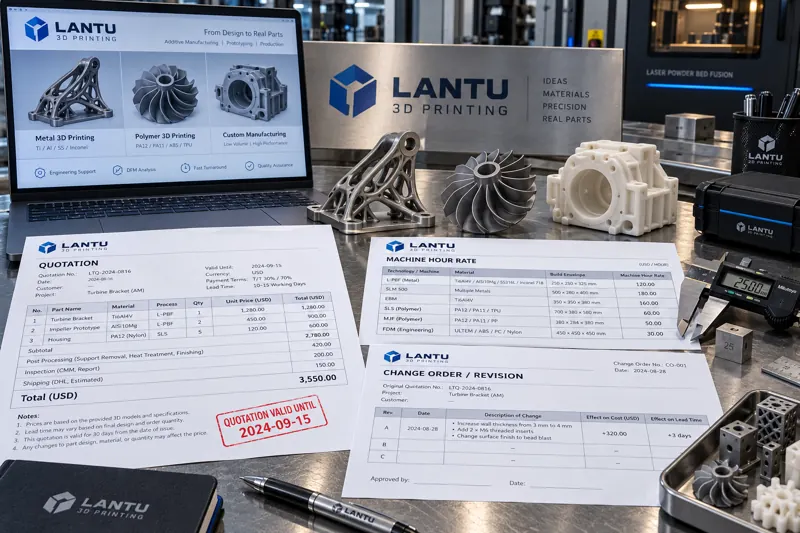
Gestion technique des devis d’impression 3D : de la feuille de chiffrage aux clauses de validité et à la maîtrise quantifiée des modifications
Dans l’impression 3D sur mesure, de nombreux litiges ne proviennent pas du niveau des prix, mais d’un devis qui ne précise ni la version du modèle, ni le lot de matériau, ni les opérations de post-traitement, ni les hypothèses de validité. Cet article présente une structure de devis en cinq groupes de champs, une feuille de chiffrage en six volets, une méthode pour lier durée de validité et hypothèses, ainsi que des seuils pour les ordres de modification et les prestations supplémentaires.

news
Planification à capacité finie dans les ateliers d’impression 3D : calcul de charge, diagrammes de Gantt par opération et gestion des ruptures de matière et des urgences
Un planning rempli mais des urgences quotidiennes révèle souvent une hypothèse de capacité infinie. Cet article présente une démarche complète de planification à capacité finie pour les ateliers d’impression 3D : modélisation des temps standards par opération, calcul du taux de charge et de la disponibilité, diagrammes de Gantt par opération et doubles tampons, contrôle préalable de la disponibilité des matières, évaluation du coût des commandes urgentes, ainsi qu’un cycle d’amélioration fondé sur l’OTD, le taux de réalisation du plan et les écarts de planification.
news
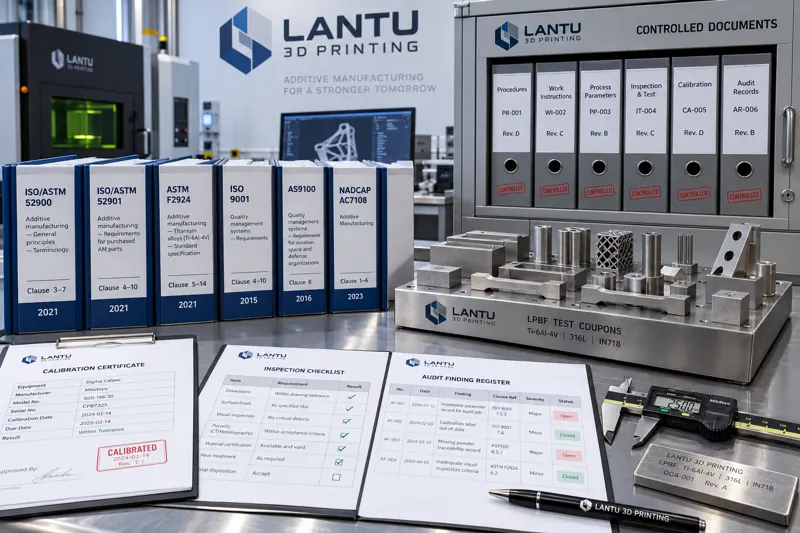
Mise en œuvre clause par clause d’un système de normalisation pour l’impression 3D
De nombreuses entreprises d’impression 3D se limitent à disposer de documents, sans pouvoir indiquer, lors d’un audit, le numéro de norme et la clause applicables. Cet article présente une méthode opérationnelle pour décomposer les normes en clauses, cartographier les points de contrôle, définir des critères mesurables et les intégrer aux documents contrôlés ainsi qu’aux listes de contrôle d’audit.

news
Maintenance des systèmes de vide et de la qualité de l’air comprimé des équipements d’impression 3D : de la dégradation du vide à la dérive du point de rosée
Les systèmes de vide et la qualité de l’air comprimé des équipements de fabrication additive métallique sont souvent considérés comme de simples utilités et insuffisamment quantifiés. Pourtant, ils déterminent directement le contrôle de l’oxygène dans la chambre, la durée de vie des composants pneumatiques et la stabilité de l’étalement de poudre. Cet article présente trois références de vide — temps de pompage, vide limite et taux de remontée en pression —, une méthode d’ingénierie pour définir les classes de particules, de point de rosée sous pression et d’huile selon l’ISO 8573-1, ainsi que les critères d’émulsification de l’huile de pompe, de sélection des sécheurs et de remplacement des filtres selon la pression différentielle.

news
Gestion technique des coûts d’électricité dans les ateliers d’impression 3D : tarifs heures pleines/heures creuses, maîtrise de la demande et correction du facteur de puissance
Les factures d’électricité industrielles comprennent l’énergie consommée et les frais de puissance souscrite ; la plupart des ateliers d’impression 3D n’optimisent que le premier poste. Cet article propose une méthode complète, depuis le sous-comptage et la cartographie des courbes de charge jusqu’à l’écrêtement des pointes, l’ordonnancement hors pointe, la correction du facteur de puissance au niveau des équipements et le suivi de l’énergie par pièce, avec des économies quantifiables.

news
Gestion quantitative des risques de délai des projets d’impression 3D : distributions des durées, consommation des tampons, probabilité de retard et engagements de livraison
Les retards des commandes d’impression 3D proviennent souvent des files d’attente, du post-traitement et des reprises plutôt que de l’impression elle-même. Cet article propose une démarche quantitative opérationnelle : décrire les durées par des distributions, identifier les goulots d’étranglement des ressources partagées, dimensionner et suivre les tampons, puis utiliser la simulation Monte-Carlo pour établir les probabilités de retard et les engagements de livraison au P85.

news
Contrôle de la précision géométrique et étalonnage annuel des équipements d’impression 3D : de la mesure par interféromètre laser à la compensation des erreurs
L’absence de panne ne signifie pas qu’un équipement reste dans sa plage de précision. Cet article détaille les principales erreurs géométriques des imprimantes 3D métal — précision de positionnement, répétabilité, jeu d’inversion, perpendicularité et mise à niveau du plateau — ainsi qu’une stratégie de contrôle hiérarchisée fondée sur l’interféromètre laser, le ballbar et les éprouvettes étalons. Il présente également un processus d’étalonnage annuel en cinq étapes, des intervalles définis selon la charge d’utilisation et quatre erreurs fréquentes à éviter, afin de transformer la précision machine en données techniques vérifiables, compensables et intégrables à la revue des commandes.

news
Surveillance en transit des livraisons d’impression 3D : méthode d’ingénierie, des seuils de choc et relevés thermo-hygrométriques à l’attribution des responsabilités en cas d’avarie
Une pièce imprimée conforme au contrôle en sortie d’usine présente pourtant une fissure à l’ouverture chez le client : difficile alors d’attribuer les responsabilités, car le transport reste une boîte noire. Cet article analyse quatre modes de défaillance réels des pièces imprimées 3D durant le transport (rupture par résonance des parois minces, dérive due aux cycles de température et d’humidité, libération des contraintes résiduelles et dommages mutuels en emballage mixte). Il propose des seuils de choc et thermo-hygrométriques par matériau et structure, trois niveaux de dispositifs de surveillance selon une enveloppe de 1 % à 3 % de la valeur de la marchandise, ainsi qu’une chaîne de preuves en cinq étapes, de la sortie d’usine au déballage, pour remplacer les litiges par une comparaison de données.
news
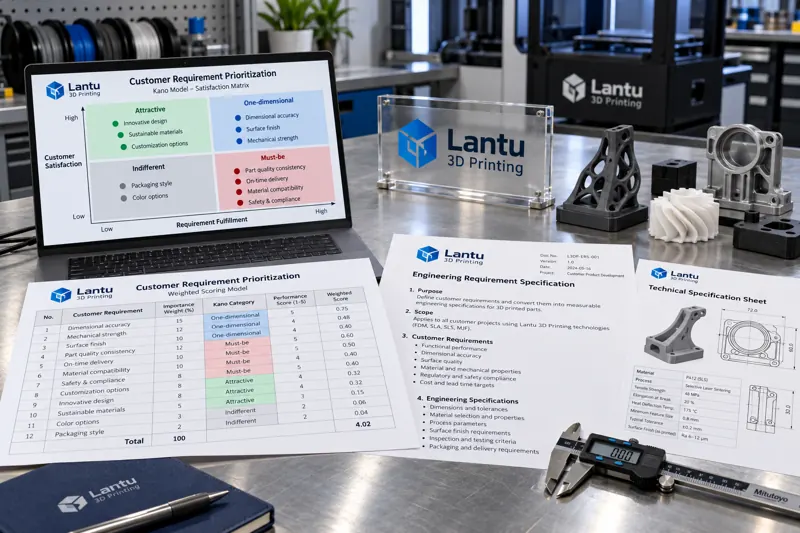
Méthode quantitative d’analyse des besoins clients en impression 3D : classification Kano, notation pondérée et priorisation
Les besoins clients ne se limitent pas à une liste : ils doivent être priorisés. Cet article présente les trois catégories du modèle Kano, une matrice de notation pondérée à cinq dimensions et un mécanisme de hiérarchisation des exigences, tout en expliquant comment transformer ces résultats en un cahier des charges technique vérifiable afin d’investir les budgets limités de coût et de délai là où les clients sont réellement prêts à payer.

news
Maintenance des transmissions mécaniques et des composants mobiles des imprimantes 3D : préserver la précision des vis, guidages, lubrifiants et protections contre la poussière
Lorsqu’un équipement réussit son étalonnage optique mais présente toujours des décalages de couches et des écarts dimensionnels, le problème se situe souvent dans la chaîne de transmission mécanique. Cet article détaille les critères de maintenance des liaisons roulantes, glissantes et flexibles : mesure du jeu axial des vis, résistance des guidages, lubrification basée sur le kilométrage, protection graduée contre les poussières, surveillance des courroies et des erreurs de suivi servo, ainsi que validation post-maintenance au moyen de pièces étalons.

news
Analyse des causes racines 8D des réclamations clients en impression 3D : de l’attribution des défaillances à la validation quantitative des actions correctives
Les réclamations clients en impression 3D se limitent souvent à une nouvelle fabrication et à des excuses, ce qui entraîne la répétition de défaillances similaires. Cet article présente une démarche 8D adaptée à la fabrication additive : quantification du problème, confinement temporaire et gel des lots, limites d’application des 5 Pourquoi et du diagramme d’Ishikawa, sources de variation propres à la fabrication additive, seuils de validation de la capabilité sur lots successifs, critères quantitatifs pour les dérogations et réclamations, et réintégration des cas dans l’AMDEC afin de renforcer les capacités de l’organisation.

news
Méthodes quantitatives de gestion des risques pour les projets d’impression 3D : registre des risques, notation FMEA et priorisation par RPN
La gestion des risques de nombreux projets d’impression 3D se limite à des déclarations d’intention, sans critères quantifiables et vérifiables. Cet article présente une méthode de mise en œuvre opérationnelle : créer un registre des risques à partir de champs structurés, calculer le RPN à l’aide des notes de sévérité S, d’occurrence O et de détectabilité D avec une grille d’ancrage, corriger les biais du modèle multiplicatif par des seuils de sévérité, puis relier le registre aux quatre jalons de revue des commandes, de qualification de première pièce, de montée en cadence des petites séries et de libération en production série afin d’établir une boucle de risque auditable.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.