
No model yet, material choice and wall thickness are explained from a practical angle.
Kenniscentrum
Blueprint News
lantu3D beoordeelt wanddikte, structuur, materiaal, proces, aantal en afwerking vóór de offerte.
01Guides
02Materialen
03Klantperspectief
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Steekproefinspectie en beoordelingsmethoden voor validatie van 3D-geprinte monsters
Bij kleinschalige 3D-printleveringen kost het volledig meten van eerste stuks en steekproeven veel tijd en ontbreken vaak duidelijke beoordelingsregels. Dit artikel biedt een direct toepasbare methode: bepaal de steekproefomvang op basis van batchgrootte, gebruik gespreide bemonstering, stel AQL-waarden en acceptatie-/afkeurcriteria (Ac, Re) per kenmerkklasse vast, en definieer routes voor herinspectie, concessie en afkeur.

news
De vervangingsgrenzen tussen 3D-printen en traditionele productie: een kwantitatieve beslismethode voor de matrix hoeveelheid-complexiteit, economische seriegrootte en omschakelkosten
Tussen additieve productie en traditionele productie bestaat geen absolute superioriteit, maar alleen grensvoorwaarden. Dit artikel biedt een praktisch afwegingskader: positioneer eerst met een matrix voor hoeveelheid en complexiteit, bereken vervolgens nauwkeurig met de kritische-serieformule N=F/(c2-c1), neem vier verborgen kostencategorieën — datareconstructie, nabewerking, kwaliteitsvalidatie en omschakelterugval — op in één vergelijkingstabel, en corrigeer de parameters ten slotte via proefseries en eerste-stukgoedkeuring. Zo verschuift de keuze voor een productieroute van ervaringsinschatting naar een berekenbare, reproduceerbare en controleerbare beslissing.
news
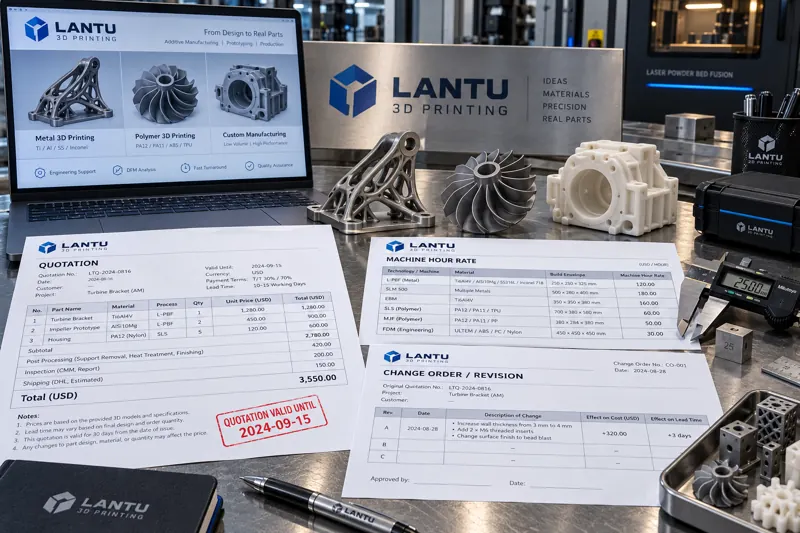
Engineeringmatig beheer van 3D-printoffertes: van calculatiebladen en geldigheidsclausules tot een meetbare wijzigingscyclus
Veel geschillen bij niet-standaard 3D-printopdrachten ontstaan niet door de prijs, maar doordat offertes modelversies, materiaalbatches, nabewerkingen en geldigheidsaannames onvoldoende vastleggen. Dit artikel beschrijft vijf veldgroepen voor offertes, zes gekwantificeerde onderdelen van calculatiebladen, methoden om geldigheid aan aannames te koppelen en wijzigingsformulieren met drempels voor meerwerk.

news
Eindige-capaciteitsplanning in de 3D-printwerkplaats: van capaciteitsbelasting en bewerkingen-Gantt tot beheersing van materiaaltekorten en spoedorders
Een volle planning maar dagelijks brandjes blussen heeft vaak één oorzaak: de aanname van onbeperkte capaciteit. Dit artikel biedt een praktische aanpak voor eindige-capaciteitsplanning in 3D-printwerkplaatsen: standaardtijden per bewerking, berekening van capaciteitsbelasting en beschikbaarheid, Gantt-planning op bewerkingsniveau met tweelaagse buffers, controles op materiaalbeschikbaarheid, beoordeling van de impact van spoedorders en een gesloten verbetercyclus met OTD, planningsrealisatie en planningsafwijkingen.
news
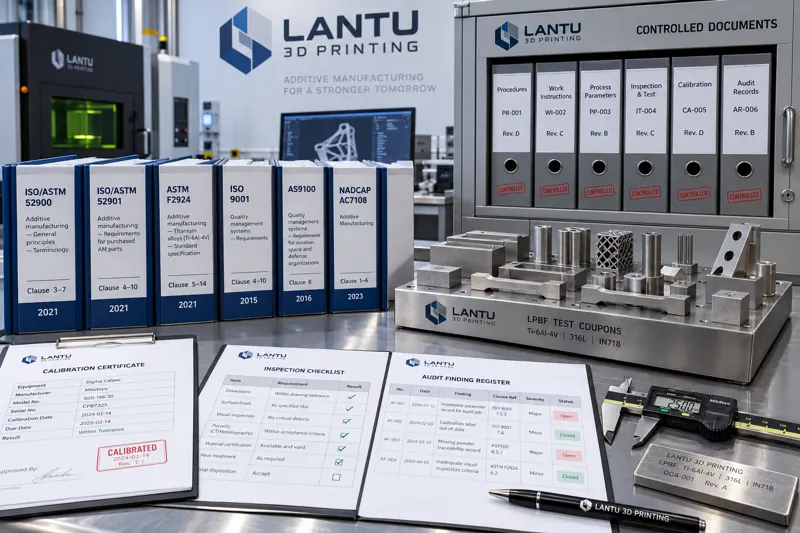
Contractuele verankering van een standaardisatiesysteem voor 3D-printen: van normnummer en conformiteitscriteria tot documentbeheer en auditchecklists
Bij veel 3D-printbedrijven blijft standaardisatie beperkt tot het hebben van documenten, terwijl zij tijdens audits niet kunnen aangeven op welk normnummer en welke clausule zij zich baseren. Dit artikel biedt een uitvoerbare aanpak om normen op te splitsen in clausules, deze te koppelen aan beheerspunten, om te zetten in meetbare criteria en vast te leggen in beheerde documenten en auditchecklists.

news
Onderhoud van vacuümsystemen en persluchtkwaliteit in 3D-printapparatuur: technische beheersing van vacuümverlies tot dauwpuntverschuiving
Vacuümsystemen en persluchtkwaliteit in metalen 3D-printapparatuur worden vaak als algemene voorzieningen beschouwd en onvoldoende kwantitatief beheerd, terwijl zij rechtstreeks bepalend zijn voor de zuurstofregeling in de bouwkamer, de levensduur van pneumatische componenten en de stabiliteit van poederrecoating. Dit artikel beschrijft drie vacuümbaselines—evacueringstijd, eindvacuüm en drukstijgsnelheid—een technische methode voor het vastleggen van deeltjes-, drukdauwpunt- en olieklassen conform ISO 8573-1, criteria voor geëmulgeerde vacuümpompolie, drogerselectie en drukverschilgestuurde filtervervanging, en hoe gegevens van hulpsystemen kunnen worden gekoppeld aan bouwkwaliteitsdata voor traceerbare analyse.

news
Technisch beheer van elektriciteitskosten in 3D-printwerkplaatsen: uitvoerbare strategieën voor piek- en daltarieven, vermogensbeheer en arbeidsfactorcorrectie
Industriële elektriciteitsfacturen bestaan uit verbruikskosten en vaste capaciteitskosten. Veel 3D-printwerkplaatsen optimaliseren alleen het verbruik en negeren de maximale afname. Dit artikel biedt een complete aanpak, van submetering en belastingsprofielen tot piekafvlakking, flexibele productieplanning, arbeidsfactorcorrectie op apparatuurniveau en een gesloten kringloop voor energieverbruik per onderdeel, inclusief kwantificeerbare besparingsmarges.

news
Kwantitatief beheer van voortgangsrisico's bij 3D-printprojecten: van bewerkingstijdverdelingen en bufferverbruik tot vertragingskansen en leverbeloften
Vertragingen bij 3D-printorders ontstaan vaak door wachtrijen, nabewerking en herwerk, niet door het printen zelf. Dit artikel biedt een praktische kwantitatieve aanpak: beschrijf bewerkingstijden met verdelingen in plaats van gemiddelden, identificeer knelpunten in gedeelde resources met wachtrijmodellen, bepaal en bewaak projectbuffers en gebruik Monte Carlo-simulatie om vertragingskansen en P85-leverbeloften vast te stellen.

news
Geometrische nauwkeurigheidsinspectie en jaarlijkse kalibratie van 3D-printapparatuur: van laserinterferometrie tot foutcompensatie
Dat apparatuur nooit uitvalt, betekent niet dat zij altijd binnen de nauwkeurigheidstoleranties werkt. Dit artikel bespreekt de belangrijkste geometrische foutbronnen van metalen 3D-printers, waaronder positioneernauwkeurigheid, herhaalnauwkeurigheid, speling, haaksheid en nivellering van het bouwplatform. Het beschrijft een gelaagde inspectiestrategie met laserinterferometers, ballbar-systemen en standaardproefstukken, plus een vijfstappenproces voor jaarlijkse kalibratie, belastingafhankelijke intervallen en criteria voor vier veelvoorkomende misvattingen. Zo wordt machinennauwkeurigheid omgezet in technische gegevens die beoordeeld, gecompenseerd en gebruikt kunnen worden bij orderbeoordelingen.

news
Monitoring tijdens transport van 3D-printleveringen: een technische methode voor schokdrempels, temperatuur- en vochtregistratie en aansprakelijkheid bij transportschade
Een printonderdeel voldoet bij vertrek aan de kwaliteitscontrole, maar blijkt bij het uitpakken door de klant een scheur te hebben; de aansprakelijkheid is moeilijk vast te stellen. De oorzaak is dat transport een black box is. Dit artikel analyseert vier reële faalmodi van 3D-geprinte onderdelen tijdens transport: resonantiebreuk van dunne wanden, verschuiving door temperatuur- en vochtcycli, vrijkomen van restspanningen en onderlinge schade bij gemengde verpakking. Het biedt schok-, temperatuur- en vochtdrempels per materiaal en structuur, drie niveaus van monitoring met kosten van 1%-3% van de goederenwaarde, en een bewijsvoering in vijf fasen, van vertrek tot uitpakken.
news
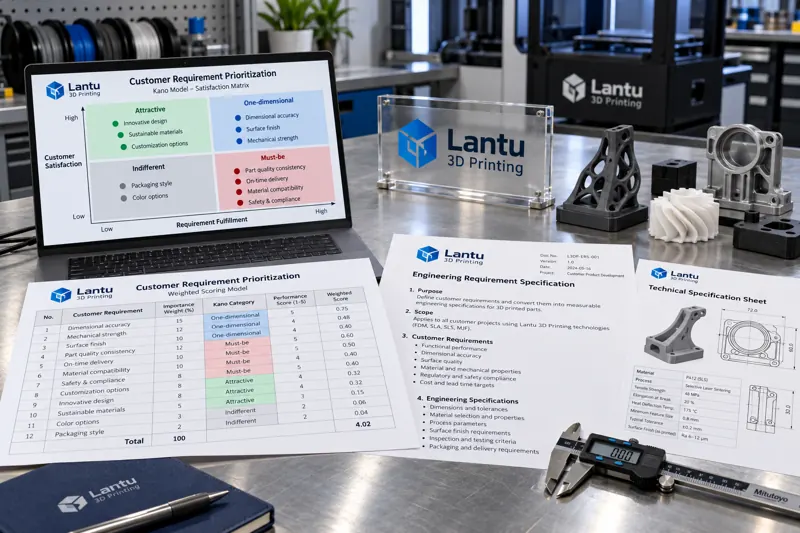
Kwantitatieve methoden voor analyse van klantbehoeften bij 3D-printen: Kano-classificatie, gewogen scoring en prioritering
Klantbehoeften gaan niet om het opstellen van een lijst, maar om het bepalen van prioriteiten. Dit artikel introduceert de Kano-classificatie, een vijfdimensionale gewogen scoringsmatrix en een mechanisme voor behoefteprioritering, en legt uit hoe de uitkomsten worden vastgelegd in een toetsbare technische specificatie zodat beperkte kosten- en doorlooptijdbudgetten worden ingezet waar klanten werkelijk voor willen betalen.

news
Onderhoud van mechanische aandrijvingen en bewegende onderdelen van 3D-printers: nauwkeurigheid behouden met kogelspillen, lineaire geleidingen, smering en stofbescherming
Wanneer een machine na optische kalibratie nog steeds laagverschuivingen en maatfouten vertoont, ligt de oorzaak vaak in de mechanische aandrijfketen. Dit artikel behandelt onderhoudscriteria voor rollende, glijdende en flexibele bewegingsparen: kwantitatieve meting van axiale speling in kogelspillen, beoordeling van weerstandsschommelingen in geleidingen, op gebruiksafstand gebaseerd smeerbeheer, gelaagde bescherming tegen stofindringing, bewaking van synchronisatieriemen en servovolgfouten, en een vierdelige registratieprocedure met standaardvalidatiedelen na onderhoud.
Begin hier
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.