
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Batas Substitusi Pencetakan 3D dan Manufaktur Tradisional: Matriks Kuantitas–Kompleksitas, Titik Kritis Volume Ekonomis, dan Metode Keputusan Biaya Peralihan
Tidak ada keunggulan absolut antara manufaktur aditif dan manufaktur tradisional; yang ada adalah kondisi batas. Artikel ini menyajikan kerangka keputusan praktis: memetakan terlebih dahulu melalui matriks kuantitas–kompleksitas, menghitung secara presisi dengan rumus volume kritis N=F/(c2-c1), lalu memasukkan empat biaya tersembunyi—rekonstruksi data, rantai pascaproses, verifikasi kualitas, serta peralihan dan pengembalian—ke dalam satu tabel perbandingan. Parameter kemudian dikoreksi melalui produksi percobaan skala kecil dan kualifikasi produk pertama, sehingga keputusan rute proses berubah dari penilaian berbasis pengalaman menjadi terukur, dapat direproduksi, dan dapat diaudit.
news
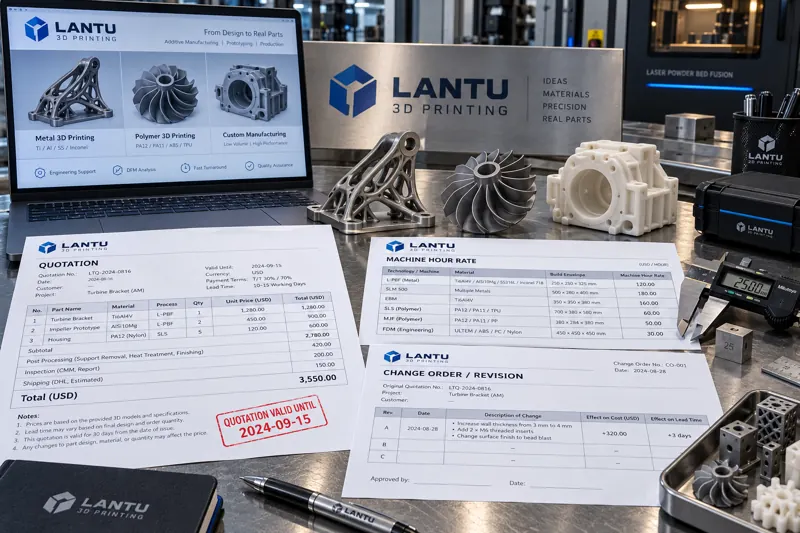
Manajemen Rekayasa Penawaran Harga Pencetakan 3D: Dari Lembar Perhitungan Biaya, Ketentuan Masa Berlaku hingga Siklus Kuantitatif Perubahan dan Biaya Tambahan
Banyak sengketa dalam kustomisasi nonstandar pencetakan 3D bukan berasal dari tinggi atau rendahnya harga, melainkan dari penawaran yang tidak menjelaskan versi model, batch material, proses pascapemrosesan, dan asumsi masa berlaku. Artikel ini menyajikan struktur lima kelompok kolom penawaran, enam komponen kuantifikasi lembar perhitungan biaya, metode pengikatan masa berlaku dengan kondisi asumsi, serta penetapan formulir perubahan dan ambang biaya tambahan untuk menerjemahkan komitmen komersial menjadi ketentuan teknis yang dapat diverifikasi dan ditelusuri.

news
Penjadwalan Kapasitas Terbatas di Workshop Pencetakan 3D: Dari Perhitungan Beban Kapasitas dan Gantt Tingkat Operasi hingga Pengendalian Material Kurang dan Pesanan Sisipan
Jadwal yang penuh tetapi terus-menerus menghadapi pemadaman masalah biasanya berakar pada asumsi kapasitas tak terbatas. Artikel ini menyajikan pendekatan rekayasa lengkap untuk menerapkan penjadwalan kapasitas terbatas di workshop pencetakan 3D: pemodelan waktu standar tingkat operasi (pencetakan/pascaproses/pergantian setup/pengerjaan ulang), perhitungan beban dan utilisasi kapasitas, Gantt tingkat operasi dan buffer dua tingkat, verifikasi kesiapan material serta evaluasi biaya pesanan sisipan, dan metode tinjauan tertutup melalui tiga indikator: OTD, tingkat pencapaian rencana, dan deviasi jadwal.
news
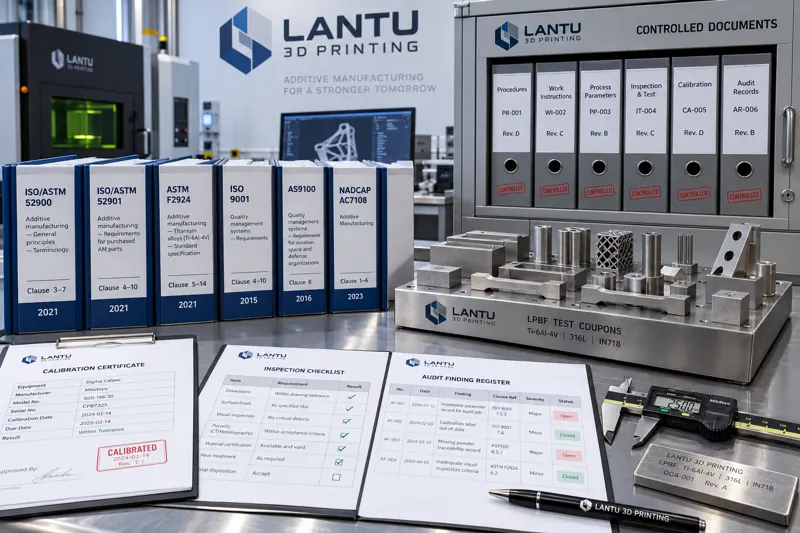
Penerapan Berbasis Klausul dalam Sistem Standardisasi Pencetakan 3D: Dari Nomor Standar dan Kriteria Kesesuaian hingga Pengendalian Dokumen dan Daftar Periksa Audit
Banyak perusahaan pencetakan 3D berhenti pada tahap “memiliki dokumen”, tetapi tidak mampu menjelaskan nomor standar dan klausul yang menjadi dasar saat audit. Artikel ini menyajikan langkah praktis untuk menguraikan standar menjadi klausul, memetakan titik kendali, menyusun kriteria terukur, serta mengintegrasikannya ke dalam dokumen terkendali dan daftar periksa audit, mencakup hierarki keberlakuan standar, keterkaitan standar perusahaan dengan persyaratan khusus pelanggan, pengendalian dokumen, dan penutupan ketidaksesuaian.

news
Pemeliharaan Sistem Vakum dan Kualitas Udara Bertekanan pada Peralatan Cetak 3D: Metode Pengendalian dari Penurunan Vakum hingga Pergeseran Titik Embun
Sistem vakum dan kualitas udara bertekanan pada peralatan 3D printing logam sering dianggap sebagai utilitas dan tidak dikelola secara kuantitatif, padahal keduanya secara langsung menentukan pengendalian oksigen ruang proses, umur komponen pneumatik, dan stabilitas pelapisan serbuk. Artikel ini menyajikan tiga baseline vakum—waktu pemompaan, vakum ultimit, dan laju kenaikan tekanan—metode rekayasa untuk menetapkan kelas partikel, titik embun bertekanan, dan kandungan oli berdasarkan ISO 8573-1, serta kriteria emulsi oli pompa vakum, pemilihan pengering, strategi penggantian filter berbasis tekanan diferensial, dan cara menghubungkan data sistem pendukung dengan data kualitas proses untuk penelusuran balik.

news
Pengendalian Rekayasa Biaya Listrik di Bengkel Cetak 3D: Jalur Praktis untuk Tarif Waktu Pemakaian, Manajemen Demand, dan Koreksi Faktor Daya
Tagihan listrik industri terdiri atas biaya energi dan biaya dasar. Banyak bengkel cetak 3D hanya mengoptimalkan biaya energi sambil mengabaikan demand. Artikel ini menyajikan metode lengkap, mulai dari submetering dan pemetaan kurva beban hingga peak shaving, penjadwalan proses fleksibel di luar jam puncak, perbaikan faktor daya di sisi peralatan, serta loop tertutup konsumsi energi per komponen, beserta kisaran penghematan yang dapat diukur.

news
Manajemen Kuantitatif Risiko Kemajuan Proyek Pencetakan 3D: Dari Distribusi Durasi Proses dan Konsumsi Buffer hingga Probabilitas Keterlambatan dan Komitmen Waktu Pengiriman
Keterlambatan pesanan pencetakan 3D sering kali berasal dari antrean, pascaproses, dan pengerjaan ulang, bukan dari proses pencetakan itu sendiri. Artikel ini menyajikan pendekatan kuantitatif yang dapat diterapkan: menggunakan distribusi alih-alih rata-rata untuk menggambarkan durasi proses, memakai model antrean untuk mengidentifikasi hambatan sumber daya bersama, menetapkan buffer proyek dengan metode akar jumlah kuadrat varians serta memantaunya berdasarkan tingkat konsumsi, dan akhirnya memperoleh distribusi probabilitas keterlambatan melalui simulasi Monte Carlo untuk membentuk komitmen eksternal pada P85 sekaligus memperjelas kejadian abnormal dan batas tanggung jawab.

news
Inspeksi Akurasi Geometrik dan Kalibrasi Tahunan Peralatan Pencetakan 3D: Metode Rekayasa dari Pengukuran Interferometer Laser hingga Kompensasi Kesalahan
Peralatan yang tidak pernah mengalami kerusakan bukan berarti selalu berada dalam rentang akurasi. Artikel ini menguraikan sumber kesalahan utama dalam akurasi geometrik printer 3D logam—akurasi pemosisian, repeatabilitas pemosisian, backlash, ketegaklurusan, dan kerataan meja kerja—serta menyajikan skema inspeksi berjenjang menggunakan interferometer laser, ballbar, dan benda uji standar. Artikel ini juga membahas proses kalibrasi tahunan lima langkah, perancangan interval berdasarkan tingkat beban, serta kriteria untuk empat kesalahpahaman umum, sehingga akurasi peralatan dapat diubah menjadi data rekayasa yang dapat dinilai, dikompensasi, dan diintegrasikan ke dalam peninjauan pesanan.

news
Pemantauan Proses Transit dalam Pengiriman Cetak 3D: Metode Rekayasa dari Ambang Guncangan, Pencatatan Suhu-Kelembapan hingga Penetapan Tanggung Jawab Kerusakan Barang
Komponen lulus inspeksi sebelum keluar pabrik, tetapi retak saat dibuka pelanggan dan tanggung jawab sulit ditetapkan—akar masalahnya adalah proses transportasi yang menjadi kotak hitam. Artikel ini menguraikan empat mode kegagalan nyata komponen cetak 3D selama pengiriman, menetapkan ambang guncangan serta suhu-kelembapan berdasarkan material dan struktur, konfigurasi tiga tingkat alat pemantauan menurut 1%-3% nilai barang, serta rantai bukti lima tahap dari pabrik hingga pembukaan kemasan agar tanggung jawab kerusakan berubah dari perdebatan menjadi perbandingan data.
news
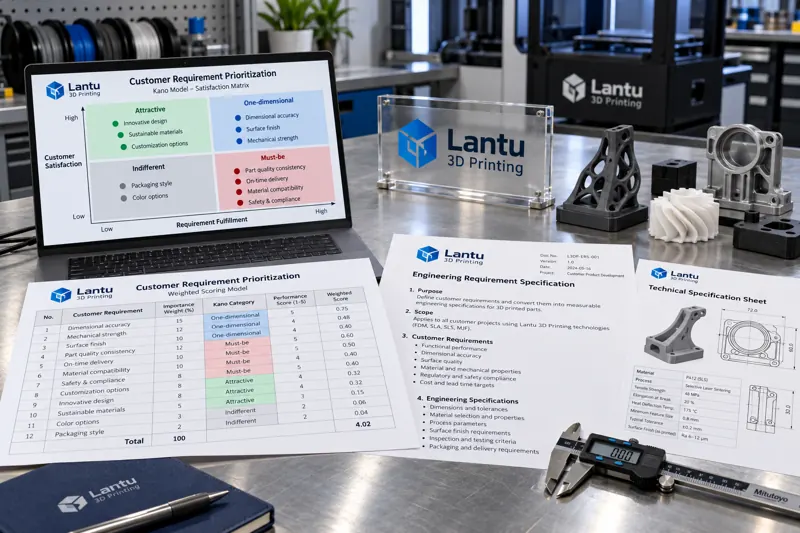
Metode Kuantitatif untuk Analisis Kebutuhan Pelanggan 3D Printing: Klasifikasi Kano, Penilaian Berbobot, dan Prioritisasi Kebutuhan
Kebutuhan pelanggan bukan sekadar daftar, melainkan harus diprioritaskan. Artikel ini membahas tiga kategori Kano, matriks penilaian berbobot lima dimensi, dan mekanisme pengurutan prioritas kebutuhan, serta cara mengubah hasilnya menjadi spesifikasi teknis yang dapat diterima.

news
Perawatan Transmisi Mekanis dan Komponen Gerak Peralatan Cetak 3D: Menjaga Presisi dari Sekrup Bola dan Rel Pemandu hingga Manajemen Pelumasan dan Perlindungan Debu
Saat peralatan tetap mengalami pergeseran lapisan dan deviasi dimensi meski telah melalui kalibrasi optik, masalahnya sering berada pada rantai transmisi mekanis. Artikel ini menguraikan kriteria perawatan untuk pasangan gerak gelinding, geser, dan fleksibel: pengukuran kuantitatif celah aksial sekrup bola, kriteria fluktuasi tahanan rel pemandu, manajemen pelumasan berdasarkan jarak tempuh alih-alih kalender, perlindungan berjenjang terhadap masuknya debu, pemantauan sabuk sinkron dan kesalahan following servo, serta metode pencatatan empat elemen dengan benda kerja verifikasi standar setelah perawatan.

news
Analisis Akar Penyebab 8D untuk Keluhan Pelanggan 3D Printing: Siklus Kuantitatif dari Atribusi Kegagalan hingga Verifikasi Tindakan Korektif
Keluhan pelanggan 3D printing sering berhenti pada pembuatan ulang dan permintaan maaf, sehingga kegagalan serupa terus berulang. Artikel ini menyajikan penerapan 8D untuk manufaktur aditif: kuantifikasi masalah, penahanan sementara dan pembekuan batch, batas penggunaan 5Why dan diagram tulang ikan, sumber variasi proses khusus manufaktur aditif, ambang verifikasi kapabilitas proses lintas batch berkelanjutan, kriteria kuantitatif untuk penerimaan konsesi dan klaim, serta pengembalian kasus ke FMEA untuk membangun kapabilitas organisasi.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.