
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
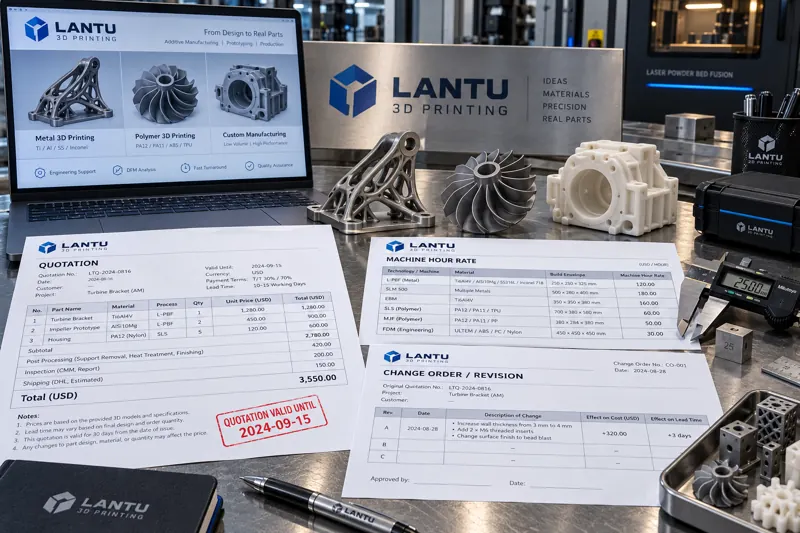
3D Baskı Tekliflerinin Mühendislik Esaslı Yönetimi: Maliyet Hesaplama Tablosu, Geçerlilik Koşulları ve Değişiklik Kalemlerinde Nicel Kapalı Döngü
3D baskıda standart dışı özelleştirmelerdeki birçok anlaşmazlık fiyat seviyesinden değil, teklifin model sürümünü, malzeme partisini, son işlem adımlarını ve geçerlilik varsayımlarını açıkça belirtmemesinden kaynaklanır. Bu makale; teklif için beş alan grubu, maliyet hesaplama tablosu için altı aşamalı nicel yaklaşım, geçerlilik süresi ile varsayımları bağlama yöntemi ve değişiklik formları ile ek iş eşiklerinin belirlenmesini sunarak ticari taahhütleri doğrulanabilir ve izlenebilir teknik koşullara dönüştürür.

news
3D Baskı Atölyelerinde Sonlu Kapasite Çizelgeleme: Kapasite-Yük Hesaplamasından Operasyon Bazlı Gantt’a, Malzeme Eksikliği ve Acil İş Kontrolüne
Çizelge tamamen dolu olduğu hâlde her gün kriz yönetiliyorsa, temel neden çoğu zaman sonsuz kapasite varsayımıdır. Bu makale; operasyon bazlı standart süre modellemesi (baskı, son işlem, değişim, yeniden işleme), kapasite-yük oranı ve kullanılabilirlik hesaplamaları, operasyon bazlı Gantt ve iki seviyeli tamponlar, malzeme seti ön kontrolleri ile acil sipariş maliyet değerlendirmesi ve OTD, plan gerçekleşme oranı, çizelgeleme sapması metrikleriyle kapalı çevrim iyileştirme için kapsamlı bir yol sunar.
news
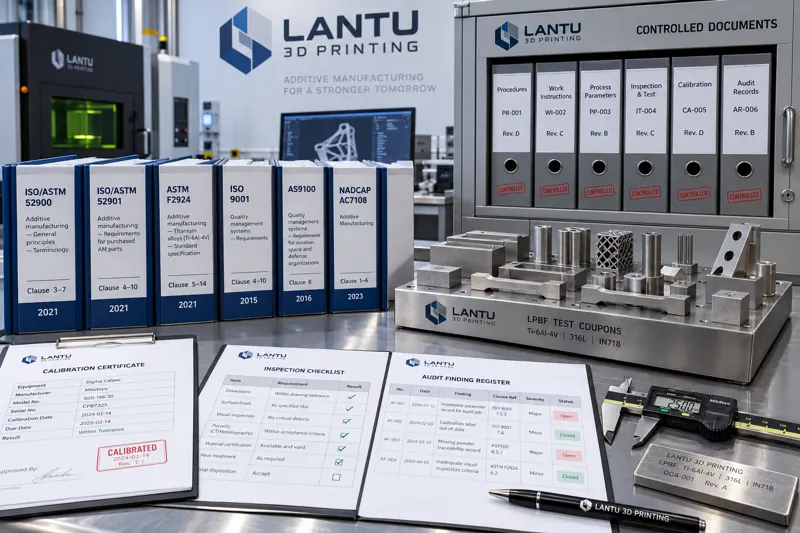
3D Baskı Standardizasyon Sisteminin Madde Bazında Uygulanması: Standart Numaralarından Uygunluk Kriterlerine, Doküman Kontrolünden Denetim Kontrol Listelerine
Birçok 3D baskı işletmesinde standardizasyon, yalnızca “dokümanların mevcut olması” düzeyinde kalmakta; ancak denetim sırasında hangi standart numarasının hangi maddesine dayandığı açıklanamamaktadır. Bu makale; standartların maddelere ayrılması, kontrol noktalarına eşlenmesi, ölçülebilir kriterlere dönüştürülmesi ve kontrollü dokümanlar ile denetim kontrol listelerine yerleştirilmesi için uygulanabilir bir yol sunmaktadır. Standartların hiyerarşik geçerliliği, işletme standartları ile müşteriye özgü gerekliliklerin bağlantısı, doküman kontrolü ve uygunsuzlukların kapatılması ele alınmaktadır.

news
3D Baskı Ekipmanlarında Vakum Sistemi ve Basınçlı Hava Kalitesi Bakımı: Vakum Kaybından Çiy Noktası Sapmasına Mühendislik Kontrol Yöntemleri
Metal 3D baskı ekipmanlarında vakum sistemleri ve basınçlı hava kalitesi uzun süredir ortak tesis koşulları olarak görülüp nicel yönetimden ihmal edilse de, yapı odası oksijen kontrolünü, pnömatik bileşen ömrünü ve toz serme kararlılığını doğrudan belirler. Bu makale; tahliye süresi, nihai vakum ve basınç yükselme oranı için üç vakum referansını; ISO 8573-1 uyarınca partikül, basınç çiy noktası ve yağ sınıflarının belirlenmesine yönelik mühendislik yaklaşımını; vakum pompası yağı emülsifikasyon kriterlerini, kurutucu seçimini ve diferansiyel basınç odaklı filtre değişim stratejisini ele almakta, ayrıca yardımcı sistem okumalarının üretim kalitesi verileriyle nasıl ilişkilendirileceğini açıklamaktadır.

news
3D Baskı Atölyelerinde Elektrik Maliyetlerinin Mühendislik Temelli Yönetimi: Puant-Tarife, Talep Yönetimi ve Güç Faktörü İyileştirme Yolu
Endüstriyel elektrik faturaları enerji tüketim bedeli ve temel güç bedelinden oluşur; 3D baskı atölyelerinin çoğu yalnızca ilkini optimize eder ve talep maliyetlerini göz ardı eder. Bu makale, alt ölçüm ve yük eğrisi analiziyle başlayarak pik yük azaltma, esnek proseslerin düşük tarife saatlerine planlanması, ekipman tarafında güç faktörü iyileştirmesi ve parça başına enerji tüketimi için kapalı çevrim yönetim yaklaşımı sunar.

news
3D Baskı Projelerinde İlerleme Riskinin Nicel Yönetimi: Operasyon Süresi Dağılımlarından Tampon Tüketimine, Gecikme Olasılığına ve Termin Taahhüdüne
3D baskı siparişlerindeki gecikmeler çoğu zaman baskının kendisinden değil, kuyruklar, son işlem ve yeniden işleme süreçlerinden kaynaklanır. Bu makale uygulanabilir bir nicel yaklaşım sunar: operasyon sürelerini ortalamalar yerine dağılımlarla tanımlamak, paylaşılan kaynak darboğazlarını kuyruk modelleriyle belirlemek, proje tamponlarını kök varyans yöntemiyle oluşturup tüketim oranıyla izlemek ve son olarak Monte Carlo simülasyonu ile gecikme olasılığı dağılımını hesaplayarak P85 düzeyinde dış müşteriye taahhüt vermek.

news
3D Baskı Ekipmanlarında Geometrik Hassasiyet Kontrolü ve Yıllık Kalibrasyon: Lazer İnterferometre Ölçümünden Hata Telafisine Mühendislik Yaklaşımı
Bir ekipmanın hiç arıza yapmaması, sürekli hassasiyet toleransları içinde çalıştığı anlamına gelmez. Bu makale, metal 3D yazıcılardaki temel geometrik hata kalemlerini (konumlandırma doğruluğu, tekrarlanabilirlik, boşluk, diklik ve baskı tablası terazisi) ele alır; lazer interferometreleri, ballbar sistemleri ve standart numuneler için katmanlı kontrol yöntemleri ile yıllık kalibrasyonun beş aşamalı uygulama sürecini, yüke göre periyot planlamasını ve dört yaygın hataya ilişkin değerlendirme kriterlerini sunar. Böylece ekipman hassasiyeti; değerlendirilebilir, telafi edilebilir ve sipariş incelemesine dahil edilebilir mühendislik verilerine dönüştürülür.

news
3D Baskı Teslimatlarında Transit Süreç İzleme: Darbe Eşikleri, Sıcaklık-Nem Kaydı ve Hasar Sorumluluğunun Mühendislik Yaklaşımıyla Belirlenmesi
Parça fabrikadan yapılan kontrollerden geçmesine rağmen müşteri kutuyu açtığında çatlak tespit ediliyor ve sorumluluk belirlenemiyor; temel neden, taşıma aşamasının bir kara kutu olmasıdır. Bu makale, 3D baskı parçalarının taşınmasındaki dört gerçek arıza modunu (ince duvar rezonans kırılması, sıcaklık-nem döngüsü kaynaklı sapma, artık gerilimin serbest kalması ve karma paketlemede karşılıklı hasar) inceler; malzeme ve yapıya göre sınıflandırılmış darbe ile sıcaklık-nem eşiklerini, mal bedelinin %1-%3'üne göre katmanlı üç izleme yöntemi yapılandırmasını ve fabrika çıkışından kutu açılışına uzanan beş aşamalı kanıt zincirini sunar. Böylece hasar sorumluluğu tartışmadan veri karşılaştırmasına dönüşür.
news
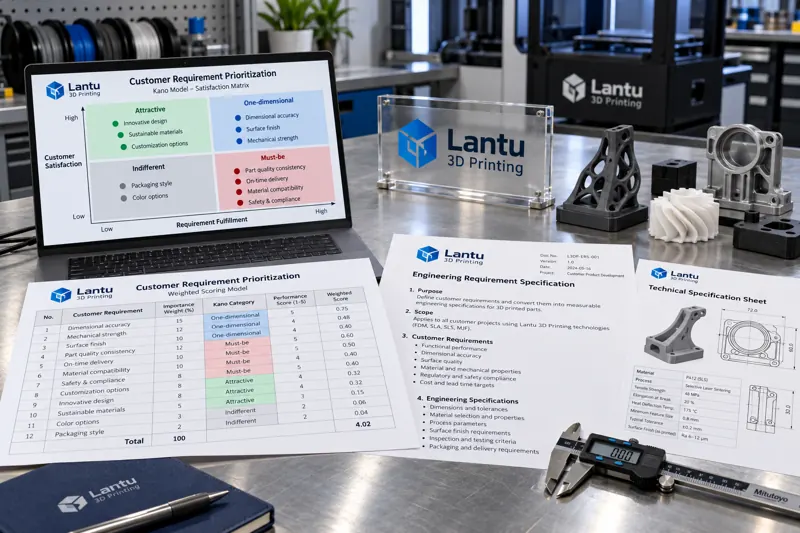
3D Baskı Müşteri Gereksinimlerinin Nicel Analizi: Kano Sınıflandırması, Ağırlıklı Puanlama ve Gereksinim Önceliklendirmesi
Müşteri gereksinimleri listelemek değil, önceliklendirmekle ilgilidir. Bu makale Kano'nun üçlü sınıflandırmasını, beş boyutlu ağırlıklı puanlama matrisini ve gereksinim önceliklendirme mekanizmasını sunmakta; ayrıca sıralama sonuçlarının kabul edilebilir teknik şartnameye nasıl dönüştürüleceğini ve sınırlı maliyet ile süre bütçesinin müşterinin gerçekten değer verdiği alanlara nasıl yönlendirileceğini açıklamaktadır.

news
3D Baskı Ekipmanlarında Mekanik Tahrik ve Hareketli Parça Bakımı: Vidalı Miller, Kızaklar, Yağlama Yönetimi ve Toz Korumasıyla Hassasiyetin Korunması
Ekipman optik kalibrasyondan geçmesine rağmen katman kaymaları ve boyutsal sapmalar görülüyorsa, sorun genellikle mekanik tahrik zincirindedir. Bu makale; yuvarlanmalı, kaymalı ve esnek hareket çiftleri için bakım kriterlerini, vidalı mil eksenel boşluğunun ölçümünü, kızak direnç dalgalanmalarını, takvim yerine çalışma mesafesine dayalı yağlamayı, toz girişine karşı kademeli korumayı, senkron kayış ve servo takip hatası izlemeyi ve bakım sonrası standart doğrulama parçasıyla kapalı çevrim kayıt yöntemini ele almaktadır.

news
3D Baskı Müşteri Şikayetlerinde 8D Kök Neden Analizi: Arıza Atamasından Düzeltici Faaliyet Doğrulamasına Nicel Kapalı Döngü
3D baskı müşteri şikayetleri çoğu zaman yeniden üretim ve özürle sonuçlanır; bu da benzer arızaların tekrarlanmasına yol açar. Bu makale, eklemeli imalata yönelik 8D uygulama yolunu ele almaktadır: nicel problem tanımı, geçici kontrol ve parti dondurma, 5 Neden ve balık kılçığı diyagramının uygulama sınırları, eklemeli imalata özgü proses değişkenliği kaynakları, ardışık partilerde proses yeterliliği doğrulama eşikleri, koşullu kabul ve tazminat için nicel kriterler ile vakaların FMEA'ya geri yazılarak kurumsal yetkinliğe dönüştürülmesi.

news
3D Baskı Projelerinde Risk Yönetiminin Nicel Yöntemleri: Risk Kaydı, FMEA Puanlama ve RPN Önceliklendirmesi
Çoğu 3D baskı projesinde risk yönetimi, doğrulanabilir nicel ölçütlerden yoksun, genel eylem planları düzeyinde kalır. Bu makale; yapılandırılmış alanlarla risk kaydı oluşturmayı, şiddet (S), oluşma (O) ve tespit edilebilirlik (D) puanlarıyla RPN hesaplamayı, puanlama referans tablolarını kullanmayı, çarpımsal modelin sapmalarını şiddet eşikleriyle düzeltmeyi ve kayıtları dört proje kilometre taşına bağlayarak denetlenebilir bir risk döngüsü kurmayı açıklar.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.