
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
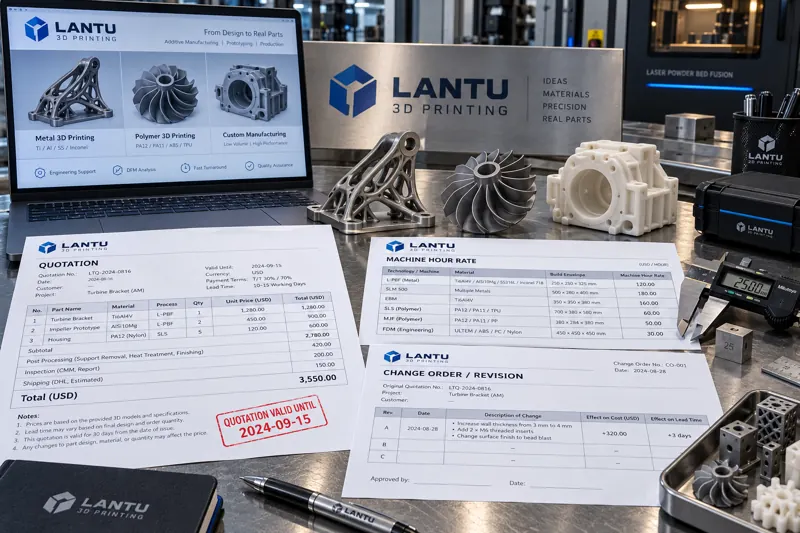
การจัดการใบเสนอราคา 3D Printing เชิงวิศวกรรม: จากตารางคำนวณต้นทุน เงื่อนไขอายุใบเสนอราคา สู่การควบคุมการเปลี่ยนแปลงเชิงปริมาณ
ข้อพิพาทจำนวนมากในการผลิตชิ้นงาน 3D Printing แบบสั่งทำไม่ได้เกิดจากระดับราคา แต่เกิดจากใบเสนอราคาที่ไม่ระบุเวอร์ชันโมเดล ล็อตวัสดุ ขั้นตอนหลังการพิมพ์ และเงื่อนไขอายุใบเสนอราคาอย่างชัดเจน บทความนี้นำเสนอโครงสร้างข้อมูลใบเสนอราคา 5 กลุ่ม หลักเกณฑ์เชิงปริมาณ 6 ส่วนสำหรับตารางคำนวณต้นทุน วิธีผูกอายุใบเสนอราคากับเงื่อนไขสมมติ และการกำหนดใบเปลี่ยนแปลงกับเกณฑ์งานเพิ่ม เพื่อแปลงคำมั่นสัญญาทางการค้าเป็นข้อกำหนดทางเทคนิคที่ตรวจสอบและติดตามได้

news
การจัดตารางกำลังการผลิตแบบจำกัดในเวิร์กช็อป 3D Printing: ตั้งแต่การคำนวณภาระกำลังการผลิต แกนต์ระดับกระบวนการ ไปจนถึงการควบคุมวัสดุขาดและงานแทรก
ตารางงานเต็มแต่ยังต้องแก้ปัญหาเฉพาะหน้าทุกวัน มักมีสาเหตุจากสมมติฐานกำลังการผลิตไม่จำกัด บทความนี้นำเสนอแนวทางวิศวกรรมครบวงจรสำหรับการนำการจัดตารางกำลังการผลิตแบบจำกัดมาใช้ในเวิร์กช็อป 3D Printing ได้แก่ การสร้างแบบจำลองเวลามาตรฐานระดับกระบวนการ การคำนวณอัตราภาระและค่า availability แผนภูมิแกนต์ระดับกระบวนการและบัฟเฟอร์สองชั้น การตรวจสอบความพร้อมของวัสดุก่อนจัดตาราง การประเมินต้นทุนของงานแทรก และการทบทวนแบบวงจรปิดด้วย OTD อัตราการบรรลุแผน และความคลาดเคลื่อนของตารางงาน
news
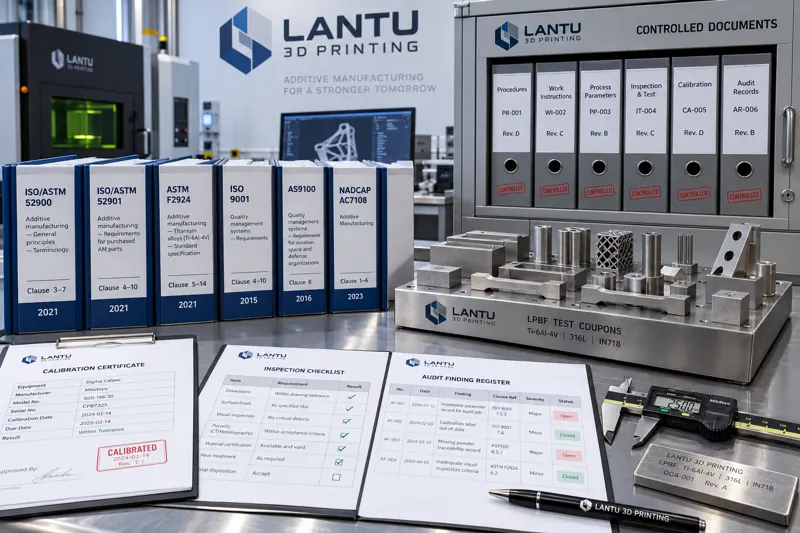
การนำระบบมาตรฐานการพิมพ์ 3 มิติไปใช้ในระดับข้อกำหนด: จากเลขมาตรฐานและเกณฑ์ความสอดคล้องสู่การควบคุมเอกสารและรายการตรวจประเมิน
บริษัทการพิมพ์ 3 มิติจำนวนมากมีมาตรฐานเพียงในระดับ “มีเอกสาร” แต่ไม่สามารถระบุได้ในหน้างานตรวจประเมินว่าอ้างอิงเลขมาตรฐานใดหรือข้อกำหนดใด บทความนี้เสนอแนวทางปฏิบัติในการแยกมาตรฐานเป็นข้อกำหนด เชื่อมโยงกับจุดควบคุม กำหนดเกณฑ์เชิงปริมาณ บรรจุลงในเอกสารควบคุมและรายการตรวจประเมิน ครอบคลุมลำดับชั้นอำนาจของมาตรฐาน การเชื่อมโยงมาตรฐานองค์กรกับข้อกำหนดเฉพาะของลูกค้า การควบคุมเอกสาร และการปิดประเด็นความไม่สอดคล้อง

news
การบำรุงรักษาระบบสุญญากาศและคุณภาพลมอัดของอุปกรณ์พิมพ์ 3 มิติ: แนวทางควบคุมทางวิศวกรรมตั้งแต่การเสื่อมของสุญญากาศจนถึงการเปลี่ยนแปลงจุดน้ำค้าง
ระบบสุญญากาศและคุณภาพลมอัดของเครื่องพิมพ์โลหะ 3 มิติมักถูกมองเป็นเพียงสาธารณูปโภคและขาดการจัดการเชิงปริมาณ ทั้งที่มีผลโดยตรงต่อการควบคุมออกซิเจนในห้องสร้างงาน อายุการใช้งานของอุปกรณ์นิวแมติก และความเสถียรของการปูผง บทความนี้เสนอค่าฐานสุญญากาศ 3 รายการ ได้แก่ เวลาปั๊มลง สุญญากาศสูงสุด และอัตราการเพิ่มความดัน วิธีการกำหนดระดับอนุภาค จุดน้ำค้างภายใต้ความดัน และปริมาณน้ำมันตาม ISO 8573-1 รวมถึงเกณฑ์ตรวจน้ำมันปั๊มอิมัลชัน การเลือกเครื่องทำลมแห้ง กลยุทธ์เปลี่ยนไส้กรองตามความดันต่าง และการเชื่อมโยงข้อมูลระบบเสริมกับข้อมูลคุณภาพการขึ้นรูปเพื่อการสอบย้อนกลับ

news
การควบคุมต้นทุนไฟฟ้าเชิงวิศวกรรมสำหรับเวิร์กช็อปการพิมพ์ 3 มิติ: แนวทางปฏิบัติสำหรับค่าไฟช่วงพีก-ออฟพีก การจัดการดีมานด์ และการปรับปรุงเพาเวอร์แฟกเตอร์
ค่าไฟฟ้าอุตสาหกรรมประกอบด้วยค่าไฟตามหน่วยและค่าไฟพื้นฐาน แต่เวิร์กช็อปการพิมพ์ 3 มิติส่วนใหญ่มักปรับปรุงเฉพาะส่วนแรก บทความนี้นำเสนอแนวทางครบวงจร ตั้งแต่การวัดแยกตามโหลดและการทำแผนที่กราฟโหลด ไปจนถึงการลดพีก การจัดตารางกระบวนการยืดหยุ่นเพื่อหลบช่วงพีก การปรับปรุงเพาเวอร์แฟกเตอร์ฝั่งอุปกรณ์ และวงจรควบคุมการใช้พลังงานต่อชิ้นงาน พร้อมช่วงการลดต้นทุนที่วัดผลได้

news
การบริหารความเสี่ยงด้านความก้าวหน้าของโครงการพิมพ์ 3 มิติแบบเชิงปริมาณ: จากการกระจายเวลาของกระบวนการ การใช้บัฟเฟอร์ สู่ความน่าจะเป็นของความล่าช้าและคำมั่นกำหนดส่งมอบ
การส่งมอบคำสั่งซื้อการพิมพ์ 3 มิติล่าช้ามักเกิดจากการรอคิว กระบวนการหลังการพิมพ์ และการทำงานซ้ำ มากกว่าจากการพิมพ์เอง บทความนี้นำเสนอแนวทางเชิงปริมาณที่นำไปใช้ได้จริง: ใช้การกระจายแทนค่าเฉลี่ยเพื่ออธิบายระยะเวลาของแต่ละกระบวนการ ใช้แบบจำลองคิวเพื่อระบุคอขวดของทรัพยากรร่วม กำหนดและติดตามบัฟเฟอร์โครงการด้วยวิธีรากของผลรวมกำลังสอง และใช้การจำลองมอนติคาร์โลเพื่อสร้างการกระจายความน่าจะเป็นของความล่าช้า กำหนดคำมั่นภายนอกตาม P85 พร้อมระบุเหตุการณ์ผิดปกติและขอบเขตความรับผิดชอบอย่างชัดเจน

news
การตรวจสอบความแม่นยำเชิงเรขาคณิตและการสอบเทียบประจำปีของอุปกรณ์พิมพ์ 3 มิติ: วิธีการทางวิศวกรรมตั้งแต่การวัดด้วยเลเซอร์อินเตอร์เฟอโรมิเตอร์จนถึงการชดเชยความคลาดเคลื่อน
การที่เครื่องจักรไม่ขัดข้องไม่ได้หมายความว่ายังคงทำงานอยู่ภายในช่วงความแม่นยำ บทความนี้วิเคราะห์องค์ประกอบความคลาดเคลื่อนหลักของเครื่องพิมพ์โลหะ 3 มิติ ได้แก่ ความแม่นยำในการกำหนดตำแหน่ง ความสามารถในการกำหนดตำแหน่งซ้ำ แบ็กแลช ความตั้งฉาก และระดับของแท่นงาน พร้อมนำเสนอแนวทางการตรวจสอบแบบเป็นลำดับชั้นด้วยเลเซอร์อินเตอร์เฟอโรมิเตอร์ บอลบาร์ และชิ้นทดสอบมาตรฐาน กระบวนการสอบเทียบประจำปี 5 ขั้นตอน การกำหนดรอบตามภาระการใช้งาน และเกณฑ์สำหรับความเข้าใจผิดที่พบบ่อย 4 ประการ เพื่อเปลี่ยนความแม่นยำของอุปกรณ์ให้เป็นข้อมูลวิศวกรรมที่ตรวจตัดสิน ชดเชย และนำไปใช้ในการทบทวนคำสั่งซื้อได้

news
การติดตามระหว่างขนส่งสำหรับการส่งมอบงานพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมตั้งแต่เกณฑ์แรงกระแทก การบันทึกอุณหภูมิและความชื้น จนถึงการระบุความรับผิดชอบต่อความเสียหาย
ชิ้นงานผ่านการตรวจสอบก่อนออกจากโรงงาน แต่พบรอยร้าวเมื่อเปิดกล่องที่ลูกค้า ทำให้ระบุความรับผิดชอบได้ยาก ต้นตอคือกระบวนการขนส่งเป็นกล่องดำ บทความนี้วิเคราะห์รูปแบบความเสียหายจริง 4 ประเภทของชิ้นงานพิมพ์ 3 มิติระหว่างขนส่ง ได้แก่ การแตกจากการสั่นพ้องของผนังบาง การเปลี่ยนแปลงจากวงจรอุณหภูมิและความชื้น การคลายความเค้นตกค้าง และความเสียหายระหว่างชิ้นงานที่บรรจุรวมกัน พร้อมเสนอเกณฑ์แรงกระแทกและอุณหภูมิ-ความชื้นตามวัสดุและโครงสร้าง การเลือกอุปกรณ์ติดตาม 3 ระดับตามสัดส่วน 1%-3% ของมูลค่าสินค้า และห่วงโซ่หลักฐาน 5 ขั้นตอน ตั้งแต่ออกจากโรงงานจนถึงการเปิดกล่อง เพื่อเปลี่ยนข้อโต้แย้งเรื่องความเสียหายให้เป็นการเปรียบเทียบข้อมูล
news
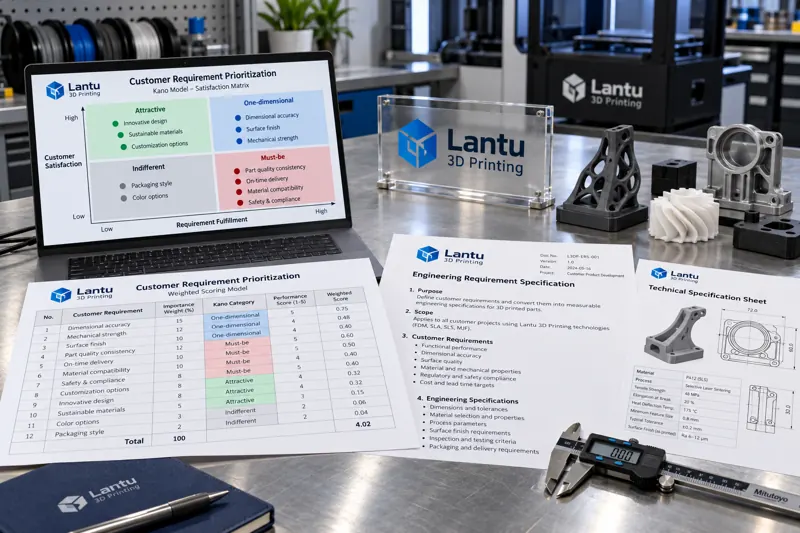
วิธีเชิงปริมาณสำหรับการวิเคราะห์ความต้องการลูกค้าในงานพิมพ์ 3 มิติ: การจัดประเภท Kano การให้คะแนนถ่วงน้ำหนัก และการจัดลำดับความสำคัญ
ความต้องการของลูกค้าไม่ใช่เพียงรายการตรวจสอบ แต่ต้องจัดลำดับความสำคัญ บทความนี้นำเสนอการจัดประเภท Kano สามกลุ่ม เมทริกซ์การให้คะแนนถ่วงน้ำหนักห้ามิติ และกลไกจัดลำดับความสำคัญของความต้องการ พร้อมอธิบายวิธีทำให้ผลลัพธ์ดังกล่าวเป็นข้อกำหนดทางเทคนิคที่ตรวจรับได้ เพื่อใช้งบต้นทุนและระยะเวลาที่มีจำกัดกับสิ่งที่ลูกค้ายินดีจ่ายจริง

news
การบำรุงรักษาระบบส่งกำลังและชิ้นส่วนการเคลื่อนที่ของเครื่องพิมพ์ 3D: การรักษาความแม่นยำตั้งแต่สกรูนำและรางนำทาง การจัดการสารหล่อลื่น ไปจนถึงการป้องกันฝุ่น
เมื่อเครื่องผ่านการปรับเทียบระบบออปติกแล้วแต่ยังเกิดการเยื้องของชั้นงานและความคลาดเคลื่อนของขนาด ปัญหามักอยู่ที่ชุดส่งกำลังเชิงกล บทความนี้อธิบายเกณฑ์การบำรุงรักษาสำหรับชุดเคลื่อนที่แบบกลิ้ง แบบเลื่อน และแบบยืดหยุ่น ครอบคลุมการวัดระยะเคลื่อนตามแกนของสกรูนำ เกณฑ์ความผันผวนของแรงต้านรางนำทาง การหล่อลื่นตามระยะการใช้งาน การป้องกันฝุ่นแบบหลายระดับ การติดตามสายพานไทม์มิงและความคลาดเคลื่อนการติดตามของเซอร์โว ตลอดจนการบันทึกแบบวงปิดด้วยชิ้นงานมาตรฐานหลังการบำรุงรักษา

news
การวิเคราะห์สาเหตุรากด้วย 8D สำหรับข้อร้องเรียนลูกค้า 3D Printing: วงจรปิดเชิงปริมาณจากการระบุสาเหตุความล้มเหลวสู่การยืนยันมาตรการแก้ไข
ข้อร้องเรียนลูกค้าเกี่ยวกับการพิมพ์ 3D มักจบลงเพียงการผลิตชิ้นงานใหม่และการขอโทษ ทำให้ความล้มเหลวประเภทเดิมเกิดซ้ำ บทความนี้นำเสนอแนวทางดำเนินการ 8D สำหรับการผลิตแบบเติมเนื้อวัสดุ ตั้งแต่การระบุปัญหาเชิงปริมาณ การควบคุมชั่วคราวและการระงับล็อต การใช้ 5Why และแผนผังก้างปลาอย่างเหมาะสม แหล่งความแปรปรวนเฉพาะของการผลิตแบบเติมเนื้อวัสดุ เกณฑ์ยืนยันความสามารถของกระบวนการในหลายล็อตต่อเนื่อง เกณฑ์เชิงปริมาณสำหรับการรับแบบยอมผ่อนปรนและการเรียกร้องค่าสินไหม ตลอดจนการบันทึกกรณีกลับเข้าสู่ FMEA เพื่อสร้างขีดความสามารถขององค์กร

news
วิธีเชิงปริมาณสำหรับการบริหารความเสี่ยงโครงการพิมพ์ 3 มิติ: ทะเบียนความเสี่ยง คะแนน FMEA และการจัดลำดับความสำคัญ RPN
การบริหารความเสี่ยงของโครงการพิมพ์ 3 มิติส่วนใหญ่มักหยุดอยู่ที่ระดับคำขวัญของแผนรับมือ โดยไม่มีเกณฑ์เชิงปริมาณที่ตรวจรับได้ บทความนี้นำเสนอแนวทางปฏิบัติเชิงวิศวกรรม: สร้างทะเบียนความเสี่ยงด้วยฟิลด์ที่มีโครงสร้าง ให้คะแนนความรุนแรง S ความถี่การเกิด O และความสามารถในการตรวจพบ D เพื่อคำนวณ RPN พร้อมตารางเกณฑ์การให้คะแนน ปรับข้อจำกัดของโมเดลคูณด้วยเกณฑ์ความรุนแรง และเชื่อมทะเบียนเข้ากับ 4 หมุดหมาย ได้แก่ การทบทวนคำสั่งซื้อ การรับรองชิ้นงานแรก การเพิ่มกำลังการผลิตล็อตเล็ก และการอนุมัติผลิตจำนวนมาก เพื่อสร้างวงจรความเสี่ยงที่ตรวจสอบย้อนหลังได้
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.