
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D menyemak ketebalan dinding, struktur, bahan, proses, kuantiti dan kemasan sebelum sebut harga.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
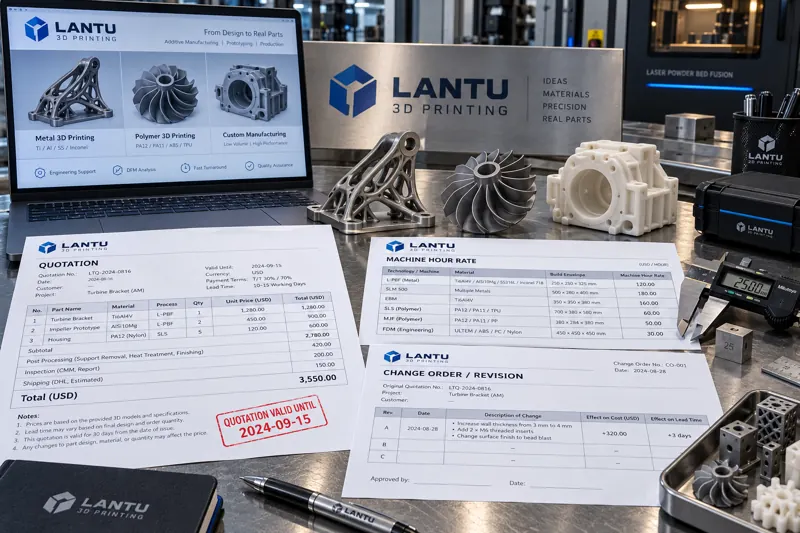
Pengurusan Kejuruteraan Sebut Harga Percetakan 3D: Daripada Jadual Pengiraan Kos dan Klausa Tempoh Sah kepada Kitaran Kuantitatif Perubahan serta Item Tambahan
Banyak pertikaian dalam penyesuaian bukan standard percetakan 3D bukan berpunca daripada harga, tetapi daripada sebut harga yang tidak menjelaskan versi model, kelompok bahan, proses pascapemprosesan dan andaian tempoh sah. Artikel ini menghuraikan lima kumpulan medan sebut harga, enam komponen kuantitatif jadual pengiraan kos, kaedah mengikat tempoh sah dengan syarat andaian, serta penetapan ambang bagi pesanan perubahan dan item tambahan untuk menterjemahkan komitmen komersial kepada klausa teknikal yang boleh disahkan dan dikesan.

news
Penjadualan Kapasiti Terhingga untuk Bengkel Percetakan 3D: Kaedah Kawalan Kejuruteraan daripada Pengiraan Beban Kapasiti hingga Kekurangan Bahan dan Pesanan Sisipan
Jadual penuh tetapi masih sentiasa memadam kebakaran lazimnya berpunca daripada andaian kapasiti tidak terhingga. Artikel ini membentangkan laluan kejuruteraan lengkap untuk melaksanakan penjadualan kapasiti terhingga dalam bengkel percetakan 3D: pemodelan masa piawai pada peringkat proses, pengiraan kadar beban kapasiti dan kadar ketersediaan, carta Gantt peringkat proses serta penampan dua peringkat, semakan awal kelengkapan bahan dan penilaian kos pesanan sisipan, serta kaedah semakan gelung tertutup bagi OTD, kadar pencapaian pelan dan sisihan jadual.
news
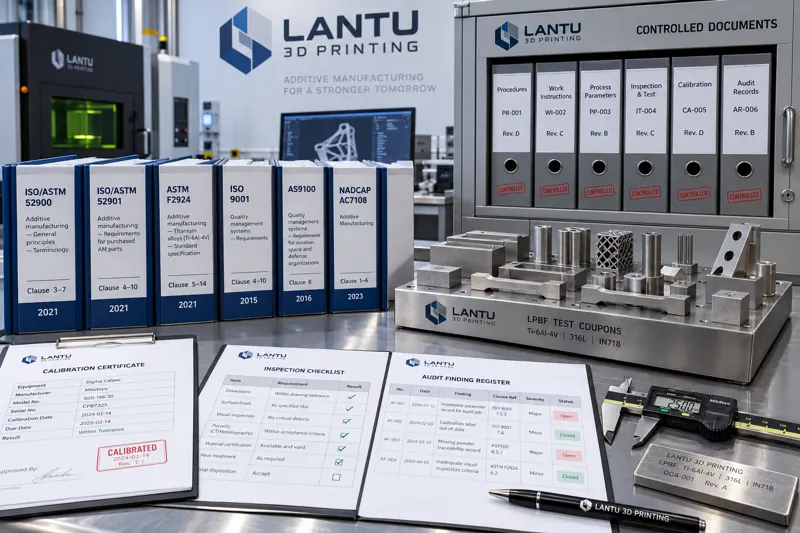
Pelaksanaan Berasaskan Klausa bagi Sistem Standardisasi Percetakan 3D: Daripada Nombor Standard dan Kriteria Pematuhan kepada Kawalan Dokumen dan Senarai Semak Audit
Banyak syarikat percetakan 3D berhenti pada tahap sekadar “mempunyai dokumen”, namun tidak dapat menjelaskan standard dan klausa yang menjadi rujukan semasa audit. Artikel ini menyediakan laluan praktikal untuk memecahkan standard kepada klausa, memetakan titik kawalan, membangunkan kriteria boleh ukur, serta mengintegrasikannya ke dalam dokumen terkawal dan senarai semak audit, termasuk hierarki kuasa standard, hubungan antara standard syarikat dan keperluan khusus pelanggan, kawalan dokumen serta penutupan ketidakakuran.

news
Penyelenggaraan Sistem Vakum dan Kualiti Udara Mampat untuk Peralatan Pencetakan 3D: Kaedah Kawalan Kejuruteraan daripada Kemerosotan Vakum hingga Hanyutan Titik Embun
Sistem vakum dan kualiti udara mampat dalam peralatan pencetakan 3D logam sering dianggap sebagai utiliti dan tidak diurus secara kuantitatif, walaupun ia secara langsung menentukan kawalan oksigen ruang binaan, hayat komponen pneumatik dan kestabilan penyapuan serbuk. Artikel ini menghuraikan tiga garis asas vakum—masa pemvakuman, vakum muktamad dan kadar kenaikan tekanan—kaedah kejuruteraan untuk menetapkan tahap zarah, titik embun tekanan dan minyak mengikut ISO 8573-1, serta kriteria emulsi minyak pam vakum, pemilihan pengering, strategi penggantian elemen penapis berasaskan perbezaan tekanan, dan cara menghubungkan bacaan sistem bantuan dengan data kualiti binaan untuk analisis jejak balik.

news
Pengurusan Kejuruteraan Kos Elektrik Bengkel Percetakan 3D: Laluan Boleh Laksana untuk Tarif Puncak-Luar Puncak, Pengurusan Permintaan dan Pembetulan Faktor Kuasa
Bil elektrik industri terdiri daripada caj tenaga dan caj asas, namun kebanyakan bengkel percetakan 3D hanya mengoptimumkan yang pertama sambil mengabaikan permintaan maksimum. Artikel ini bermula dengan pemeteran berasingan dan pemetaan lengkung beban, lalu menyediakan kaedah lengkap untuk pengurangan puncak, penjadualan proses fleksibel bagi mengelakkan waktu puncak, pembetulan faktor kuasa di peringkat peralatan dan gelung tertutup penggunaan tenaga seunit komponen, termasuk julat penjimatan kos yang boleh diukur.

news
Pengurusan Kuantitatif Risiko Kemajuan Projek Pencetakan 3D: Daripada Taburan Masa Proses dan Penggunaan Penampan kepada Kebarangkalian Kelewatan dan Janji Tarikh Hantar
Kelewatan pesanan pencetakan 3D lazimnya berpunca daripada penantian, pascapemprosesan dan kerja semula, bukannya proses pencetakan itu sendiri. Artikel ini menyediakan kaedah kuantitatif yang boleh dilaksanakan: gunakan taburan menggantikan purata bagi tempoh proses, kenal pasti kekangan sumber dikongsi melalui model baris gilir, tetapkan penampan projek menggunakan kaedah punca varians dan pantau kadar penggunaannya, kemudian gunakan simulasi Monte Carlo untuk mendapatkan taburan kebarangkalian kelewatan, membentuk komitmen luaran berdasarkan P85 serta menjelaskan peristiwa luar biasa dan sempadan tanggungjawab.

news
Pemeriksaan Ketepatan Geometri dan Kalibrasi Tahunan Peralatan Cetakan 3D: Kaedah Kejuruteraan daripada Pengukuran Interferometer Laser hingga Pampasan Ralat
Peralatan yang tidak rosak tidak semestinya sentiasa berada dalam julat ketepatan. Artikel ini menghuraikan komponen ralat utama ketepatan geometri pencetak 3D logam—ketepatan kedudukan, kebolehulangan kedudukan, sela balik, keserenjangan dan kerataan meja—serta menyediakan kaedah pemeriksaan berperingkat menggunakan interferometer laser, ballbar dan spesimen piawai. Ia turut membentangkan proses kalibrasi tahunan lima langkah, reka bentuk kitaran mengikut beban kerja, serta kriteria bagi empat salah faham lazim untuk menukar ketepatan peralatan kepada data kejuruteraan yang boleh dinilai, diberi pampasan dan digunakan dalam semakan pesanan.

news
Pemantauan Dalam Transit bagi Penghantaran Cetakan 3D: Kaedah Kejuruteraan daripada Ambang Kejutan, Rekod Suhu dan Kelembapan hingga Penentuan Tanggungjawab Kerosakan Kargo
Komponen lulus pemeriksaan kilang tetapi didapati retak apabila pelanggan membuka bungkusan, menjadikan tanggungjawab sukar ditentukan—puncanya ialah proses pengangkutan merupakan kotak hitam. Artikel ini menghuraikan empat mod kegagalan sebenar komponen cetakan 3D semasa pengangkutan, termasuk patah resonans dinding nipis, hanyutan akibat kitaran suhu/kelembapan, pelepasan tegasan baki dan kerosakan antara komponen campuran. Turut disediakan ialah ambang kejutan serta suhu dan kelembapan mengikut bahan dan struktur, tiga konfigurasi pemantauan berlapis berdasarkan 1%-3% nilai kargo, serta rantaian bukti lima peringkat dari kilang hingga pembukaan bungkusan, supaya pertikaian kerosakan kargo berubah menjadi perbandingan data.
news
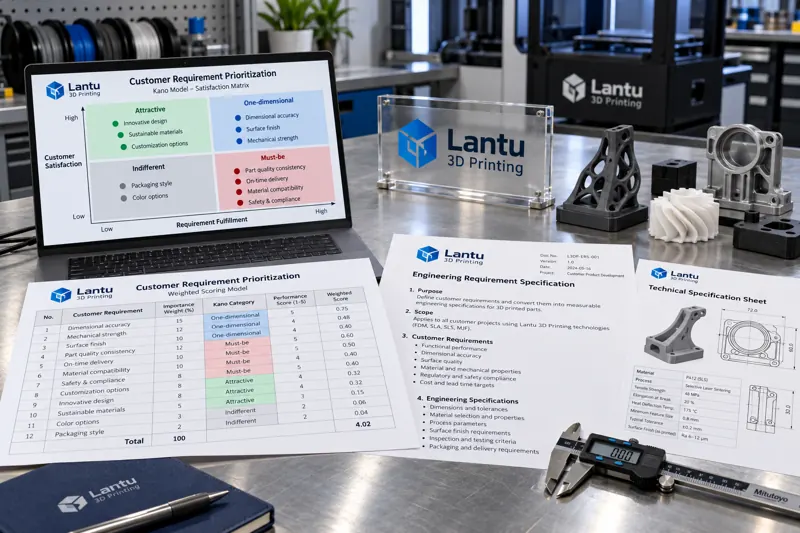
Kaedah Kuantitatif untuk Analisis Keperluan Pelanggan Percetakan 3D: Pengelasan Kano, Pemarkahan Berwajaran dan Keutamaan Keperluan
Keperluan pelanggan bukan sekadar senarai, tetapi perlu diberi keutamaan. Artikel ini memperkenalkan tiga kategori Kano, matriks pemarkahan berwajaran lima dimensi dan mekanisme pengutamaan keperluan, serta menerangkan cara memformalkan hasil pemeringkatan kepada spesifikasi teknikal yang boleh diterima pakai.

news
Penyelenggaraan Transmisi Mekanikal dan Komponen Gerakan Peralatan Pencetakan 3D: Kaedah Mengekalkan Ketepatan daripada Skru Utama dan Landasan hingga Pengurusan Pelinciran serta Perlindungan Habuk
Apabila peralatan masih menunjukkan anjakan lapisan dan sisihan dimensi walaupun telah menjalani penentukuran optik, puncanya lazimnya terletak pada rantaian transmisi mekanikal. Artikel ini menghuraikan kriteria penyelenggaraan bagi pasangan gerakan gelungan, gelongsor dan fleksibel: pengukuran kuantitatif kelegaan paksi skru utama, kriteria turun naik rintangan landasan, pengurusan pelinciran berdasarkan jarak operasi dan bukannya kalendar, perlindungan berperingkat daripada kemasukan habuk, pemantauan tali sawat segerak serta ralat penjejakan servo, dan kaedah rekod empat elemen dengan spesimen pengesahan standard selepas penyelenggaraan.

news
Analisis Punca Akar 8D bagi Aduan Pelanggan Cetakan 3D: Gelung Tertutup Berkuantiti daripada Atribusi Kegagalan hingga Pengesahan Tindakan Pembetulan
Aduan pelanggan cetakan 3D sering berakhir dengan pengeluaran semula dan permohonan maaf, menyebabkan kegagalan serupa berulang. Artikel ini membentangkan laluan pelaksanaan 8D untuk pembuatan aditif: kuantifikasi masalah, pembendungan sementara dan pembekuan lot, batas penggunaan 5 Why dan rajah tulang ikan, sumber variasi proses khusus pembuatan aditif, ambang pengesahan keupayaan proses bagi lot berturutan, kriteria kuantitatif untuk penerimaan konsesi dan tuntutan, serta pengemaskinian FMEA berdasarkan kes bagi membina keupayaan organisasi.

news
Kaedah Kuantitatif Pengurusan Risiko Projek Percetakan 3D: Daftar Risiko, Pemarkahan FMEA dan Keutamaan RPN
Pengurusan risiko bagi kebanyakan projek percetakan 3D masih terhad kepada pelan kontingensi umum dan kekurangan metrik kuantitatif yang boleh diterima. Artikel ini menyediakan laluan pelaksanaan kejuruteraan: membina daftar risiko melalui medan berstruktur, mengira RPN menggunakan pemarkahan tiga dimensi keterukan S, kejadian O dan kebolehkesanan D serta jadual penanda aras skor, membetulkan bias model pendaraban dengan ambang keterukan, dan mengikat daftar kepada empat pencapaian semakan pesanan, pengesahan artikel pertama, peningkatan kelompok kecil dan pelepasan pengeluaran kelompok untuk membentuk gelung risiko yang boleh diaudit.
Mula dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.