
はじめに:要求は一覧化するものではなく、優先順位を付けるもの
3Dプリンティングプロジェクトの初期打合せで最もよくある問題は、顧客が要求を明確に説明できないことではありません。顧客が発したすべての言葉を、同じ重要度の要求として扱ってしまうことです。見積書には、寸法精度±0.05 mm、表面粗さRa1.6、納期5日、単価15%低減、材料をチタン合金へ変更、といった項目が並びます。しかし、どれほど重要なのか、また放棄した場合の代償がどの程度かは、どの項目にも記されていません。その結果、エンジニアリングチームが独自の判断でバランスを取り、顧客は検収時になって初めて、最も重視していた項目が優先的に保証されていなかったことに気付きます。要求管理における真の難所は、「顧客が何を言ったか」を「顧客が何に対して支払う意思があり、どのような妥協を受け入れられるか」へ変換することです。この変換には、経験やその場の判断ではなく、定量的な優先順位付けツールが必要です。
一、要求の優先順位がぶれる理由
要求の焦点がずれる原因は、代表的に3つあります。第1は表現レベルでの歪みです。顧客は結果の言葉で要求を表現します(組み付けられること、見た目が高品質であること、耐久性があること)。一方、エンジニアリング側はパラメータの言葉で受け取ります(公差、粗さ、疲労寿命)。両者の間に対応表がなければ、変換の過程で重み付けが知らないうちに均一化されます。第2は評価基準レベルでの競合です。購買部門は単価、設計部門は精度、組立部門は嵌合を重視するため、同じ要求でも部門によって重みが大きく異なります。最後に発言した人の意見が、一時的に最優先事項になりがちです。第3は制約レベルの欠落です。あらゆる要求は、納期、コスト、プロセス実現性から成る三角制約の中に存在します。制約を離れて優先順位を議論すれば、必ず判断は歪みます。LPBFプロセスで表面粗さをRa6.3からRa1.6へ改善するには、ショットピーニング、バレル研磨、さらには機械加工工程の追加が必要になることが多く、部品単価が30%以上上昇し、リードタイムも2~3日延びる可能性があります。顧客の真の中核要求が3日以内に組立検証用部品を入手することであれば、この表面品質要求はオプションへ格下げすべきです。
二、Kanoモデル:まず要求を3種類に分類する
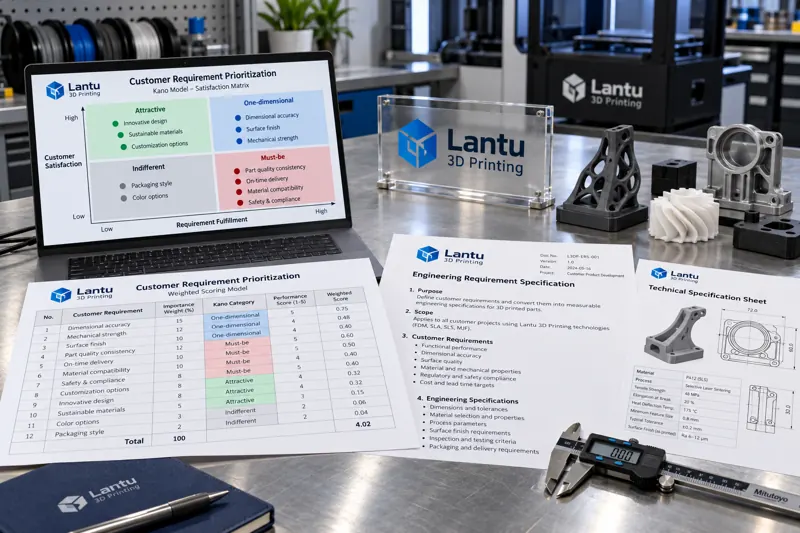
Kanoモデルは、2つの軸で要求を定性的に評価します。横軸は要求の充足度、縦軸は顧客満足度です。3つの異なる曲線上に位置する要求は、3種類に分類されます。当たり前品質は、「満たしても加点にはならないが、満たせないと著しく減点される」項目です。例えば、3Dプリント部品の組立穴位置寸法、重要な嵌合面の公差、材料グレードと証明書の整合性などが該当します。この種の要求は無条件で満たす必要があり、トレードオフの対象にはなりません。一元的品質は、「できるほど満足度が高まる」線形的な項目です。表面粗さ、納期、部品単価などが該当し、満足度は達成度にほぼ比例して変化します。これは優先順位付けにおける主戦場です。魅力的品質は、「要求されていなくても実現されると驚きにつながる」項目です。部品に添付する三次元測定報告書、組立・嵌合検証動画、再利用可能なパラメータパッケージなどが例です。こうした要求はコストが比較的低い一方で知覚価値が高く、差別化要素として有効です。分類の意義は、当たり前品質は交換条件にできず、一元的品質のみを採点して優先順位付けし、魅力的品質は低コストでの付加価値向上に使う点にあります。
三、重み付き評価マトリクス:一元的品質を採点する
一元的品質に分類された要求は、重み付き評価によって定量的に優先順位付けします。5つの評価軸を用い、各軸を1~5点で評価する方法を推奨します。顧客価値(最終的な組立機能または使用機能への寄与)、実現難易度(プロセス難易度と歩留まりリスク。難しいほど低得点)、コスト感度(要求実現による部品単価の上昇幅)、納期影響(納入日数への増分)、検証可能性(定量的手段で検収できるか。検証が困難なほどリスクが高い)です。重み係数はプロジェクトの種類に応じて設定します。検証部品プロジェクトでは、顧客価値0.35、納期0.30、コスト0.15、難易度0.10、検証可能性0.10を推奨します。量産部品プロジェクトでは、顧客価値0.30、コスト0.30、検証可能性0.20、難易度0.10、納期0.10を推奨します。各要求について加重合計点を算出し、総得点の降順に並べます。上位30%を必須保証項目、中位50%を最適化項目、下位20%を協議可能項目と定義します。採点は顧客代表とエンジニアリング代表が共同で行う必要があります。双方が独立して採点した後に平均値を取り、差が1.5点を超える項目はその場で再確認します。このプロセス自体が、質の高い要求明確化となります。
四、優先順位付けの結果を技術仕様書へ落とし込む
優先順位付けが完了したら、必ず技術仕様書として定着させる必要があります。そうしなければ、その結論は後続のコミュニケーションで薄れてしまいます。仕様書には少なくとも4つの内容を含めます。第1に、要求一覧と分類結果です。当たり前品質、一元的品質、魅力的品質を明確に記載します。第2に、重要特性の定量指標と検収方法です。例えば、穴径φ8H7は限界ゲージで検査し、表面粗さRa3.2は比較試験片または粗さ計による3点抜取り検査で確認し、材料はGB/T引張試験片を同一炉・同一ロットで試験します。第3に、譲歩受入れルールです。偏差を許容できる指標、許容範囲、補償方法を明確にします。第4に、変更管理条項です。要求変更後の再評価および見積調整の仕組みを取り決めます。仕様書は双方が署名またはメールで確認した後、初品承認と量産出荷判定の唯一の根拠となります。経験上、定量化された仕様書を完成させたプロジェクトでは、初品の一発合格率が通常20~35%向上し、手直しや紛争対応のコストも大幅に低減します。
五、実施チェックリスト
要求レビューは毎回、次の順序で実施します。まず、すべての原要求を削減せずに列挙します。次に、各項目をKano分類します。その後、一元的品質の項目だけに対して5次元の重み付き評価と優先順位付けを実施します。続いて、優先順位付けの結果を技術仕様書に記載し、検収方法を明確にします。最後に、低コストの魅力的品質を2~3件選定し、付加価値項目とします。レビュー会議は60分以内に収め、成果物は優先順位表と仕様書ドラフトとします。単なる議事録ではありません。特に注意すべき点は、採点は一度きりではないことです。プロセスルートが変更された場合(例:SLSからLPBFへの変更)、数量が5個から200個へ拡大した場合、または顧客の組立対象が変わった場合は、重み係数を再計算し、優先順位付けの結論も更新する必要があります。
まとめ
顧客要求分析の核心は、より多くの要求を収集することではなく、再現可能な優先順位付けの仕組みを構築することです。Kanoモデルで要求を当たり前品質、一元的品質、魅力的品質に分類し、5次元の重み付き評価で一元的品質の優先順位を決め、その結論を検収方法付きの技術仕様書として定着させることで、要求は口頭での合意からエンジニアリング上の根拠へ変わります。多様なプロセス、材料、後処理の組合せを持つ3Dプリンティングの製造現場において、定量的な優先順位付けの価値は、単に紛争を減らすことではありません。限られたコストとリードタイムの予算を、顧客が本当に対価を支払う領域に投入することにあります。