
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
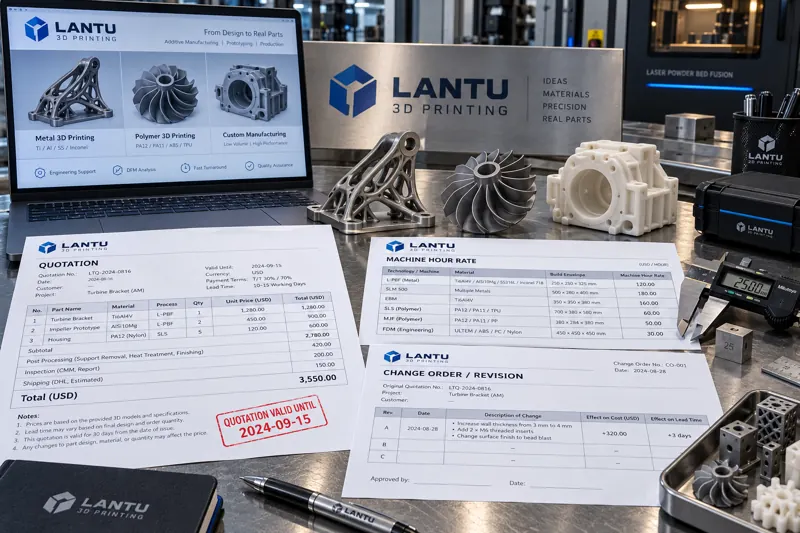
Gestión ingenieril de presupuestos de impresión 3D: de la hoja de cálculo de costes a la validez y los cambios cuantificados
Muchas disputas en la fabricación personalizada mediante impresión 3D no se deben al precio, sino a presupuestos que no definen claramente la versión del modelo, el lote de material, el posprocesado y las condiciones de validez. Este artículo presenta una estructura de campos, criterios cuantificados de cálculo, cláusulas de validez y un circuito cerrado para órdenes de cambio y partidas adicionales.

news
Programación de capacidad finita en talleres de impresión 3D: cálculo de carga, Gantt por operación y control de faltantes e inserciones urgentes
Aunque el calendario esté lleno, los talleres suelen apagar incendios a diario por asumir capacidad infinita. Este artículo presenta un método completo para implantar la programación de capacidad finita en talleres de impresión 3D: modelado de tiempos estándar por operación, cálculo de carga y disponibilidad, Gantt por operación con dos niveles de buffer, verificación previa de materiales completos, evaluación del coste de pedidos urgentes y mejora continua mediante OTD, cumplimiento del plan y desviación de programación.
news
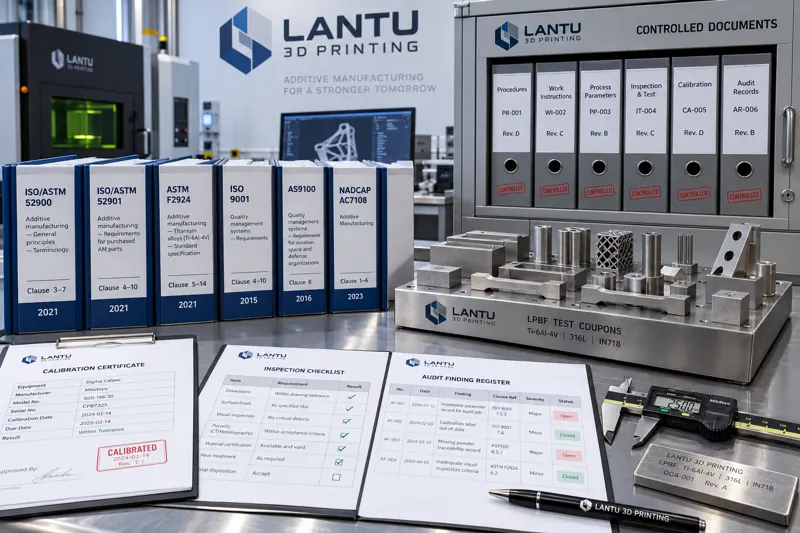
Implementación basada en cláusulas de un sistema de normalización para impresión 3D: de los números de norma y criterios de conformidad al control documental y las listas de verificación de auditoría
La normalización de muchas empresas de impresión 3D se limita a «tener documentos», pero durante las auditorías no pueden indicar qué número de norma ni qué cláusula aplican. Este artículo ofrece una ruta práctica para desglosar normas en cláusulas, relacionarlas con puntos de control, redactar criterios cuantificables e integrarlos en documentos controlados y listas de verificación de auditoría, abarcando la jerarquía de las normas, la conexión entre normas empresariales y requisitos específicos del cliente, el control documental y el cierre de no conformidades.

news
Mantenimiento de los sistemas de vacío y de la calidad del aire comprimido en equipos de impresión 3D: control de ingeniería desde la pérdida de vacío hasta la deriva del punto de rocío
Los sistemas de vacío y la calidad del aire comprimido en equipos de impresión 3D metálica suelen tratarse como servicios auxiliares sin una gestión cuantitativa, aunque determinan directamente el control de oxígeno en la cámara, la vida útil de los componentes neumáticos y la estabilidad del recubrimiento de polvo. Este artículo presenta tres líneas base de vacío —tiempo de evacuación, vacío límite y tasa de aumento de presión—, un método de ingeniería para definir clases de partículas, punto de rocío a presión y aceite conforme a ISO 8573-1, así como criterios para la emulsificación del aceite de bomba, la selección de secadores y el reemplazo de filtros basado en presión diferencial. También explica cómo correlacionar los datos de sistemas auxiliares con los datos de calidad de fabricación.

news
Gestión técnica de los costes eléctricos en talleres de impresión 3D: tarifas punta-valle, gestión de demanda y corrección del factor de potencia
La factura eléctrica industrial consta de cargos por energía y cargos básicos; la mayoría de los talleres de impresión 3D solo optimizan los primeros e ignoran la demanda. Este artículo presenta un método integral, desde la medición desagregada y el trazado de curvas de carga hasta la reducción de picos, la programación flexible fuera de horas punta, la corrección del factor de potencia a nivel de equipo y el control en ciclo cerrado del consumo por pieza, con rangos cuantificables de ahorro.

news
Gestión cuantitativa del riesgo de plazo en proyectos de impresión 3D: de la distribución de tiempos de proceso al consumo de buffers, la probabilidad de retraso y los compromisos de entrega
Los retrasos en pedidos de impresión 3D suelen deberse a las colas, el posprocesado y los retrabajos, no a la impresión en sí. Este artículo presenta un método cuantitativo aplicable: usar distribuciones en lugar de promedios para los tiempos de proceso, identificar cuellos de botella en recursos compartidos mediante modelos de colas, definir y supervisar buffers de proyecto, y emplear simulación Monte Carlo para establecer compromisos de entrega basados en P85.

news
Inspección de precisión geométrica y calibración anual de equipos de impresión 3D: de la medición por interferometría láser a la compensación de errores
Que un equipo no presente averías no significa que se mantenga dentro de su rango de precisión. Este artículo desglosa los principales errores de precisión geométrica en impresoras 3D metálicas —precisión de posicionamiento, repetibilidad, holgura inversa, perpendicularidad y nivelación de la plataforma—, presenta un esquema de inspección por niveles mediante interferómetros láser, ballbars y probetas patrón, y detalla un proceso de calibración anual en cinco pasos, intervalos definidos según la carga de trabajo y cuatro errores habituales. Así, la precisión del equipo se convierte en un dato de ingeniería verificable, compensable e integrable en la revisión de pedidos.

news
Monitorización en tránsito de entregas de impresión 3D: método de ingeniería desde los umbrales de impacto y el registro de temperatura y humedad hasta la determinación de responsabilidades por daños
Una pieza impresa supera la inspección de fábrica, pero el cliente detecta grietas al desembalarla y resulta difícil determinar responsabilidades: la causa es que el transporte es una caja negra. Este artículo analiza cuatro modos reales de fallo de piezas impresas en 3D durante el transporte —fractura por resonancia de paredes delgadas, deriva por ciclos de temperatura y humedad, liberación de tensiones residuales y daños mutuos por embalaje mixto—, ofrece umbrales de impacto, temperatura y humedad clasificados por material y estructura, tres configuraciones de monitorización escalonadas según el 1%-3% del valor de la mercancía, y una cadena de evidencias de cinco etapas, desde la salida de fábrica hasta el desembalaje, para sustituir las disputas sobre responsabilidades por comparación de datos.
news
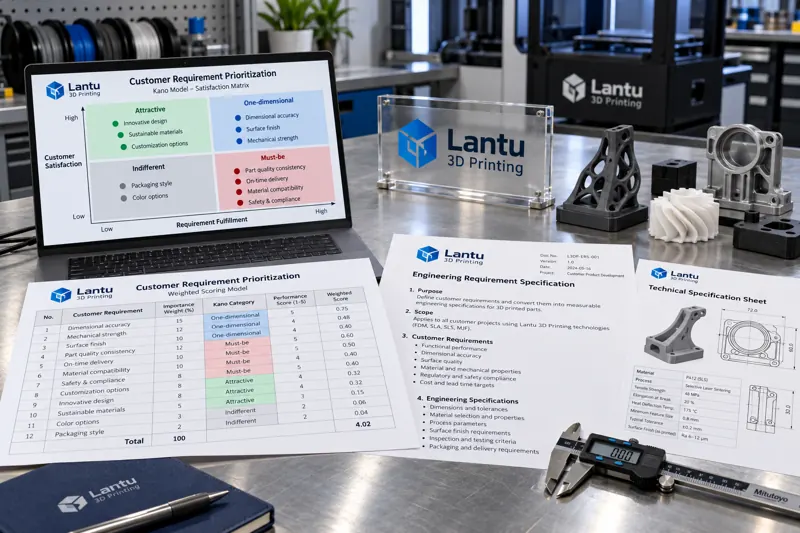
Métodos cuantitativos para analizar las necesidades de clientes en impresión 3D: clasificación Kano, puntuación ponderada y priorización
Las necesidades del cliente no consisten en elaborar una lista, sino en establecer prioridades. Este artículo presenta la clasificación Kano en tres categorías, una matriz de puntuación ponderada de cinco dimensiones y un mecanismo de priorización, y explica cómo convertir los resultados en una especificación técnica verificable para invertir los presupuestos limitados de coste y plazo donde el cliente realmente está dispuesto a pagar.

news
Mantenimiento de transmisiones mecánicas y componentes de movimiento en equipos de impresión 3D: conservación de la precisión desde husillos y guías hasta lubricación y protección contra el polvo
Cuando un equipo supera la calibración óptica pero sigue mostrando desplazamientos entre capas y desviaciones dimensionales, el problema suele estar en la cadena de transmisión mecánica. Este artículo analiza criterios de mantenimiento para pares cinemáticos rodantes, deslizantes y flexibles: medición cuantitativa de la holgura axial del husillo, fluctuaciones de resistencia en guías, lubricación basada en kilometraje, protección escalonada contra el polvo, monitorización de correas síncronas y errores de seguimiento del servomotor, y validación en circuito cerrado mediante piezas patrón.

news
Análisis de causa raíz 8D para reclamaciones de clientes de impresión 3D: del diagnóstico de fallos al ciclo cuantificado de verificación de acciones correctivas
Las reclamaciones de clientes de impresión 3D suelen limitarse a rehacer la pieza y pedir disculpas, lo que provoca la repetición de fallos similares. Este artículo presenta una ruta de implementación 8D para fabricación aditiva: cuantificación del problema, contención temporal y bloqueo de lotes, límites de aplicación de los 5 Porqués y el diagrama de Ishikawa, fuentes específicas de variación del proceso, umbrales de verificación de capacidad en lotes consecutivos, criterios cuantitativos para aceptación bajo concesión y reclamaciones, y retroalimentación de casos al FMEA para desarrollar capacidad organizativa.

news
Métodos cuantitativos para la gestión de riesgos en proyectos de impresión 3D: registro de riesgos, puntuación FMEA y priorización RPN
La gestión de riesgos en muchos proyectos de impresión 3D se limita a declaraciones generales sin criterios cuantitativos verificables. Este artículo presenta una ruta de implementación: crear un registro de riesgos con campos estructurados, calcular el RPN mediante las puntuaciones de severidad S, ocurrencia O y detección D, establecer tablas de referencia de puntuación, corregir las limitaciones del modelo multiplicativo mediante umbrales de severidad y vincular el registro con cuatro hitos: revisión de pedido, validación de primera pieza, escalado de lotes pequeños y liberación de producción en serie.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.