
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Выборочный контроль и методы принятия решений при валидации образцов 3D-печати: от объёма выборки и AQL до выпуска и браковки
При мелкосерийных поставках изделий, изготовленных методом 3D-печати, сплошные измерения первых изделий и выборочных деталей требуют много времени и не задают чётких правил принятия решений. В статье представлен применимый на практике метод выборочной валидации: определение объёма выборки по размеру партии, распределённый отбор для учёта различий по расположению при печати, установление AQL и планов приёмки (Ac, Re) по категориям характеристик, а также три заранее определённых сценария для несоответствий — повторный контроль, приёмка с отступлением и браковка. Для критических характеристик отступления не допускаются, что обеспечивает единообразие и прослеживаемость решений по качеству.

news
Границы замещения традиционного производства 3D-печатью: матрица «объем—сложность», критическая партия и количественная оценка затрат перехода
Между аддитивным и традиционным производством нет абсолютного превосходства — существуют лишь граничные условия. В статье представлен практический подход: сначала позиционирование по матрице «объем—сложность», затем расчет критической партии по формуле N=F/(c2-c1), учет скрытых затрат на переработку данных, постобработку, верификацию качества и откат процесса, а в завершение — корректировка параметров через малосерийное изготовление и квалификацию первого изделия.
news
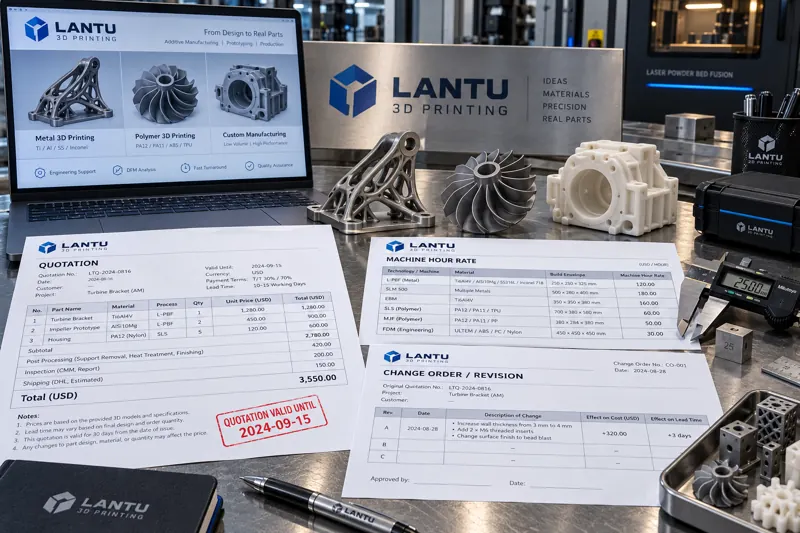
Инженерное управление коммерческими предложениями на 3D-печать: от калькуляции до сроков действия и количественного учета изменений
Многие споры при нестандартном изготовлении методом 3D-печати возникают не из-за уровня цен, а потому, что в предложении не зафиксированы версия модели, партия материала, операции постобработки и допущения по сроку действия. В статье представлены пять групп полей коммерческого предложения, шесть разделов калькуляции, способ привязки срока действия к условиям и порядок оформления изменений и дополнительных работ.

news
Конечное планирование мощностей в цехе 3D-печати: от расчета загрузки до управления дефицитом материалов и срочными заказами
График может быть полностью заполнен, а цех все равно ежедневно работает в аварийном режиме — обычно из-за допущения о неограниченных мощностях. В статье представлен практический подход к конечному планированию мощностей в цехе 3D-печати: моделирование нормативного времени операций, расчет загрузки и коэффициента готовности оборудования, пооперационные диаграммы Ганта и двухуровневые буферы, предварительная проверка комплектности материалов, оценка стоимости срочных заказов и замкнутый анализ показателей OTD, выполнения плана и отклонений графика.
news
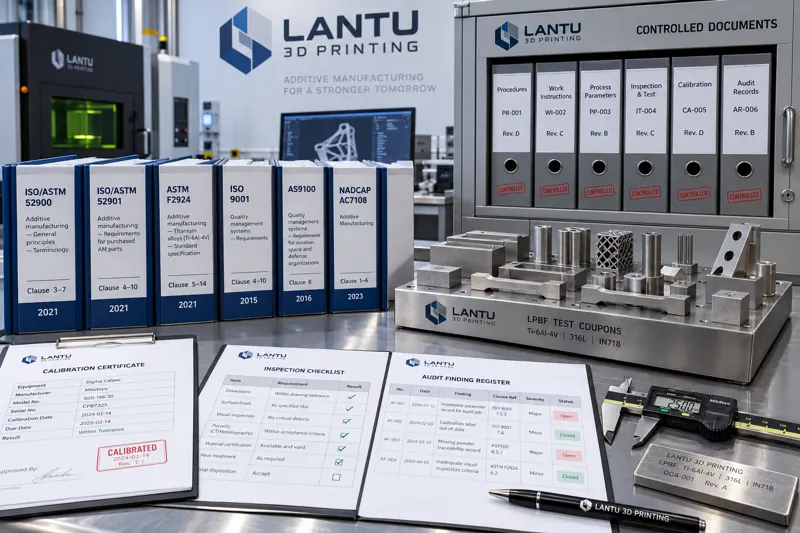
Практическое внедрение стандартизации в 3D-печати: от номеров стандартов и критериев соответствия до управления документацией и аудиторских чек-листов
Во многих компаниях, работающих в сфере 3D-печати, стандартизация ограничивается наличием документов, однако на аудите они не могут указать номер стандарта и конкретный пункт требований. В статье представлен практический подход к декомпозиции стандартов на пункты, сопоставлению контрольных точек, формулированию измеримых критериев, закреплению их в контролируемой документации и аудиторских чек-листах. Рассмотрены иерархия стандартов, связь корпоративных стандартов со специальными требованиями заказчиков, управление документами и замыкание цикла несоответствий.

news
Обслуживание вакуумной системы и качества сжатого воздуха в оборудовании для 3D-печати: инженерный контроль от падения вакуума до дрейфа точки росы
Вакуумная система и качество сжатого воздуха в установках металлической 3D-печати часто рассматриваются лишь как вспомогательные условия и не получают количественного контроля, хотя напрямую определяют содержание кислорода в камере, ресурс пневматических компонентов и стабильность нанесения порошка. В статье приведены три базовых показателя вакуума — время откачки, предельный вакуум и скорость роста давления; инженерный подход к заданию классов частиц, точки росы под давлением и масла по ISO 8573-1; критерии эмульгирования масла вакуумного насоса, выбор осушителей и замена фильтроэлементов по перепаду давления, а также методы сопоставления показаний вспомогательных систем с данными качества построения.

news
Инженерное управление затратами на электроэнергию в цехе 3D-печати: практические меры по тарифам, управлению мощностью и коэффициенту мощности
Счета за промышленную электроэнергию включают оплату потребления и базовую плату, однако большинство цехов 3D-печати оптимизируют только первую составляющую, игнорируя заявленную мощность. В статье представлен комплексный подход: раздельный учет, построение профиля нагрузки, срезание пиков, гибкое планирование операций вне пиковых периодов, повышение коэффициента мощности на уровне оборудования и замкнутый контроль удельного энергопотребления на деталь.

news
Количественное управление рисками сроков в проектах 3D-печати: от распределения длительности операций до вероятности задержки и обязательств по поставке
Задержки заказов на 3D-печать чаще вызваны очередями, постобработкой и переделками, а не самой печатью. В статье представлен практический количественный подход: описывать длительность операций распределениями вместо средних значений, выявлять узкие места общих ресурсов с помощью моделей очередей, рассчитывать и контролировать буферы, а затем получать распределение вероятности задержки методом Монте-Карло и формировать внешние обязательства на уровне P85.

news
Контроль геометрической точности и ежегодная калибровка 3D-принтеров: инженерный подход от лазерной интерферометрии до компенсации ошибок
Отсутствие отказов не означает, что оборудование сохраняет заданную точность. В статье рассматриваются ключевые составляющие геометрической точности металлических 3D-принтеров — точность позиционирования, повторяемость, люфт, перпендикулярность и горизонтальность платформы — а также многоуровневая схема контроля с использованием лазерного интерферометра, шарового стержня и стандартных образцов. Приведены пятиэтапный процесс ежегодной калибровки, назначение периодичности по нагрузке и критерии для четырех распространенных ошибок, позволяющие превратить точность оборудования в измеряемые, компенсируемые данные для анализа заказов.

news
Мониторинг 3D-печатных изделий в пути: инженерный подход от порогов ударов и регистрации температуры и влажности до определения ответственности за повреждения
Изделие проходит выходной контроль, но при распаковке у клиента обнаруживается трещина, и определить ответственность невозможно: причина в непрозрачности транспортного этапа. В статье рассмотрены четыре реальных сценария отказов 3D-печатных деталей при перевозке — резонансное разрушение тонких стенок, дрейф свойств при циклах температуры и влажности, снятие остаточных напряжений и взаимные повреждения при совместной упаковке. Приведены пороги ударов, температуры и влажности по материалам и конструкциям, три уровня средств мониторинга с затратами 1–3% от стоимости груза, а также пятиэтапная цепочка доказательств — от отгрузки до распаковки.
news
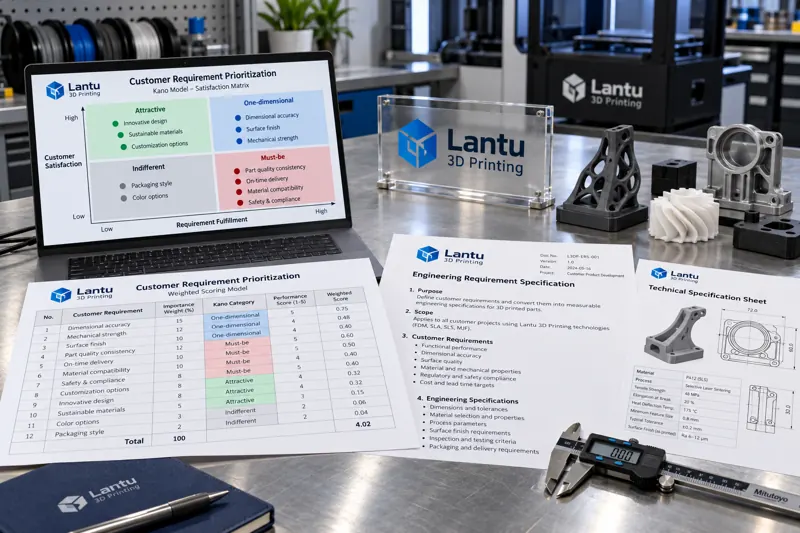
Количественные методы анализа потребностей клиентов в 3D-печати: классификация Kano, взвешенная оценка и приоритизация
Потребности клиентов следует не просто перечислять, а расставлять по приоритетам. В статье представлены три категории Kano, матрица взвешенной оценки по пяти параметрам и механизм ранжирования требований, а также объясняется, как закрепить результаты в приемлемой технической спецификации и направить ограниченные бюджеты на затраты и сроки на то, за что клиент действительно готов платить.

news
Обслуживание механических передач и подвижных узлов 3D-принтеров: сохранение точности от винтов и направляющих до смазки и защиты от пыли
Если после оптической калибровки оборудование по-прежнему демонстрирует смещение слоев и отклонения размеров, причина часто кроется в механической кинематической цепи. В статье рассматриваются критерии обслуживания качения, скольжения и гибких передач: количественное измерение осевого люфта винта, оценка колебаний сопротивления направляющих, управление смазкой по наработке, многоуровневая защита от пыли, контроль ремней и ошибок следования сервопривода, а также замкнутая верификация после обслуживания с регистрацией четырех ключевых параметров.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.