
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
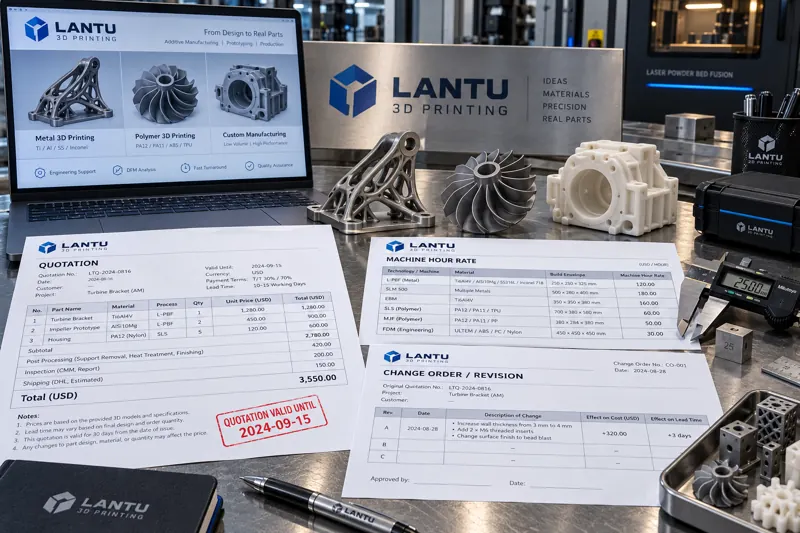
3D प्रिंटिंग कोटेशन का इंजीनियरिंग प्रबंधन: लागत-पत्रक, वैधता शर्तों और परिवर्तन मदों का मात्रात्मक क्लोज्ड-लूप
3D प्रिंटिंग की गैर-मानक कस्टम परियोजनाओं में अधिकांश विवाद कीमत के स्तर से नहीं, बल्कि कोटेशन में मॉडल संस्करण, सामग्री बैच, पोस्ट-प्रोसेसिंग और वैधता मान्यताओं के अस्पष्ट होने से उत्पन्न होते हैं। यह लेख कोटेशन की पांच फील्ड श्रेणियां, लागत-पत्रक के छह मात्रात्मक खंड, वैधता अवधि को मान्यताओं से जोड़ने की विधि तथा परिवर्तन आदेश और अतिरिक्त मदों की सीमाएं प्रस्तुत करता है, जिससे व्यावसायिक प्रतिबद्धताएं सत्यापनयोग्य और अनुरेखणीय तकनीकी शर्तों में बदल सकें।

news
3D प्रिंटिंग कार्यशालाओं में सीमित क्षमता शेड्यूलिंग: क्षमता-लोड गणना, ऑपरेशन-स्तरीय गैंट चार्ट और सामग्री कमी व तात्कालिक आदेशों का इंजीनियरिंग नियंत्रण
शेड्यूल पूरी तरह भरा होने पर भी रोज़ाना अग्निशमन जैसी स्थिति का मूल कारण अक्सर असीमित क्षमता की धारणा होती है। यह लेख 3D प्रिंटिंग कार्यशालाओं में सीमित क्षमता शेड्यूलिंग लागू करने की संपूर्ण इंजीनियरिंग पद्धति प्रस्तुत करता है: ऑपरेशन-स्तरीय मानक समय मॉडलिंग (प्रिंटिंग/पोस्ट-प्रोसेसिंग/चेंजओवर/रीवर्क), क्षमता-लोड अनुपात और उपलब्धता गणना, ऑपरेशन-स्तरीय गैंट चार्ट व दो-स्तरीय बफर, सामग्री पूर्णता की अग्रिम जांच और तात्कालिक आदेश की लागत का आकलन, तथा OTD, योजना उपलब्धि दर और शेड्यूल विचलन की क्लोज्ड-लूप समीक्षा।
news
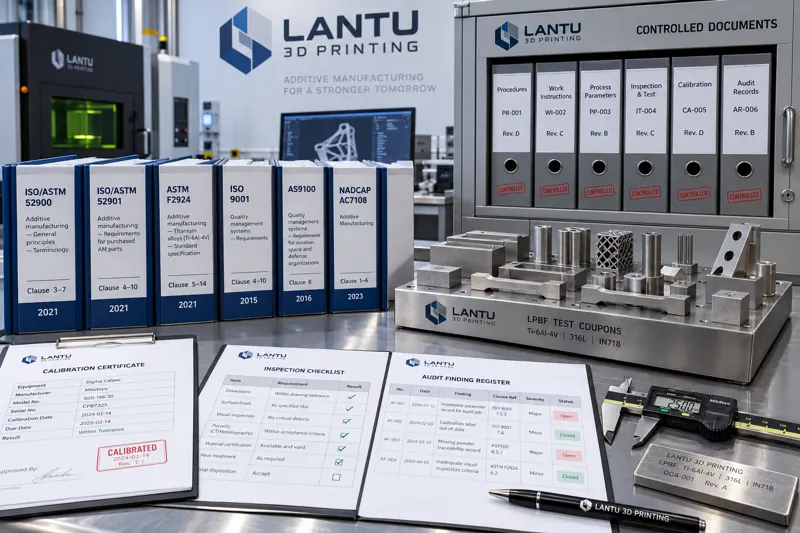
3D प्रिंटिंग मानकीकरण प्रणाली का खंड-आधारित कार्यान्वयन: मानक संख्या, अनुरूपता मानदंड, दस्तावेज नियंत्रण और ऑडिट चेकलिस्ट
कई 3D प्रिंटिंग उद्यमों में मानकीकरण केवल “दस्तावेज होने” तक सीमित रहता है, पर ऑडिट स्थल पर वे यह स्पष्ट नहीं कर पाते कि किस मानक संख्या और किस खंड का आधार लिया गया है। यह लेख मानकों को खंडों में विभाजित करने, नियंत्रण बिंदुओं से मैप करने, मापनीय मानदंड लिखने तथा उन्हें नियंत्रित दस्तावेजों और ऑडिट चेकलिस्ट में स्थापित करने की व्यावहारिक प्रक्रिया प्रस्तुत करता है। इसमें मानक प्रभावशीलता स्तर, उद्यम मानकों एवं ग्राहक विशेष आवश्यकताओं का समन्वय, दस्तावेज नियंत्रण और गैर-अनुरूपताओं का क्लोज्ड-लूप प्रबंधन शामिल है।

news
3D प्रिंटिंग उपकरणों के वैक्यूम सिस्टम और संपीड़ित वायु गुणवत्ता का रखरखाव: वैक्यूम क्षय से ड्यू पॉइंट विचलन तक इंजीनियरिंग नियंत्रण
धातु 3D प्रिंटिंग उपकरणों में वैक्यूम सिस्टम और संपीड़ित वायु गुणवत्ता को अक्सर उपयोगिता शर्त मानकर मात्रात्मक प्रबंधन से उपेक्षित किया जाता है, जबकि ये बिल्ड चैंबर के ऑक्सीजन नियंत्रण, न्यूमैटिक घटकों के जीवन और पाउडर रीकोटिंग की स्थिरता को सीधे प्रभावित करते हैं। यह लेख पंप-डाउन समय, अंतिम वैक्यूम और दबाव-वृद्धि दर की तीन वैक्यूम आधाररेखाएं; ISO 8573-1 के अनुसार कण, प्रेशर ड्यू पॉइंट और तेल स्तर निर्धारित करने की विधियां; तथा पंप तेल इमल्सीफिकेशन, ड्रायर चयन, डिफरेंशियल प्रेशर-आधारित फिल्टर प्रतिस्थापन और सहायक प्रणालियों के डेटा को बिल्ड गुणवत्ता से जोड़ने के तरीके प्रस्तुत करता है।

news
3D प्रिंटिंग कार्यशालाओं में बिजली लागत का इंजीनियरिंग-आधारित नियंत्रण: पीक-ऑफ-पीक टैरिफ, मांग प्रबंधन और पावर फैक्टर सुधार
औद्योगिक बिजली बिल ऊर्जा शुल्क और मूल शुल्क से बनते हैं, लेकिन अधिकांश 3D प्रिंटिंग कार्यशालाएं केवल ऊर्जा शुल्क को अनुकूलित करती हैं और मांग शुल्क की उपेक्षा करती हैं। यह लेख उप-मीटरिंग और लोड-कर्व मैपिंग से शुरू करते हुए पीक शेविंग, लचीली प्रक्रियाओं की ऑफ-पीक शेड्यूलिंग, उपकरण-स्तरीय पावर फैक्टर सुधार तथा प्रति-पार्ट ऊर्जा खपत के क्लोज्ड-लूप प्रबंधन की पूर्ण कार्यपद्धति और मापनीय लागत-बचत सीमा प्रस्तुत करता है।

news
3D प्रिंटिंग परियोजना प्रगति जोखिम का मात्रात्मक प्रबंधन: प्रक्रिया-अवधि वितरण, बफर खपत, विलंब संभावना और डिलीवरी प्रतिबद्धता
3D प्रिंटिंग ऑर्डर में देरी अक्सर प्रिंटिंग से नहीं, बल्कि कतार, पोस्ट-प्रोसेसिंग और रीवर्क से होती है। यह लेख प्रक्रिया समय के लिए औसत के बजाय वितरण अपनाने, साझा संसाधन बाधाओं को पहचानने, परियोजना बफर निर्धारित व मॉनिटर करने तथा मॉन्टे कार्लो सिमुलेशन से विलंब संभावना निकालकर P85 आधारित ग्राहक प्रतिबद्धता देने की व्यावहारिक पद्धति प्रस्तुत करता है।

news
3D प्रिंटिंग उपकरण की ज्यामितीय सटीकता जांच और वार्षिक अंशांकन: लेज़र इंटरफेरोमीटर मापन से त्रुटि क्षतिपूर्ति तक इंजीनियरिंग पद्धति
उपकरण का बिना खराबी के चलना यह नहीं दर्शाता कि वह हमेशा सटीकता सीमा के भीतर है। यह लेख धातु 3D प्रिंटरों की ज्यामितीय सटीकता के प्रमुख त्रुटि घटकों—पोजिशनिंग सटीकता, पुनरावृत्त पोजिशनिंग, बैकलैश, लंबवतता और बिल्ड प्लेट स्तरता—का विश्लेषण करता है। इसमें लेज़र इंटरफेरोमीटर, बॉलबार और मानक परीक्षण नमूनों पर आधारित स्तरीय जांच योजना, वार्षिक अंशांकन की पांच-चरणीय प्रक्रिया, लोड-आधारित अंतराल निर्धारण और चार आम गलतफहमियों के मूल्यांकन मानदंड दिए गए हैं, ताकि उपकरण सटीकता को निर्णययोग्य, क्षतिपूरक और ऑर्डर समीक्षा में उपयोग योग्य इंजीनियरिंग डेटा में बदला जा सके।

news
3D प्रिंटिंग डिलीवरी की ट्रांजिट प्रक्रिया निगरानी: झटका सीमा, तापमान-आर्द्रता रिकॉर्डिंग से माल-क्षति जिम्मेदारी निर्धारण तक इंजीनियरिंग विधियां
प्रिंटेड भाग फैक्टरी निरीक्षण में योग्य होने के बावजूद ग्राहक द्वारा बॉक्स खोलने पर दरार मिलती है और जिम्मेदारी तय करना कठिन होता है—मूल कारण परिवहन चरण का ब्लैक बॉक्स होना है। यह लेख परिवहन में 3D प्रिंटेड भागों के चार वास्तविक विफलता प्रकारों (पतली दीवार अनुनाद फ्रैक्चर, तापमान-आर्द्रता चक्र विचलन, अवशिष्ट तनाव मुक्त होना और मिश्रित पैकिंग से पारस्परिक क्षति) का विश्लेषण करता है, सामग्री और संरचना के आधार पर झटका तथा तापमान-आर्द्रता सीमाएं देता है, माल मूल्य के 1%-3% के अनुसार तीन स्तरों की निगरानी व्यवस्था बताता है, और फैक्टरी से अनबॉक्सिंग तक पांच-चरणीय साक्ष्य श्रृंखला प्रस्तुत करता है, जिससे माल-क्षति की जिम्मेदारी विवाद के बजाय डेटा तुलना से तय हो सके।
news
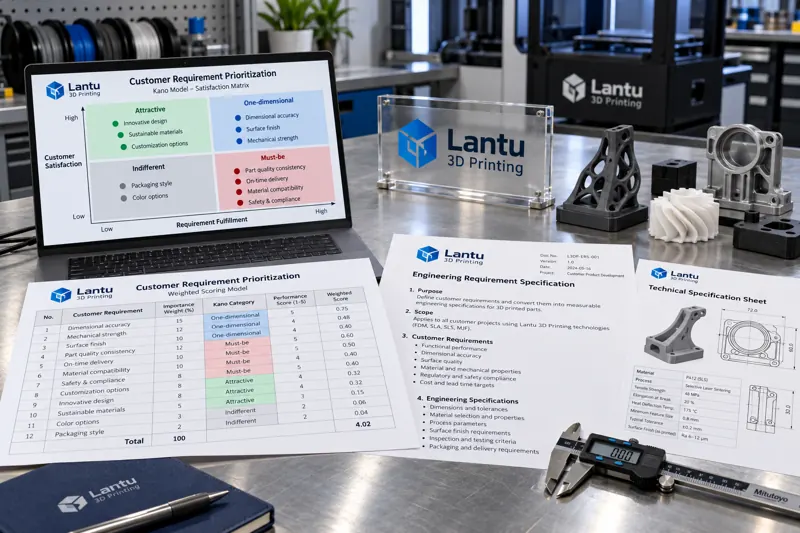
3D प्रिंटिंग ग्राहक आवश्यकताओं के विश्लेषण की मात्रात्मक विधि: Kano वर्गीकरण, भारित स्कोरिंग और आवश्यकता प्राथमिकता
ग्राहक आवश्यकताओं का अर्थ केवल सूची बनाना नहीं, बल्कि उन्हें प्राथमिकता देना है। यह लेख Kano के तीन-वर्ग मॉडल, पांच-आयामी भारित स्कोरिंग मैट्रिक्स और आवश्यकता-प्राथमिकता तंत्र प्रस्तुत करता है, तथा बताता है कि इन निष्कर्षों को स्वीकार्यता-योग्य तकनीकी विनिर्देशों में कैसे बदला जाए ताकि सीमित लागत और समय बजट वहां लगाया जा सके जहां ग्राहक वास्तव में भुगतान करने को तैयार हैं।

news
3D प्रिंटिंग उपकरणों के यांत्रिक ट्रांसमिशन और गति घटकों का रखरखाव: बॉल स्क्रू, गाइडवे, स्नेहन प्रबंधन और धूल सुरक्षा से सटीकता बनाए रखना
जब ऑप्टिकल कैलिब्रेशन के बाद भी परतों का विस्थापन और आयामी विचलन दिखाई दे, तो समस्या अक्सर यांत्रिक ट्रांसमिशन श्रृंखला में होती है। यह लेख रोलिंग, स्लाइडिंग और लचीले गति युग्मों के रखरखाव मानदंडों को प्रस्तुत करता है: बॉल स्क्रू अक्षीय बैकलैश का मात्रात्मक मापन, गाइडवे प्रतिरोध उतार-चढ़ाव मानदंड, कैलेंडर के बजाय दूरी-आधारित स्नेहन प्रबंधन, धूल प्रवेश की स्तरित सुरक्षा, टाइमिंग बेल्ट और सर्वो फॉलोइंग त्रुटि निगरानी, तथा रखरखाव के बाद मानक सत्यापन भाग से क्लोज्ड-लूप रिकॉर्डिंग की चार-तत्व विधि।

news
3D प्रिंटिंग ग्राहक शिकायतों का 8D मूल-कारण विश्लेषण: विफलता निर्धारण से सुधारात्मक कार्रवाई सत्यापन तक मात्रात्मक क्लोज्ड लूप
3D प्रिंटिंग ग्राहक शिकायतें अक्सर पुनर्निर्माण और माफी तक सीमित रह जाती हैं, जिससे समान विफलताएं बार-बार होती हैं। यह लेख एडिटिव मैन्युफैक्चरिंग के लिए 8D कार्यान्वयन पथ प्रस्तुत करता है: मात्रात्मक समस्या-वर्णन, अस्थायी नियंत्रण और बैच फ्रीज, 5 Why तथा फिशबोन डायग्राम की उपयोग-सीमाएं, एडिटिव मैन्युफैक्चरिंग के विशिष्ट प्रक्रिया-परिवर्तन स्रोत, लगातार बैचों के लिए प्रक्रिया-क्षमता सत्यापन मानदंड, रियायती स्वीकृति एवं दावों के मात्रात्मक आधार, तथा मामलों को FMEA में वापस लिखकर संगठनात्मक क्षमता का निर्माण।

news
3D प्रिंटिंग परियोजना जोखिम प्रबंधन का परिमाणीकरण: जोखिम रजिस्टर, FMEA स्कोरिंग और RPN प्राथमिकता
अधिकांश 3D प्रिंटिंग परियोजनाओं में जोखिम प्रबंधन केवल सामान्य योजनाओं तक सीमित रहता है और सत्यापनीय मात्रात्मक मानदंडों का अभाव होता है। यह लेख एक इंजीनियरिंग-आधारित कार्यान्वयन पथ प्रस्तुत करता है: संरचित फ़ील्ड के साथ जोखिम रजिस्टर बनाना, गंभीरता S, घटना O और पता लगाने की क्षमता D के आधार पर RPN की गणना करना, स्कोरिंग एंकर तालिका देना, गंभीरता सीमा से गुणात्मक मॉडल के पक्षपात को सुधारना, तथा रजिस्टर को ऑर्डर समीक्षा, प्रथम नमूना सत्यापन, लघु-श्रृंखला रैंप-अप और बैच रिलीज़ के चार माइलस्टोन से जोड़कर एक ऑडिट योग्य जोखिम चक्र बनाना।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.