
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
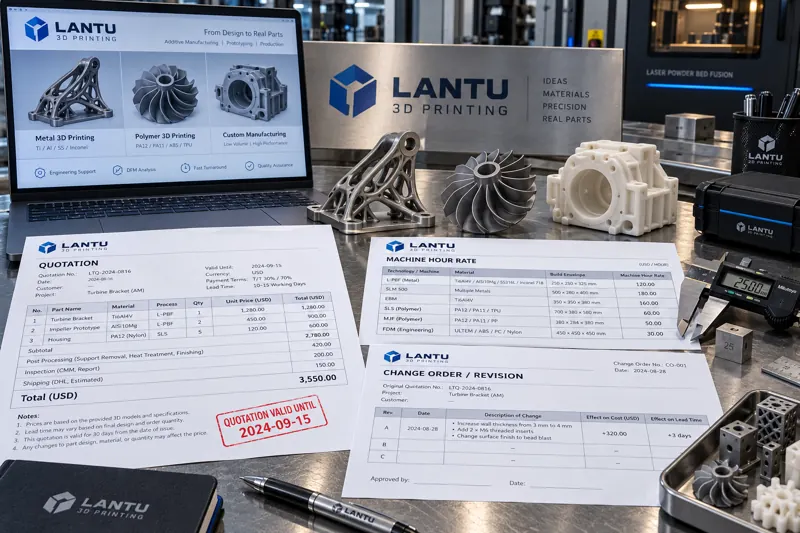
Gestão de engenharia de cotações de impressão 3D: da planilha de custos à validade e ao ciclo fechado de alterações
Muitas disputas na personalização não padronizada por impressão 3D não decorrem do preço, mas da falta de clareza sobre versão do modelo, lote de material, pós-processamento e premissas de validade. Este artigo apresenta cinco grupos de campos para cotações, seis blocos quantitativos para planilhas de custos, métodos para vincular validade a condições assumidas e regras para ordens de alteração e itens adicionais.

news
Programação de capacidade finita em oficinas de impressão 3D: métodos de engenharia para cálculo de carga, Gantt por operação, falta de materiais e inserção de pedidos urgentes
Uma programação cheia que exige intervenções diárias geralmente decorre da premissa de capacidade infinita. Este artigo apresenta um caminho completo para implementar a programação de capacidade finita em oficinas de impressão 3D: modelagem de tempos padrão por operação, cálculo de carga e disponibilidade, Gantt por operação e buffers em dois níveis, verificação prévia de disponibilidade de materiais, avaliação do impacto de pedidos urgentes e análise em ciclo fechado de OTD, cumprimento do plano e desvios de programação.
news
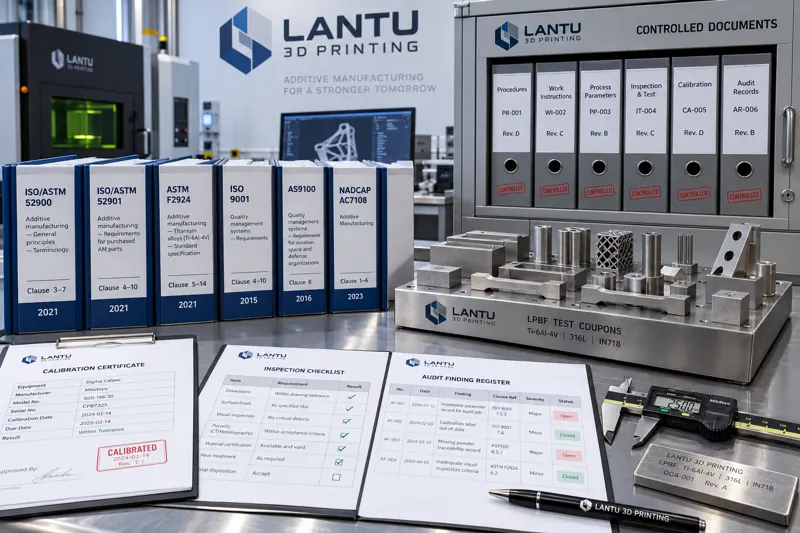
Implementação baseada em cláusulas de sistemas de normalização para impressão 3D: de números de norma e critérios de conformidade ao controlo documental e listas de verificação de auditoria
A normalização em muitas empresas de impressão 3D limita-se à existência de documentos, mas, durante auditorias, não conseguem indicar o número da norma ou a cláusula aplicável. Este artigo apresenta um método executável para decompor normas em cláusulas, mapear pontos de controlo, definir critérios quantificáveis e incorporá-los em documentos controlados e listas de verificação de auditoria, abrangendo níveis de autoridade normativa, articulação entre normas empresariais e requisitos específicos de clientes, controlo documental e fecho de não conformidades.

news
Manutenção do sistema de vácuo e da qualidade do ar comprimido em equipamentos de impressão 3D
Os sistemas de vácuo e a qualidade do ar comprimido em equipamentos de impressão 3D metálica são frequentemente tratados como utilidades sem controle quantitativo, embora determinem diretamente o teor de oxigênio na câmara, a vida útil dos componentes pneumáticos e a estabilidade do espalhamento de pó. Este artigo apresenta três linhas de base de vácuo — tempo de evacuação, vácuo limite e taxa de elevação de pressão —, métodos para definir classes de partículas, ponto de orvalho sob pressão e óleo conforme a ISO 8573-1, além de critérios para emulsificação do óleo da bomba, seleção de secadores, substituição de filtros por diferencial de pressão e correlação entre dados dos sistemas auxiliares e qualidade de fabricação.

news
Gestão de engenharia dos custos de eletricidade em oficinas de impressão 3D: tarifas horárias, gestão de demanda e correção do fator de potência
A fatura industrial de eletricidade é composta por consumo de energia e demanda contratada, mas a maioria das oficinas de impressão 3D otimiza apenas o primeiro. Este artigo apresenta um método completo, baseado em medição setorizada e mapeamento da curva de carga, para reduzir picos, programar processos flexíveis fora do horário de ponta, corrigir o fator de potência no nível dos equipamentos e controlar o consumo energético por peça, incluindo faixas quantificáveis de redução de custos.

news
Gestão quantitativa do risco de cronograma em projetos de impressão 3D: da distribuição de duração das etapas ao consumo de buffer, probabilidade de atraso e compromisso de entrega
Atrasos em pedidos de impressão 3D geralmente decorrem de filas, pós-processamento e retrabalho, e não da impressão em si. Este artigo apresenta um método prático: usar distribuições em vez de médias para as durações das etapas, identificar gargalos de recursos compartilhados com modelos de filas, definir e monitorar buffers de projeto pelo consumo e, por fim, usar simulação de Monte Carlo para obter a distribuição de probabilidades de atraso e estabelecer compromissos externos com base no P85, incluindo eventos excepcionais e limites de responsabilidade.

news
Inspeção da precisão geométrica e calibração anual de equipamentos de impressão 3D: métodos de engenharia da medição por interferometria a laser à compensação de erros
O facto de um equipamento nunca avariar não significa que permaneça dentro da sua faixa de precisão. Este artigo analisa os principais erros de precisão geométrica em impressoras 3D metálicas — precisão de posicionamento, repetibilidade, folga reversa, perpendicularidade e nivelamento da mesa — e apresenta uma estratégia de inspeção em camadas com interferómetros a laser, ballbars e peças-padrão. Também descreve um processo de calibração anual em cinco etapas, a definição de intervalos por nível de carga e quatro erros frequentes, convertendo a precisão do equipamento em dados de engenharia verificáveis, compensáveis e aplicáveis à análise de encomendas.

news
Monitoramento em trânsito na entrega de impressão 3D: método de engenharia, dos limiares de impacto e registros de temperatura e umidade à definição de responsabilidade por avarias
Peças aprovadas na inspeção de saída, mas com trincas ao serem desembaladas pelo cliente, tornam a responsabilidade difícil de definir — a causa é o caráter de caixa-preta do transporte. Este artigo analisa quatro modos reais de falha de peças impressas em 3D durante o transporte (fratura por ressonância em paredes finas, deriva por ciclos de temperatura e umidade, liberação de tensões residuais e danos mútuos em embalagens combinadas), apresenta limiares de impacto, temperatura e umidade classificados por material e estrutura, três configurações de monitoramento escalonadas entre 1% e 3% do valor da carga e uma cadeia de evidências em cinco etapas, da fábrica à abertura da embalagem, transformando disputas sobre avarias em comparação de dados.
news
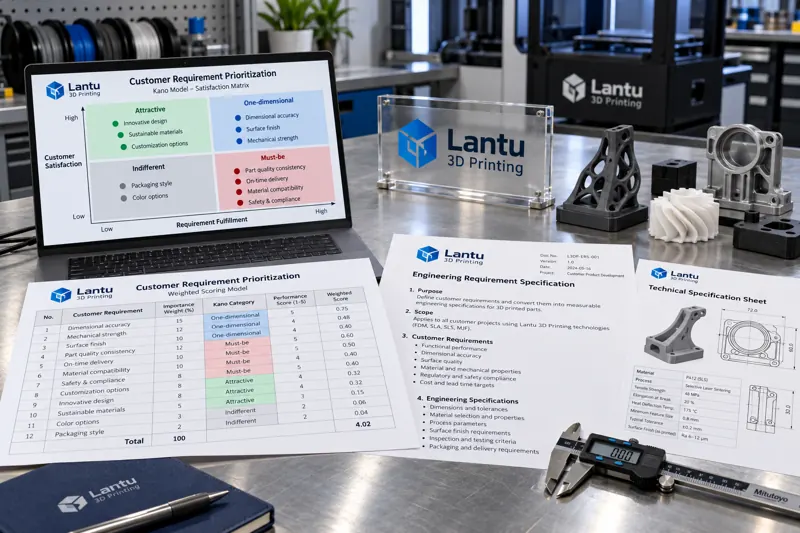
Métodos quantitativos para analisar requisitos de clientes em impressão 3D: classificação Kano, pontuação ponderada e priorização
Os requisitos dos clientes não devem apenas ser listados, mas priorizados. Este artigo apresenta a classificação Kano em três categorias, uma matriz de avaliação ponderada de cinco dimensões e um mecanismo de priorização de requisitos, explicando como transformar as conclusões da classificação numa especificação técnica verificável e aplicar orçamentos limitados de custo e prazo ao que os clientes realmente valorizam.

news
Manutenção da transmissão mecânica e dos componentes de movimento em equipamentos de impressão 3D: como preservar a precisão com fusos, guias, lubrificação e proteção contra pó
Quando o equipamento passa pela calibração óptica, mas ainda apresenta desalinhamento entre camadas e desvios dimensionais, o problema frequentemente está na cadeia de transmissão mecânica. Este artigo apresenta critérios de manutenção para pares cinemáticos de rolamento, deslizamento e transmissão flexível: medição quantitativa da folga axial do fuso, avaliação da variação de resistência das guias, lubrificação por quilometragem em vez de calendário, proteção escalonada contra pó, monitoramento de correias sincronizadoras e erro de seguimento do servo, além de um método de registro em quatro elementos com peças-padrão de validação.

news
Análise de causa raiz 8D para reclamações de clientes em impressão 3D: do diagnóstico de falhas à validação quantitativa de ações corretivas
As reclamações de clientes em impressão 3D frequentemente terminam em refabricação e desculpas, fazendo com que falhas semelhantes se repitam. Este artigo apresenta um roteiro 8D para manufatura aditiva: quantificação do problema, contenção temporária e bloqueio de lotes, limites de aplicação dos 5 Porquês e do diagrama de Ishikawa, fontes específicas de variação do processo, critérios de capacidade em lotes consecutivos, parâmetros quantitativos para aceitação sob concessão e indenizações, além da retroalimentação de casos na FMEA para desenvolver a capacidade organizacional.

news
Métodos quantitativos de gestão de riscos em projetos de impressão 3D: registro de riscos, pontuação FMEA e priorização por RPN
A gestão de riscos da maioria dos projetos de impressão 3D permanece no nível de declarações genéricas, sem critérios quantitativos verificáveis. Este artigo apresenta um caminho de implementação em engenharia: criar um registro de riscos com campos estruturados, calcular o RPN com pontuações de severidade S, ocorrência O e detecção D, usar limites de severidade para corrigir vieses do modelo multiplicativo e vincular o registro aos marcos de revisão do pedido, aprovação da primeira peça, aceleração de pequenos lotes e liberação para produção em massa, formando um ciclo de risco auditável.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.