
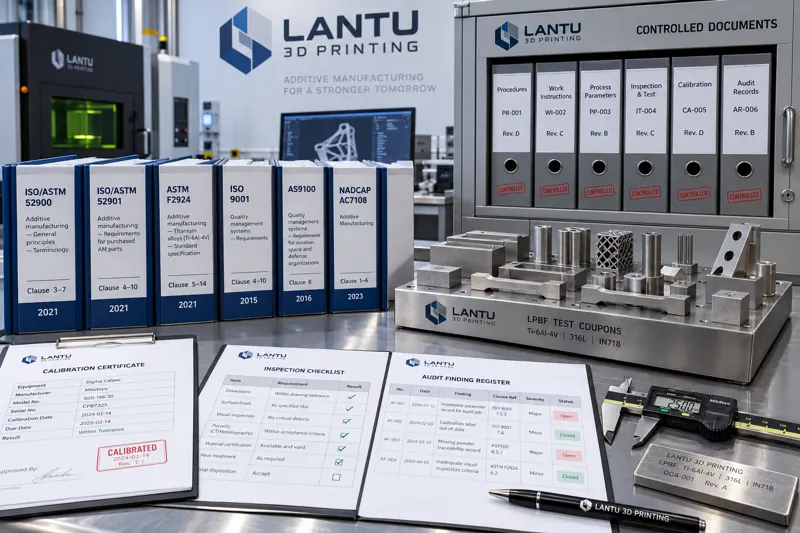
はじめに:体系文書を作成しても、監査現場で「どの条項に適合しているか」を説明できない
多くの3Dプリンティング企業における標準化の構築は、「文書が存在する」という段階にとどまっています。品質マニュアル、手順書、作業指示書はそろい、壁には認証書が掲示されています。しかし、顧客監査や第三者認証の現場で監査員が問うのは、「どの規格番号の何条項に基づくのか、判定根拠は何か、証拠記録はどこに保管されているか」です。回答が「これまでずっとこのように実施してきた」だけであれば、体系は実行可能な仕組みから、見せるための仕組みへと後退します。藍図三維は、航空宇宙、医療、自動車部品のプロジェクトに参画する中で、この断絶を繰り返し経験してきました。工程能力は決して低くないにもかかわらず、条項との対応関係が不明確で、判定基準が定量化されず、証拠連鎖も不完全であるため、初品認定のやり直しや外部監査での不適合指摘につながります。規格を「文書レベル」から「条項レベル」へ進めることが、標準化体系が真に拘束力を持つための分岐点です。
一、規格の種類と効力階層をまず明確にする
標準化業務で最も多い誤りは、すべての「規格」を同一種類の文書として同等に扱うことです。実際には、効力と役割はまったく異なります。国家規格(GB)および業界規格は共通要求事項と試験方法を規定し、市場参入の最低要件となります。団体規格は一般に特定プロセスにより近く、改訂が速く、技術指標もより詳細です。企業規格は社内で最も強い拘束力を持つ文書であり、顧客固有要求事項を盛り込むことができます。引用関係を明確にしなければなりません。企業規格の技術指標は上位規格を下回ってはならず、文書の表紙には「引用文書」一覧と版・発行年を記載する必要があります。実行可能な規格台帳には、少なくとも規格番号、名称、版・発行年、発行機関、適用範囲の条項、自社で適用する工程、置換関係および廃止日を含めます。発行年の欠落は最も一般的な不備です。規格改訂後も旧版の判定基準を使用すると、試験結果は法的観点から有効性を失います。
二、規格を条項に分解し、社内管理点へ対応付ける
規格本文をそのまま作業指示書へ転記しても意味はありません。正しい方法は、規格を「条項―要求事項―管理点―記録」の4階層に分解することです。金属粉末床溶融結合(LPBF)を例に取ると、規格中の「原材料受入検査」に関する条項は、粉末の化学成分再試験、粒度分布測定、見掛密度および流動性の測定、ロット保存試料という4つの管理点に分解できます。各管理点について、検査頻度(各ロット/5ロットごと)、サンプリング方法、合格判定基準(例:酸素含有量0.13%以下。具体的な数値は合金グレードおよび規格版により決定)、記録様式番号、保存期間を明確にします。この段階まで実施して初めて、規格が実際に現場へ定着します。経験上、1つの主要工程規格から30~60項目の検査可能な管理点を抽出でき、その約3分の1には定量的な判定基準が必要であり、残りは適合性確認項目です。
三、判定基準は測定可能にし、「適切に」「必要に応じて」を避ける
適合判定基準は、監査で最も評価を落としやすい部分です。「表面は清浄でなければならない」「必要に応じて清掃を行う」といった表現では判定も追跡もできません。測定可能かつ再現可能な表現へ改めるべきです。例えば、表面に残留する粒径50μm超の粉末粒子数は100倍視野で3個以下、内部流路に残る粉末の質量は部品総質量の0.5%以下、洗浄後の乾燥条件は60℃・60分とし、炉から取り出した後の含水率は0.05%以下、と規定します。判定基準には測定方法および測定器の分解能要件も含める必要があります。分解能0.02mmのノギスで0.01mmの公差域を判定しても、そのデータ自体が成立しません。したがって、測定システム解析(MSA)および測定器R&Rは任意ではなく、判定基準の有効性を成立させる前提条件です。
四、文書管理:版数、管理状態、廃止
条項ベースの実装を支える物理的な媒体は、管理文書です。文書管理では4つの事項を解決する必要があります。第一に版数の一意性であり、現場に同一文書番号の異なる版の作業指示書が存在してはなりません。廃止版は回収するか、「廃止保管」印を付して管理します。第二に変更の追跡可能性であり、改訂ごとに変更理由、影響範囲、発効日を残します。第三に外来文書の識別です。顧客図面、サプライヤーの材料証明書、引用規格自体はいずれも外来文書であり、台帳に登録して定期的に最新版を確認する必要があります。第四に記録と文書の分離管理です。記録は「実施した証拠」であり、「どのように実施するか」を定める文書と混在させてはなりません。企業の標準化体系文書は通常、マニュアル、手順書、作業文書、記録様式の4階層に分かれ、下位階層になるほど具体的で、職務により密接に関連します。
五、監査チェックリストとクローズドループ証拠
内部監査は「誤字を探す」作業ではなく、条項が実行されているか、判定基準が満たされているか、証拠が追跡可能かを検証するものです。LPBF工場向けの監査チェックリストは、条項番号に基づいて構成できます。各列には、条項番号、確認質問、サンプリング方法(直近3か月の記録3件を抽出)、判定基準、証拠形式、所見の記述を含めます。不適合は等級別に管理します。軽微な不適合については是正および原因分析を行い、量産リスクを伴う重大な不適合については、追跡および顧客への通知を必ず開始しなければなりません。クローズの判断基準は「是正報告書を書き終えたこと」ではなく、「次回監査のサンプリングで同種の問題が再発しないこと」です。是正措置の有効性を次回の内部監査サンプリングと結び付けることが、是正を紙面上だけのものにしない重要な仕組みです。
六、業界固有規格との接続
一般的な品質マネジメントシステムが解決するのは「体系があるか」であり、業界固有規格が解決するのは「十分に専門的か」です。航空宇宙分野では、特殊工程の妥当性確認、初品認定、非破壊試験要員の資格が重視されます。医療分野では、生体適合性、追跡可能性、滅菌バリデーションが重視されます。自動車分野では、工程監査および生産部品承認プロセスが重視されます。これらの要求事項は、多くの場合「顧客固有要求事項」として提示され、一般条項より優先されます。そのため、規格台帳には顧客固有要求事項の専用欄を設け、企業規格との対応関係および競合時の処理規則を明確にしなければなりません。より厳しい要求を優先し、技術協議書で書面確認を行うことで、納入後に判定基準の解釈差異による紛争が生じることを防ぎます。
まとめ
標準化体系の成熟度は、文書の数ではなく、3つの問いに答えられるかによって決まります。すなわち、どの規格番号と条項に基づくのか、どの測定可能な判定基準を用いるのか、証拠はどの様式に保管されているのか、という問いです。規格を条項まで分解し、条項を管理点へ対応付け、管理点を定量的な判定基準として記述し、その判定基準を管理文書と監査チェックリストへ定着させてこそ、標準化は展示物から生産力へと変わります。設計データから実製品までの納入を主軸とする3Dプリンティング事業では、この基盤が強固であるほど、初品一発合格率、外部監査における不適合件数、プロジェクト横断での再利用効率をより確実に管理できます。