
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3Dプリンティングプロジェクトにおけるリスク管理の定量化手法:リスク登録簿、FMEAスコアリング、RPN優先順位付け
多くの3Dプリンティングプロジェクトのリスク管理は、対策方針を掲げるだけにとどまり、検証可能な定量基準が不足しています。本稿では、構造化フィールドによるリスク登録簿の構築、重大度S・発生度O・検出度Dの3軸評価によるRPN算出と評価アンカー表、重大度しきい値による乗算モデルの偏りの補正、さらに受注審査、初品認定、小ロット立上げ、量産承認の4つのマイルストーンへの登録簿連携を通じた、監査可能なリスク管理クローズドループを解説します。

news
3Dプリンティング装置の消耗部品・予備品ライフサイクル管理:保護レンズ、リコーター、フィルターのMTBFに基づく定量的交換方法
積層造形現場における計画外停止の多くは、レーザーやガルバノスキャナーなどの高価なアセンブリではなく、保護レンズ、リコーター、フィルター、シール類などの低価格な消耗部品が閾値を超えることによって発生します。本稿では、消耗部品を光学系、粉末層系、環境・補助系の3系統に分類し、その故障メカニズムを解説します。MTBFとMTTRにより現場実測に基づく交換周期の基準を構築し、故障の木解析で真のボトルネック部品を優先順位付けする方法、交換後の標準試験片確認、測定器の中間確認、ABC分類による予備品在庫管理までを紹介します。

news
3Dプリンティング装置の全ライフサイクル資産台帳:減価償却、改造判断から除却時の残存価値処分まで
多くの企業では、設備投資の厳密な分析が検収承認で終わり、その後の性能劣化、改造投資、除却時の残存価値は十分に管理されない。財務・技術の二層台帳、改造と更新の定量的な判断基準、4つの除却トリガー、売却・転用・部品再利用・適正廃棄の優先順位、および除却データを次回のTCOモデルへ反映する方法を解説する。
news
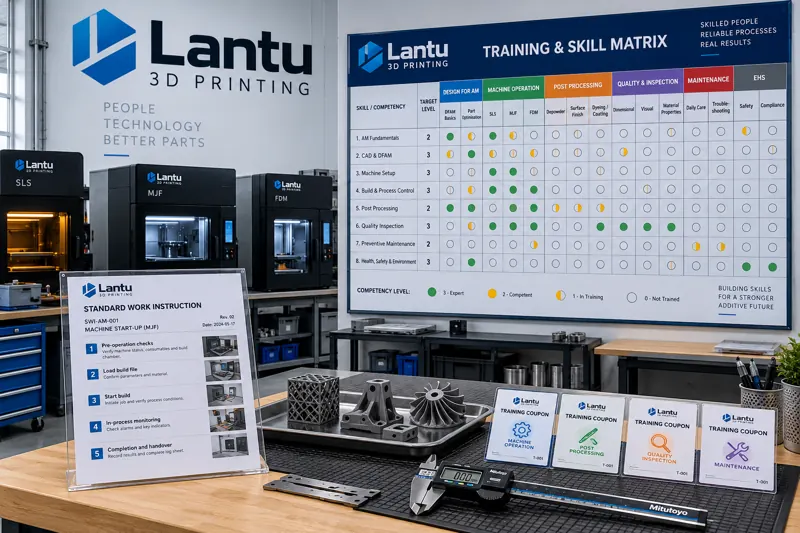
3Dプリンティング工場のスキルマトリクスと多能工育成:能力の可視化から柔軟なシフト運用まで
積層造形工場では、人材能力が「装置を操作できる」といった曖昧なラベルにとどまりがちであり、受注構成が変わると、重要工程を担える人員が1~2名しかいないリスクが露呈します。本稿では、観察可能な動作へのタスク分解、0~3段階の評価基準と三者校正、評価の過大化を防ぐ試行評価のアンカー設定、さらにマトリクスを活用したシフト権限管理、能力ギャップの特定、主担当・副担当による多能工育成計画、実技と成果に基づく評価のクローズドループを解説します。

news
3Dプリンティング工場のユーティリティおよび補助システム管理:不活性ガス、循環水、配電、集じんの安定性工学
付加製造工場における計画外停止の多くは、プリンター本体ではなく、ガス供給、給水、電力供給、集じんという4つのユーティリティ系統に起因します。本稿では、不活性ガスの純度と連続供給、循環冷却水の温度と水質、配電品質と接地、集じん差圧管理に関する具体的な管理基準と実務手法を解説します。

news
3Dプリンティングの量産納入における統計的工程管理(SPC):重要特性から異常判定クローズドループまでのエンジニアリング手法
3Dプリンティングが少量生産から量産納入へ移行する際の品質管理ニーズに向け、本稿では統計的工程管理(SPC)の実装方法を体系的に解説する。重要特性の特定、測定器分解能の確認、Xbar-R管理図と異常判定ルールの選定、群内でランダム変動を反映し群間で追跡可能な原因を顕在化させるサブグループ抽出の設計、さらに異常判定後の確認・範囲特定・6M分析・対策検証からなる4段階の対応クローズドループを扱う。加えて、管理限界と公差限界の違い、Cpk基準の意味、管理限界を長期に更新しない、監視だけで改善しないといった一般的な誤りの回避策も示す。

news
3Dプリント部品の機械的表面強化と仕上げ:ショットピーニング、バニシングから内部流路の平滑化まで
造形ままの表面粗さ、半溶融粒子、残留引張応力は、積層造形部品の疲労性能における主な弱点である。本稿では、表面完全性の4指標に基づいてショットピーニング、バニシング、レーザーピーニング、振動仕上げ、磁気研磨の適用範囲を整理し、破損モードから工程ルートを逆算する方法と、抜取検査による検証のクローズドループを示す。

news
金属3Dプリンティングにおける溶融池インライン監視と工程品質管理:オフライン検査から層別トレーサビリティへの工学的アプローチ
金属積層造形の品質欠陥は密閉チャンバー内でミリ秒単位に発生し、事後検査で発見された時点ではコストはすでに投入済みです。本稿では、溶融池インライン監視の観測原理、フォトダイオードおよび同軸イメージングなどのセンサー方式における工学的トレードオフ、層別判定基準の構築方法、ならびに工程データを不適合品管理と是正・予防のクローズドループへ接続する方法を解説し、量産に適用可能な品質可観測性の実現策を示します。

news
3Dプリンティング少量生産における生産能力立ち上げ:試作から安定量産へのエンジニアリング手法
初回品の検証合格は、量産供給の実現を意味しません。本稿では、3Dプリンティングを少量試作から安定量産へ移行させるための4段階の立ち上げ手法を解説します。プロセスパラメータパッケージの固定化と設備間検証、歩留まりのパレート要因分析、ボトルネック工程のタクトとラインバランス、増産前の6つの承認基準を通じて、一度の成功を再現可能な供給能力へ転換します。

news
3Dプリンティング職種スキル認定・教育評価システム:カリキュラムマップから資格に基づく作業権限付与までの実装方法
多くの3Dプリンティング工場では教育記録が整っていても、作業者が「実際にできる」ことを証明できません。本稿では、能力ユニットの閾値化、3段階カリキュラムマップ、実技評価問題バンクと重要項目の一発不合格、L1~L3権限マトリクス、カークパトリックの4段階評価、再教育・降格制度を通じ、人為的ばらつきを追跡可能な工程能力管理に組み込む方法を解説します。

news
3Dプリンティング装置の据付・試運転調整と現地受入試験(SAT):現場準備から試運転リリースまでのエンジニアリング手法
装置が納入されたことは、生産開始可能を意味しない。本稿では、積層造形装置の据付・試運転調整および現地受入試験(SAT)の全工程を解説する。FATとSATの役割分担、床荷重・電源・ガス供給など5つの必須指標、幾何学的基準とプロセス基準の二系統での確立、4分類からなるSATチェックリスト、実受注品を用いた試運転リリース基準、さらに頻出する3つの落とし穴への対策を示す。

news
3Dプリント部品の防錆包装と梱包表示:腐食メカニズムから出荷判定までの工学的アプローチ
金属3Dプリント部品は、造形合格後であっても海上輸送時の結露、すき間腐食、表示不一致によって納入段階で不具合となる可能性がある。本稿では、腐食メカニズム、気化性防錆材の使用量計算、バリア層のシール工程、梱包明細書と荷印の整合性に基づき、計算・検証可能な包装エンジニアリング仕様と6項目の出荷チェックリストを提示する。