
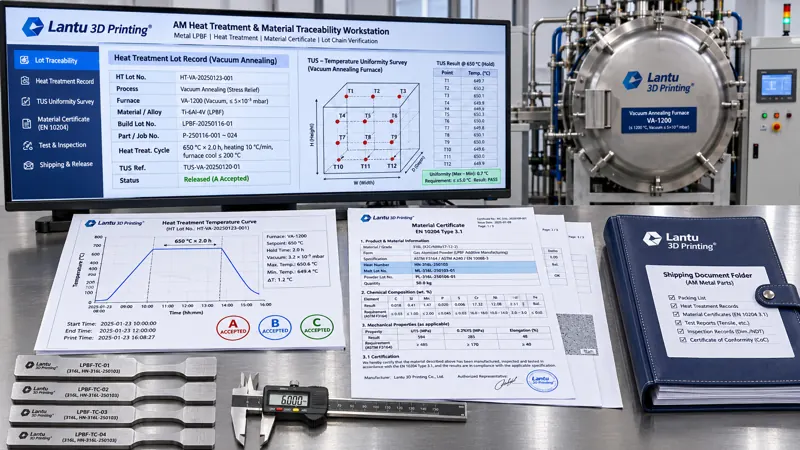
Pendahuluan: Sertifikat lengkap, tetapi tidak dapat menjelaskan “lot tungku ini”
Saat komponen 3D printing logam dikirimkan, pelanggan sering menerima setumpuk dokumen: sertifikat mutu serbuk, catatan parameter pencetakan, laporan perlakuan panas, dan lembar inspeksi produk jadi. Setiap dokumen tampak memenuhi syarat secara terpisah, tetapi ketika digabungkan sering kali tidak dapat menjawab satu pertanyaan: pada tungku mana, lot tungku mana, dan kurva suhu mana braket Ti6Al4V yang ada di tangan telah menjalani annealing pelepas tegangan? Apakah terdapat rantai bukti yang dapat diverifikasi tahap demi tahap antara nomor lebur serbuk dan laporan inspeksi akhir? Platform Blueprint-to-Physical memandang proses dari gambar/desain hingga pengiriman fisik sebagai satu rantai manajemen siklus hidup. Catatan lot tungku perlakuan panas dan rantai sertifikat material merupakan titik putus dalam rantai tersebut yang paling mudah tertutupi oleh kesan “dokumen sudah lengkap”. Artikel ini menyajikan metode rekayasa yang dapat diterapkan hingga tingkat kolom data, ambang batas, dan kriteria pelepasan.
I. Tetapkan objek dengan jelas: pemetaan tiga tingkat lot tungku, batch, dan rantai sertifikat
Kesalahan umum adalah mencampuradukkan “batch serbuk”, “build cetak”, dan “lot tungku perlakuan panas” sebagai satu nomor. Ketiganya harus diberi nomor secara terpisah, lalu dihubungkan melalui tabel pemetaan: nomor batch serbuk (termasuk nomor lebur/Heat No., distribusi ukuran partikel, dan laporan kandungan oksigen) → nomor build (nomor mesin, versi paket parameter, dan peta koordinat tata letak dalam ruang cetak) → nomor lot perlakuan panas (nomor tungku, tanggal pemuatan, masa berlaku TUS, dan peta posisi muatan). Satu lot tungku dapat memuat beberapa build, tetapi komponen dari build yang sama tidak boleh dipisah ke beberapa lot tungku. Jika pemisahan diperlukan karena kapasitas, “satu build–dua lot tungku” harus dicatat dalam tabel pemetaan dan kedua segmen kurva harus dinilai secara terpisah. Kunci utama tabel pemetaan direkomendasikan berupa part_revision + build_id + heat_treat_lot. Dokumen pengiriman setiap komponen harus dapat ditelusuri balik menggunakan tiga kolom tersebut, bukan melalui pencarian manual.
Contoh rekayasa: satu batch berisi 24 braket berdinding tipis dicetak dalam dua ruang cetak (B-01/B-02), lalu dimuat bersama ke tungku annealing vakum HT-2026-083. Posisi muatan dicatat menurut koordinat baki 3×4. Jika hanya tertulis “telah dianil”, tidak mungkin direkonstruksi segmen kurva penahanan mana dan termokopel pemantau mana yang terkait dengan B-01 maupun B-02. Pemetaan tiga tingkat bertujuan menghilangkan pernyataan ambigu semacam ini.
II. Keseragaman suhu tungku TUS dan akurasi sistem SAT: buktikan terlebih dahulu bahwa tungku dapat dipercaya
Kurva suhu selengkap apa pun tidak bermakna jika perbedaan suhu antar titik di dalam ruang tungku tidak diketahui. Mengacu pada pendekatan AMS 2750G / GB/T 9452, keandalan tungku dipisahkan menjadi dua pengujian independen: TUS (Temperature Uniformity Survey/uji keseragaman suhu tungku) menggunakan 9–15 termokopel terkalibrasi yang ditempatkan di setiap sudut dan pusat zona pemanasan efektif, dengan pengukuran pada suhu setel yang umum digunakan (misalnya 650 ℃, 850 ℃, 1050 ℃) dalam kondisi tungku kosong dan berbeban untuk mencatat deviasi kondisi stabil pada setiap titik; SAT (System Accuracy Test/uji akurasi sistem) membandingkan selisih pembacaan termokopel kontrol/perekam dengan termokopel standar independen. Kriteria rekayasa yang dapat digunakan: TUS tungku kelas 3 ≤ ±5 ℃, tungku kelas 2 ≤ ±3 ℃, dan deviasi SAT ≤ ±1,1 ℃ atau ±0,6% dari pembacaan, mana yang lebih besar. Termokopel tipe K digunakan untuk rentang umum ≤1000 ℃; untuk suhu lebih tinggi gunakan tipe N atau S. Setiap termokopel harus memiliki nomor sertifikat kalibrasi dan masa berlaku.
Tiga kolom yang paling sering terlewat adalah masa berlaku serta rentang suhu yang berlaku pada laporan TUS (penggunaan di luar rentang menjadikan hasil tidak berlaku), batas geometris zona pemanasan efektif (muatan tidak boleh melampaui batas), dan pelaksanaan ulang SAT setelah penggantian termokopel. Disarankan agar “nomor sertifikat TUS + masa berlaku + rentang suhu yang berlaku” menjadi kolom wajib dalam templat catatan lot tungku, dengan sistem secara otomatis memblokir lot yang menggunakan tungku dengan masa berlaku kedaluwarsa.
III. Nomor lot tungku dan parameter catatan: membuat setiap komponen dapat ditelusuri ke satu kurva
Catatan lot tungku bukan sekadar kalimat “suhu telah mencapai nilai setel”, melainkan sekumpulan data proses bertanda waktu: laju pemanasan (misalnya ≤5 ℃/min untuk menekan deformasi komponen berdinding tipis), nilai setel penahanan dan batas atas/bawah hasil ukur (misalnya 800 ℃ ±5 ℃, ditahan 120 min), waktu mulai dan selesai penahanan, metode pendinginan (pendinginan dalam tungku hingga ≤200 ℃ sebelum dikeluarkan atau pendinginan cepat argon), atmosfer tungku dan kandungan oksigen/tingkat vakum (misalnya vakum ≤5×10⁻³ Pa, oksigen ≤100 ppm), berat total muatan dan nomor perkakas, serta interval sampling pencatatan (direkomendasikan ≤60 s, atau ≤10 s untuk tahap kritis). File kurva harus menyimpan titik sampling mentah, bukan hanya tangkapan layar, serta mencantumkan hash file (sha256) dan versi perekam untuk mencegah penambahan kurva setelah kejadian.
Aturan penilaian harus ditulis sebagai tiga status yang dapat dieksekusi: status A = seluruh titik sampling berada dalam pita setel, durasi penahanan ≥ batas minimum, serta TUS/SAT masih berlaku; dapat langsung dilepas. Status B = satu titik melampaui batas dalam waktu singkat, tetapi tidak melebihi ±2 ℃ dan berlangsung <3 min; memerlukan penjelasan deviasi dan pengujian ulang sifat mekanik pada kupon yang ikut diproses dalam tungku sebelum konsesi dapat diberikan. Status C = penahanan tidak cukup, pelampauan batas melebihi ambang, atau terdapat segmen catatan yang terputus; lot tungku dinyatakan tidak memenuhi syarat, komponen diisolasi, dan MRB dimulai. Pelepasan tidak boleh dilakukan sendiri hanya dengan “menambahkan satu periode penahanan”. Kuncinya adalah bahwa nilai catatan proses terletak pada kemampuannya untuk dihitung ulang oleh pihak ketiga menggunakan kriteria yang sama, bukan sekadar membuktikan bahwa proses telah dilakukan.
IV. Kolom sertifikat material dan tingkat bukti: cara memverifikasi EN 10204 3.1 hingga 3.2
Sertifikat pada sisi serbuk dan sisi produk jadi sering tercampur. Sertifikat mutu serbuk harus memuat nomor lebur, komposisi kimia (nilai terukur setiap unsur, bukan hanya “memenuhi”), distribusi ukuran partikel D10/D50/D90, laju alir Hall, densitas curah, kandungan oksigen/nitrogen/hidrogen, dan nomor batch. Sebaliknya, sertifikat material produk jadi diklasifikasikan menurut EN 10204 3.1 (pernyataan mandiri produsen, memuat nilai terukur dan ditandatangani perwakilan berwenang) atau 3.2 (diverifikasi dan disahkan bersama oleh pihak ketiga). Lakukan lima verifikasi: apakah nomor sertifikat dan nomor batch konsisten dengan tabel pemetaan; apakah pihak penerbit berada dalam lingkup akreditasi; apakah nilai terukur berada dalam rentang yang ditetapkan perjanjian teknis; apakah nomor standar metode uji dicantumkan, seperti GB/T 228.1 untuk tarik, GB/T 231.1 untuk kekerasan Brinell, atau ASTM E8/E8M; dan apakah versi serta tanggal penerbitan sertifikat lebih baru daripada lot tungku terkait.
Satu kriteria praktis: nilai sifat mekanik terukur pada sertifikat harus dapat ditelusuri ke kupon yang ikut diproses dalam lot tungku yang sama atau benda uji yang diambil dari batch yang sama. Jika sertifikat hanya memuat “nilai tipikal” tanpa pengikatan nomor lot tungku, dokumen itu hanya dapat digunakan sebagai referensi pemilihan material dan tidak dapat dijadikan dasar pelepasan batch tersebut. Perjanjian teknis harus menetapkan sebelumnya bahwa “sertifikat 3.1 disertakan saat pengiriman dan diikat ke heat_treat_lot”, untuk mencegah ditemukannya persyaratan pelanggan atas 3.2 ketika proses tidak menyediakan saksi pihak ketiga.
V. Pengikatan nilai terukur dan lot tungku: mencegah sertifikat 3.1 berubah menjadi “nilai tipikal”
Bagian rantai sertifikat yang paling mudah mengalami distorsi adalah penggunaan nilai tipikal dalam buku data material sebagai nilai terukur untuk batch tersebut. Saat verifikasi, pegang satu aturan tegas: nilai terukur Rm, Rp0.2, A%, dan kekerasan pada sertifikat 3.1 harus mencantumkan nomor lot tungku serta nomor benda uji, dan dapat ditelusuri ke catatan mentah kupon yang ikut diproses dalam tungku yang sama atau sampel dari batch yang sama. Dokumen yang hanya menyatakan “memenuhi GB/T 3620.1” tanpa nilai numerik dan tanpa pengikatan nomor lot tungku hanya dapat digunakan untuk pemilihan material, bukan pelepasan. Lima verifikasi sebaiknya dibakukan dalam satu lembar pemeriksaan: kesesuaian nomor sertifikat dan batch, pihak penerbit serta perwakilan berwenang, rentang nilai terukur, nomor standar metode (GB/T 228.1, ASTM E8/E8M, GB/T 231.1), dan apakah tanggal penerbitan lebih baru daripada lot tungku terkait.
Kriteria kelulusan harus dibekukan dalam perjanjian teknis, bukan dinegosiasikan saat pengiriman. Sebagai contoh, untuk Ti6Al4V kondisi annealed: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa, A ≥ 8% (nilai contoh; mengacu pada standar yang berlaku), disertai ketentuan bahwa nilai kritis ditangani menurut aturan konservatif ISO 14253-1 atau melalui pengujian ulang. Jika satu nilai hasil uji tidak memenuhi syarat, objek tindakan adalah seluruh lot tungku, bukan satu komponen: bekukan seluruh komponen yang dipetakan ke lot tersebut, perluas pemeriksaan ke lot tungku yang berdekatan dan batch serbuk yang sama, lalu serahkan kepada MRB untuk keputusan. Nilai tabel pemetaan lot tungku di sini adalah mengubah “cakupan pemeriksaan tambahan” dari perkiraan berbasis pengalaman menjadi daftar yang dapat ditanyakan secara langsung.
VI. Paket dokumen pengiriman dan gerbang pelepasan: apa yang dapat diverifikasi pelanggan
Disarankan untuk menetapkan paket dokumen pengiriman sebagai enam item tetap: ① tabel pemetaan tiga tingkat (termasuk peta tata letak build dan peta posisi muatan tungku); ② sertifikat TUS/SAT dan masa berlakunya; ③ kumpulan titik mentah kurva suhu lot tungku + hash + formulir penilaian A/B/C; ④ sertifikat mutu serbuk dan sertifikat material produk jadi (dengan klasifikasi 3.1/3.2 yang jelas); ⑤ laporan inspeksi kupon yang ikut diproses dalam tungku (termasuk arah pengambilan sampel, nomor standar metode, dan ketidakpastian); ⑥ daftar pelepasan tingkat komponen (nomor seri ↔ seluruh nomor di atas dalam korespondensi satu-ke-satu). Jika salah satu dari enam item tidak ada, gerbang pelepasan D1–D4 tidak boleh dilalui: D1 nomor lengkap, D2 penilaian kurva berstatus A, D3 versi sertifikat dan nilai terukur membentuk loop tertutup, D4 kriteria inspeksi memenuhi perjanjian teknis.
Catatan harus dibuat sesuai ALCOA+: dapat diatribusikan (operator/pemeriksa), terbaca, dicatat secara kontemporer (stempel waktu berasal dari perekam, bukan entri pasca-kejadian), asli, akurat, lengkap, konsisten, tahan lama, dan tersedia. Untuk paket elektronik, disarankan membuat file daftar isi serta menghitung hash keseluruhan; pihak pelanggan dapat memakai hash yang sama untuk memastikan dokumen tidak diganti. Dengan demikian, yang dikirimkan bukan sekadar komponen, melainkan satu set bukti yang dapat diverifikasi secara independen mulai dari nomor lebur serbuk hingga pelepasan produk jadi.
VII. Mode kegagalan umum dan daftar periksa
Masalah yang paling sering muncul dapat dirangkum menjadi enam, masing-masing dengan tindakan pemeriksaan: putusnya penomoran (periksa apakah tabel pemetaan memiliki komponen tanpa nomor lot tungku); TUS kedaluwarsa atau digunakan di luar rentang suhu (bandingkan masa berlaku dengan suhu setel); kurva berupa tangkapan layar tanpa titik mentah (periksa file sampling dan hash); nilai tipikal sertifikat disamarkan sebagai nilai terukur (periksa adanya pengikatan nomor lot tungku); arah pengambilan sampel kupon tungku tidak dicatat (periksa label sampel dan kolom laporan); satu build melintasi dua lot tungku tanpa penilaian tersegmentasi (periksa apakah tabel pemetaan dipisahkan per baris). Direkomendasikan untuk mengambil sampel tiga batch yang telah dikirim setiap kuartal guna melakukan latihan telusur balik “dari nomor seri ke paket enam dokumen”. Tingkat keberhasilan telusur balik sekali jalan harus ≥95%; item yang gagal harus masuk CAPA, bukan diselesaikan hanya dengan menambahkan dokumen penjelasan.
Kesimpulan
Pada dasarnya, catatan lot tungku perlakuan panas dan rantai sertifikat material bukan pekerjaan dokumentasi, melainkan pekerjaan rekayasa untuk menerjemahkan kapabilitas proses menjadi kolom data yang dapat diverifikasi: pemetaan tiga tingkat menjawab “lot tungku yang mana”, TUS/SAT menjawab “apakah tungkunya dapat dipercaya”, kurva dan penilaian A/B/C menjawab “apakah proses terkendali”, sertifikat 3.1/3.2 dan kupon tungku menjawab “atas dasar apa hasil tersebut sah”, sedangkan paket enam dokumen dan gerbang D1–D4 menjawab “apakah pelanggan dapat melakukan verifikasi independen”. Bagi platform yang berorientasi pada proses dari blueprint hingga pengiriman fisik, rantai ini mengubah setiap perlakuan panas dari sekadar “telah diproses” menjadi “dapat dibuktikan”, sekaligus menyediakan satu dasar yang sama bagi ketertelusuran mutu, penetapan klaim, dan perbaikan proses berikutnya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.