
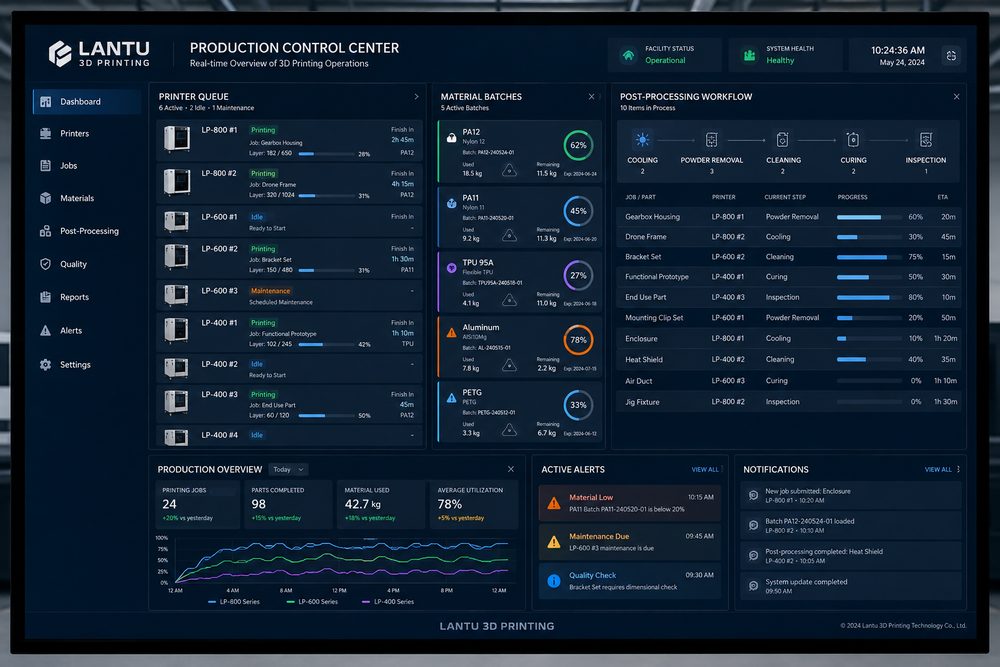
परिचय: डिलीवरी चक्र कई प्रक्रियाओं के समन्वय का परिणाम है
3D प्रिंटिंग सेवाओं में ग्राहक अक्सर डिलीवरी समय को केवल मशीन के प्रिंट समय के रूप में देखते हैं, लेकिन वास्तविक डिलीवरी चक्र में फाइल समीक्षा, कोटेशन की पुष्टि, सामग्री की तैयारी, लेआउट और स्लाइसिंग, प्रिंटिंग, कूलिंग या क्योरिंग, सपोर्ट हटाना, सतह परिष्करण, आयामी निरीक्षण, पैकेजिंग और शिपिंग जैसे चरण भी शामिल होते हैं। इनमें से किसी भी चरण का शेड्यूल स्पष्ट न हो, तो जो काम 24 घंटे में पूरा हो सकता था, वह तीन से पाँच दिन की प्रतीक्षा में बदल सकता है। ब्लूप्रिंट 3D, जो डिज़ाइन ब्लूप्रिंट से लेकर भौतिक डिलीवरी तक की संपूर्ण जीवनचक्र प्रक्रिया को सक्षम करने वाला प्लेटफ़ॉर्म है, केवल मशीन की गति पर नहीं, बल्कि उपकरण, सामग्री, पोस्ट-प्रोसेसिंग और गुणवत्ता जाँच के समन्वय पर अधिक ध्यान देता है।
1. पहले असली बाधा पहचानें, केवल मशीनें बढ़ाने की जल्दबाज़ी न करें
उत्पादन शेड्यूलिंग का पहला कदम हर प्रक्रिया के भार का आकलन करना है। FDM और SLA ऑर्डर अक्सर प्रिंट समय से प्रभावित होते हैं, जबकि SLS नायलॉन ऑर्डर कूलिंग, पाउडर हटाने और डाईंग बैचों से प्रभावित हो सकते हैं। मेटल प्रिंटिंग में हीट ट्रीटमेंट, वायर-कटिंग और सतह मशीनिंग की कतार भी बाधा बनती है। हर ऑर्डर को मानक कार्य-घंटों में तोड़ने की सलाह दी जाती है: फाइल समीक्षा 0.5–2 घंटे, स्लाइसिंग/लेआउट 0.5 घंटा, प्रिंटिंग 4–36 घंटे, कूलिंग या क्योरिंग 2–12 घंटे, पोस्ट-प्रोसेसिंग 1–24 घंटे, और अंतिम जाँच 0.5–2 घंटे। जब तक वास्तविक कार्य-घंटों की संरचना नहीं दिखेगी, तब तक यह तय नहीं किया जा सकता कि बाधा उपकरण में है, कर्मचारियों में है या बाहरी प्रोसेस में।
2. सामग्री और प्रक्रिया के आधार पर बैच बनाकर उपकरण उपयोगिता बढ़ाएँ
3D प्रिंटिंग का लाभ यह है कि इसमें मोल्ड की आवश्यकता नहीं होती, लेकिन इसका अर्थ यह नहीं कि हर ऑर्डर को अलग-अलग मशीन पर चलाया जाए। SLS PA12, MJF नायलॉन और रेज़िन के बड़े बैचों को सामग्री, रंग, लेयर मोटाई और डिलीवरी समय के आधार पर एक साथ शेड्यूल किया जा सकता है। बैच बनाते समय डिलीवरी सीमा तय करनी चाहिए, जैसे कि एक ही पाउडर बैच में केवल अगले 24 घंटों के भीतर पुष्टि हुए ऑर्डर शामिल हों, ताकि अधिक पार्ट्स का इंतज़ार करते-करते समय नष्ट न हो। रेज़िन पार्ट्स के लिए अलग-अलग सामग्री टैंक बदलने और सफाई के समय पर ध्यान देना चाहिए; ट्रांसपेरेंट रेज़िन, हाई-टेम्परेचर रेज़िन और टफ रेज़िन को बार-बार मिलाकर शेड्यूल नहीं करना चाहिए, अन्यथा संदूषण और रिवर्क का जोखिम बढ़ता है।
3. डायनेमिक प्राथमिकता बनाएं और अचानक आए ऑर्डर की लागत नियंत्रित करें
अचानक जोड़े गए ऑर्डर उत्पादन शेड्यूलिंग में सबसे आम व्यवधान हैं। सलाह है कि ऑर्डर की प्राथमिकता को केवल यह देखकर न तय करें कि कौन अधिक ज़ोर से फॉलो-अप कर रहा है, बल्कि डिलीवरी प्रतिबद्धता, ग्राहक श्रेणी, प्रक्रिया जोखिम, पोस्ट-प्रोसेसिंग जटिलता और लॉजिस्टिक्स समय—इन पाँच आयामों के आधार पर तय करें। किसी ऑर्डर को बीच में लेने से पहले प्रभाव का आकलन करें: क्या इससे मौजूदा बैच टूटेगा, क्या सामग्री बर्बाद होगी, क्या पोस्ट-प्रोसेसिंग विंडो प्रभावित होगी, क्या पहले से वादा किए गए ऑर्डर पर असर पड़ेगा। यदि किसी प्रोजेक्ट को अनिवार्य रूप से बीच में लेना पड़े, तो उसका कारण और प्रभावित ऑर्डरों को रिकॉर्ड करें, और बोर्ड पर नया अनुमानित पूरा होने का समय अपडेट करें। पारदर्शी बदलाव-प्रबंधन, अचानक मौखिक बदलावों की तुलना में, डिलीवरी स्थिरता की बेहतर रक्षा करता है।
4. पोस्ट-प्रोसेसिंग और गुणवत्ता जाँच को पहले से शेड्यूल करें, प्रिंट पूरा होने के बाद नहीं
कई देरी प्रिंट खत्म होने के बाद होती है। रेज़िन पार्ट्स को सफाई, सेकंडरी क्योरिंग, सपोर्ट हटाने, सैंडिंग और स्प्रे कोटिंग की जरूरत होती है; नायलॉन पार्ट्स को कूलिंग, पार्ट निकालने, पाउडर हटाने, सैंडब्लास्टिंग, रंगाई और सुखाने की जरूरत होती है; मेटल पार्ट्स में हीट ट्रीटमेंट, सपोर्ट रिमूवल, मशीनिंग और सतह परिष्करण शामिल हो सकते हैं। यदि इन प्रक्रियाओं को प्रिंट पूरा होने के बाद ही कतार में डाला जाए, तो एक नई बाधा बन जाती है। बेहतर तरीका यह है कि स्लाइसिंग/लेआउट के समय ही पोस्ट-प्रोसेसिंग कार्य-आदेश तैयार किया जाए और कर्मचारियों व उपकरणों के लिए समय विंडो आरक्षित की जाए। महत्वपूर्ण ऑर्डरों के लिए प्रिंट पूरा होने से 2 घंटे पहले पोस्ट-प्रोसेसिंग स्टेशन को फिक्स्चर, उपभोग्य सामग्री और निरीक्षण उपकरण तैयार करने की सूचना दी जा सकती है।
5. डिलीवरी विचलनों का डेटा के आधार पर पुनरावलोकन करें और शेड्यूल नियमों को लगातार सुधारें
हर सप्ताह नियोजित पूर्णता समय और वास्तविक पूर्णता समय के बीच के अंतर की समीक्षा करनी चाहिए, और कारणों का विश्लेषण करना चाहिए: बार-बार फाइल संशोधन, मशीन खराबी, सामग्री की कमी, पोस्ट-प्रोसेसिंग रिवर्क, निरीक्षण में प्रतीक्षा या लॉजिस्टिक्स देरी। समय पर डिलीवरी दर, उपकरण उपयोग दर, औसत कतार समय, रिवर्क दर और एक्सप्रेस ऑर्डर के अनुपात को रिकॉर्ड करने की सलाह दी जाती है। यदि उपकरण उपयोग दर कम है लेकिन डिलीवरी फिर भी देर से हो रही है, तो संभव है कि बाधा फ्रंट-एंड समीक्षा या पोस्ट-प्रोसेसिंग में हो; यदि रिवर्क दर 5% से अधिक है, तो डिज़ाइन समीक्षा और प्रक्रिया पैरामीटर नियंत्रण पर लौटना चाहिए। शेड्यूलिंग सिस्टम को डेटा के आधार पर सुरक्षा मार्जिन समायोजित करना चाहिए, न कि केवल अनुभव के आधार पर अनुमान लगाना चाहिए।
निष्कर्ष: अच्छी शेड्यूलिंग डिलीवरी को पूर्वानुमेय बनाती है
3D प्रिंटिंग उत्पादन शेड्यूलिंग का लक्ष्य हर मशीन को पूरी तरह भर देना नहीं, बल्कि सामग्री, उपकरण, लोगों, पोस्ट-प्रोसेसिंग और गुणवत्ता जाँच के बीच एक स्थिर ताल बनाना है। बाधा पहचान, सामग्री बैचिंग, डायनेमिक प्राथमिकता, पहले से पोस्ट-प्रोसेसिंग शेड्यूलिंग और डेटा पुनरावलोकन के माध्यम से, व्यवसाय प्रतीक्षा और अचानक जोड़े गए ऑर्डर से होने वाली अव्यवस्था को कम कर सकते हैं, और ग्राहकों को अधिक सटीक डिलीवरी वादे तथा अधिक विश्वसनीय भौतिक डिलीवरी दे सकते हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।