
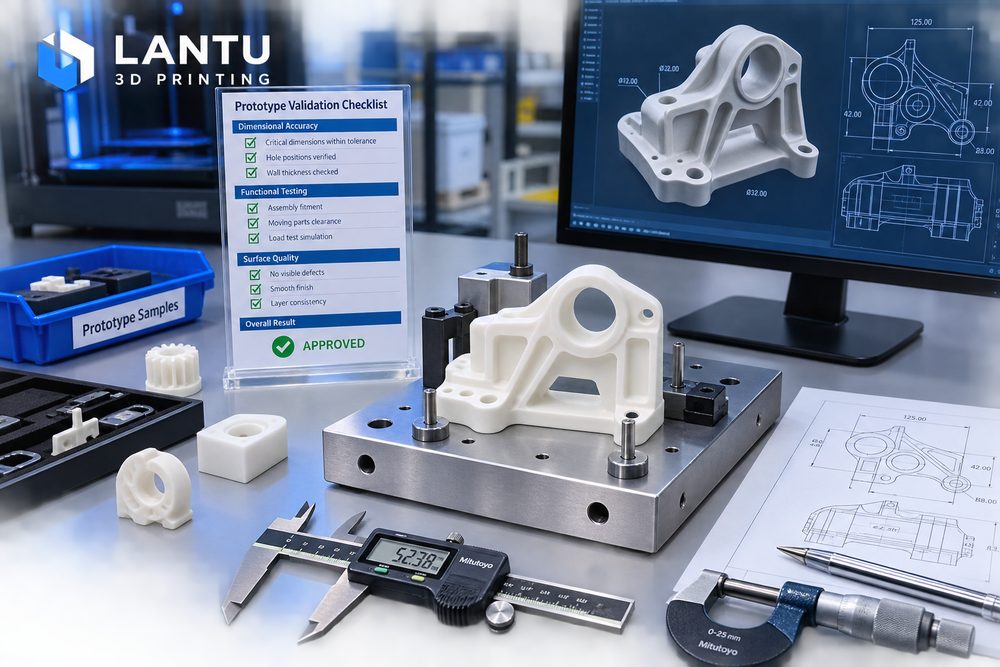
Introducción: validar una muestra no es «imprimir algo para ver»
Muchos equipos de I+D utilizan prototipos impresos en 3D porque permiten convertir con rapidez un modelo digital en un objeto físico que se puede tocar. Pero si el proceso de validación se queda solo en la confirmación visual, la muestra puede llevar a conclusiones engañosas: una forma correcta no garantiza un ensamblaje correcto; un ensamblaje correcto no garantiza fiabilidad funcional a largo plazo; y el éxito de una pieza no significa que la producción en pequeño lote será estable. El núcleo de la validación de muestras consiste en eliminar los riesgos de ingeniería más críticos con el menor número posible de iteraciones.
lantu3D considera la muestra como un nodo de verificación entre el plano de diseño y la entrega física. Cada muestra debe responder preguntas concretas, por ejemplo: «¿La pestaña soporta 20 ciclos de montaje y desmontaje?», «¿La distancia entre orificios cumple la tolerancia de ensamblaje?», «¿La textura superficial alcanza los requisitos de exhibición?». Solo cuando la pregunta es clara, el resultado de la validación aporta valor para la toma de decisiones.
1. Objetivo de validación: definir primero qué debe demostrar la muestra
Antes de fabricar la muestra, el objetivo de validación debe dividirse en categorías: apariencia, estructura, ensamblaje, función y fabricación. La apariencia se centra en proporciones, textura superficial, color y tacto; la estructura, en espesores de pared, nervaduras de refuerzo, esquinas agudas y deformaciones; el ensamblaje, en posiciones de agujeros, pestañas, roscas, insertos y holguras; la función, en carga, resistencia térmica, estanqueidad o movimiento; y la fabricación, en si el diseño es apto para un procesamiento posterior en pequeños lotes.
Por ejemplo, en la carcasa de un dispositivo electrónico, la primera ronda de muestras puede servir solo para verificar dimensiones de agarre y ubicación de conectores, usando resina SLA de alta precisión; si la segunda ronda debe comprobar el montaje y desmontaje repetido de pestañas, será necesario cambiar a una resina tenaz o a nylon SLS; y si la tercera ronda entra ya en preproducción, habrá que verificar el acabado superficial, el tiempo de ensamblaje y la protección del embalaje. Cada objetivo exige materiales y procesos distintos; no se puede usar una sola muestra para responder a todas las preguntas.
2. Selección del proceso: adaptar la capacidad de la muestra a la pregunta de validación
La tecnología SLA es adecuada para validar detalles finos de apariencia, piezas transparentes y superficies curvas complejas; el espesor de capa habitual es de 0,05 a 0,1 mm, pero su fragilidad y resistencia térmica pueden no representar la pieza final inyectada. El nylon SLS es apropiado para validar pestañas, bisagras, carcasas de pared delgada y estructuras funcionales; el PA12 más común ofrece buena tenacidad y resistencia al desgaste, aunque su superficie presenta una sensación granulada. El FDM es útil para validaciones estructurales de gran tamaño y bajo coste, pero deja líneas de capa visibles y anisotropía. El SLM metálico es idóneo para escenarios de alta resistencia o alta temperatura, aunque con mayor coste y plazos más largos.
La elección del proceso debe quedar escrita en el plan de validación y no explicarse después. Por ejemplo: «En esta ronda se utiliza SLS PA12 para validar la elasticidad de la pestaña; no se evalúa el color final de la apariencia». Este tipo de aclaración evita que el cliente interprete erróneamente la superficie granulada como un fallo de diseño y ayuda al equipo de ingeniería a centrarse en los indicadores clave.
3. Inspección visual y dimensional: sustituir la evaluación subjetiva por estándares cuantificables
Cuando la muestra llega, primero debe revisarse la integridad visual: falta de material, alabeo, grietas, marcas de soportes, líneas de capa, diferencias de color y contaminación. Después se realiza la medición de dimensiones clave. Se recomienda marcar en el plano del modelo entre 5 y 15 puntos de control, como longitud total, distancia entre agujeros, espesor de la superficie de ensamblaje, altura de la pestaña y posición de la ventana de conexión. Para muestras de apariencia general puede tomarse ±0,3 mm como referencia inicial, mientras que las piezas de montaje de precisión deben definirse con estándares más estrictos según la capacidad del proceso y los requisitos del cliente.
La medición dimensional no debe registrar solo «aprobado/no aprobado», sino también la dirección de la desviación. Si varios agujeros se desplazan en la misma dirección, la causa puede estar en el sistema de coordenadas del modelo, la orientación de impresión o la sujeción durante el posprocesado; si las zonas de pared delgada se contraen de forma generalizada, puede deberse al curado del material, al enfriamiento o al diseño del espesor de pared. La dirección de la desviación resulta más útil que un valor aislado para la corrección de la siguiente versión.
4. Pruebas de ensamblaje: del ajuste estático al uso repetido
La validación de ensamblaje incluye inserción y extracción, giro, pestañas, fijación con tornillos, instalación de insertos y compatibilidad con piezas estándar. En estructuras de pestaña, se recomienda realizar al menos 10 a 20 ciclos de montaje y desmontaje, observando blanqueamiento en la raíz, rotura o falta de recuperación elástica. En los pilares para tornillos, hay que confirmar el diámetro del agujero guía, el espesor de pared y el par de apriete; si se prevén insertos de latón por calor, también debe validarse la temperatura de inserción, la profundidad de prensado y la deformación circundante.
Entre los problemas frecuentes se encuentran: holgura insuficiente que provoca un montaje demasiado ajustado, puntos de soporte situados sobre la superficie de ensamblaje que generan interferencias, deformación de paredes delgadas al retirar soportes y reducción del diámetro de los agujeros por contracción de la resina. La solución no es simplemente «hacerlo un poco más grande», sino establecer reglas de holgura según el proceso; por ejemplo, en nylon SLS para ajustes móviles se puede reservar entre 0,3 y 0,5 mm, mientras que en piezas de apariencia SLA los agujeros pequeños pueden taladrarse después o compensarse adecuadamente en el modelo.
5. Pruebas funcionales: convertir el escenario de uso en acciones ejecutables
La validación funcional debe simular las condiciones reales de uso. Las piezas que soportan carga requieren pruebas de carga; las piezas móviles, pruebas de ciclo; las carcasas, evaluación del riesgo de caída o compresión; y las piezas resistentes a temperatura, verificación del entorno térmico. Las condiciones de prueba deben definirse con claridad: peso aplicado, duración, número de ciclos, rango de temperatura y criterio de aceptación. Un «parece resistente» sin condiciones concretas no sirve para tomar decisiones de ingeniería.
Por ejemplo, si una muestra de utillaje debe soportar una fuerza de sujeción de 5 kg y mantener la precisión de posicionamiento, se puede establecer un ensayo en tres pasos: carga estática de 5 kg durante 30 minutos, 100 ciclos repetidos de sujeción y verificación de que la desviación de los orificios clave no supere 0,2 mm antes y después de la prueba. Si la muestra falla, debe registrarse la posición de rotura, la dirección de la carga y el momento de fallo, para determinar si la causa es insuficiencia de material, espesor de pared insuficiente o concentración de tensiones estructurales.
6. Registro de iteraciones: que cada ronda de muestras deje una conclusión trazable
Una vez finalizada la validación, debe generarse un registro de iteración con número de versión, objetivo de validación, material y proceso, resultados de prueba, lista de incidencias, sugerencias de modificación y decisión siguiente. Cada problema debe vincularse a una ubicación del modelo y a una acción responsable; por ejemplo: «La ventana del conector de alimentación está desplazada 0,4 mm hacia la derecha; en el archivo de diseño V2, la ventana se moverá 0,4 mm hacia la izquierda y se añadirá un radio R0,5».
Cuando el proyecto entra en la fase previa a un pequeño lote, lo ideal es conservar una muestra confirmada como referencia y documentar las conclusiones clave de validación en las instrucciones de producción. Así, el equipo de fabricación no recibe solo el archivo del modelo, sino que también entiende qué dimensiones deben controlarse con prioridad, qué requisitos superficiales pueden aceptarse y qué operaciones de posprocesado no deben omitirse.
Conclusión
Un proceso eficaz de validación de muestras impresas en 3D debe comenzar por definir el objetivo de validación, seleccionar materiales y procesos adecuados, cuantificar la inspección visual y dimensional, ejecutar pruebas de ensamblaje y funcionales, y consolidar un registro de iteraciones. lantu3D conecta muestra, datos, proceso y entrega para ayudar a los clientes a reducir pruebas y errores innecesarios, de modo que cada ronda de prototipos acerque el proyecto a una solución física lista para producción.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.