
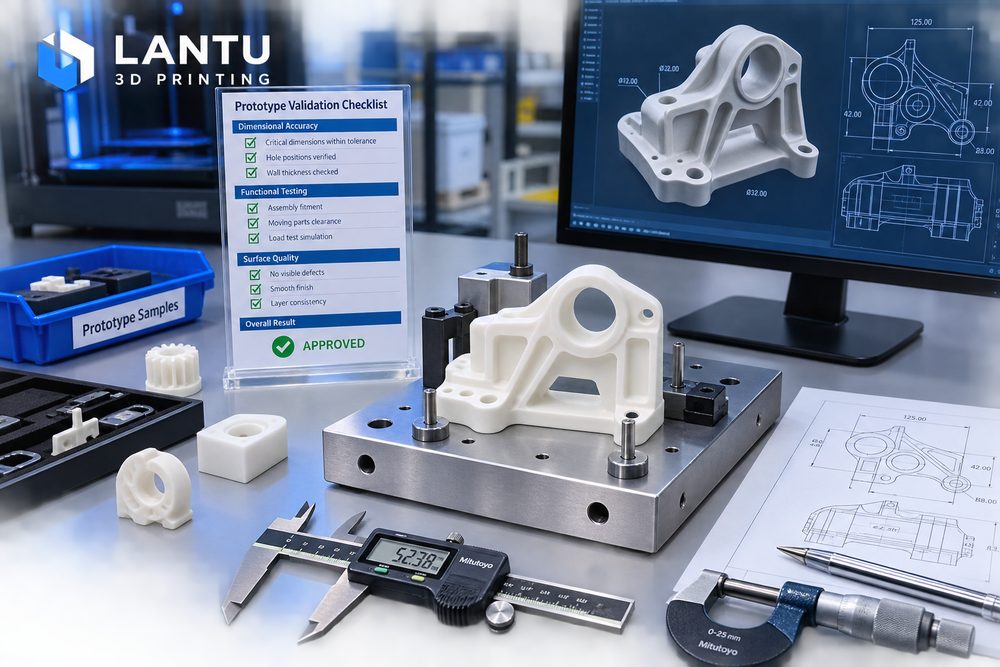
Pendahuluan: Validasi sampel bukan sekadar mencetak lalu melihat hasilnya
Banyak tim R&D menggunakan pencetakan 3D untuk membuat sampel karena teknologi ini mampu mengubah model digital menjadi objek fisik yang bisa disentuh dengan cepat. Namun, jika proses verifikasinya hanya berhenti pada pemeriksaan tampilan, sampel dapat memberikan kesimpulan yang menyesatkan: bentuk yang sesuai tidak berarti perakitan berhasil, perakitan yang berhasil tidak menjamin fungsi jangka panjang yang andal, dan satu unit yang berhasil tidak berarti produksi skala kecil akan stabil. Inti dari validasi sampel adalah menghilangkan risiko rekayasa paling penting dengan jumlah iterasi uji coba yang sesedikit mungkin.
Blueprin3D memandang sampel sebagai titik verifikasi antara rancangan dan penyerahan produk nyata. Setiap sampel seharusnya menjawab pertanyaan yang jelas, misalnya apakah kait mampu menahan 20 kali bongkar pasang, apakah jarak lubang sudah memenuhi toleransi perakitan, atau apakah tekstur permukaan sudah memenuhi standar presentasi. Hanya ketika pertanyaannya jelas, hasil verifikasi memiliki nilai pengambilan keputusan.
1. Tujuan verifikasi: definisikan terlebih dahulu apa yang harus dibuktikan oleh sampel
Sebelum sampel dibuat, tujuan verifikasi perlu dibagi menjadi kategori tampilan, struktur, perakitan, fungsi, dan manufaktur. Kategori tampilan berfokus pada proporsi bentuk, tekstur permukaan, warna, dan rasa sentuh; kategori struktur berfokus pada ketebalan dinding, rusuk penguat, sudut tajam, dan deformasi; kategori perakitan berfokus pada posisi lubang, kait, ulir, sisipan, dan celah; kategori fungsi berfokus pada beban, ketahanan suhu, penyegelan, atau pergerakan; sedangkan kategori manufaktur berfokus pada kesiapan untuk proses produksi skala kecil berikutnya.
Contohnya pada casing perangkat elektronik, sampel tahap pertama mungkin hanya perlu memverifikasi ukuran genggaman dan posisi antarmuka, sehingga resin SLA berpresisi tinggi sudah cukup. Jika tahap berikutnya bertujuan menguji ketahanan kait terhadap bongkar pasang berulang, material perlu diganti menjadi resin tangguh atau nilon SLS. Jika sudah masuk ke uji produksi skala kecil, maka yang perlu diverifikasi adalah proses finishing permukaan, kecepatan perakitan, dan perlindungan kemasan. Setiap tujuan membutuhkan material dan proses yang berbeda, sehingga satu sampel tidak bisa menjawab semua pertanyaan sekaligus.
2. Pemilihan proses: sesuaikan kemampuan sampel dengan pertanyaan verifikasi
SLA cocok untuk detail tampilan yang tinggi, komponen transparan, dan verifikasi permukaan kompleks. Ketebalan lapisan yang umum adalah 0,05-0,1 mm, tetapi sifat rapuh dan ketahanan suhunya mungkin tidak merepresentasikan bagian injeksi akhir. Nilon SLS cocok untuk pengujian kait, engsel, casing berdinding tipis, dan struktur fungsional. Material PA12 yang umum dipakai memiliki ketangguhan dan ketahanan aus yang baik, tetapi permukaannya cenderung terasa berbutir. FDM cocok untuk verifikasi struktur berukuran besar dengan biaya rendah, tetapi bekas lapisan dan anisotropinya cukup jelas. SLM logam cocok untuk skenario dengan kekuatan tinggi atau ketahanan suhu tinggi, tetapi biayanya dan waktu pengerjaannya lebih besar.
Pemilihan proses harus ditulis dalam rencana verifikasi, bukan dijelaskan setelah hasil keluar. Misalnya, menyatakan bahwa tahap ini menggunakan SLS PA12 untuk menguji elastisitas kait dan tidak menilai warna tampilan akhir akan mencegah klien salah mengira permukaan bertekstur serbuk sebagai kegagalan desain, sekaligus membantu tim rekayasa fokus pada indikator utama.
3. Pemeriksaan tampilan dan dimensi: ganti penilaian subjektif dengan standar yang terukur
Setelah sampel diterima, langkah pertama adalah memeriksa integritas tampilan, termasuk kekurangan material, pelengkungan, retak, bekas penyangga, garis lapisan, perbedaan warna, dan kontaminasi. Setelah itu lakukan pengukuran dimensi penting. Disarankan untuk menandai 5-15 titik dimensi kunci pada gambar model, seperti panjang total, jarak antarlubang, ketebalan bidang perakitan, tinggi kait, dan posisi jendela antarmuka. Untuk sampel tampilan biasa, toleransi awal ±0,3 mm dapat dijadikan acuan; sedangkan untuk komponen perakitan presisi, standar yang lebih ketat harus ditetapkan sesuai kemampuan proses dan kebutuhan pelanggan.
Pengukuran dimensi tidak boleh hanya mencatat lulus atau tidak lulus, tetapi juga harus mencatat arah penyimpangannya. Jika beberapa posisi lubang bergeser ke arah yang sama, penyebabnya bisa berasal dari koordinat model, orientasi pencetakan, atau penjepitan saat pasca-pemrosesan. Jika area dinding tipis menyusut secara merata, penyebabnya mungkin terkait dengan curing material, pendinginan, atau desain ketebalan dinding. Arah penyimpangan jauh lebih membantu untuk koreksi pada iterasi berikutnya daripada satu angka tunggal.
4. Uji perakitan: dari kecocokan statis ke penggunaan berulang
Verifikasi perakitan mencakup pemasangan lepas-pasang, rotasi, kait, penguncian sekrup, pemasangan sisipan, dan kecocokan dengan komponen standar. Untuk struktur kait, disarankan melakukan setidaknya 10-20 kali bongkar pasang berulang dan mengamati pemutihan pada akar kait, retak, atau kurangnya pemulihan elastis. Untuk tiang sekrup, diameter lubang awal, ketebalan dinding, dan torsi pengencangan harus dikonfirmasi. Jika akan menggunakan mur tembaga tanam panas, temperatur sisipan, kedalaman penekanan, dan deformasi di sekitarnya juga harus diverifikasi.
Masalah yang sering muncul meliputi: celah desain yang terlalu kecil sehingga perakitan menjadi terlalu rapat, titik penyangga berada di permukaan perakitan sehingga menimbulkan interferensi, dinding tipis berubah bentuk saat penyangga dilepas, atau diameter lubang menjadi terlalu kecil karena penyusutan resin. Solusinya bukan sekadar memperbesar ukuran secara acak, melainkan menetapkan aturan celah berdasarkan proses, misalnya celah awal 0,3-0,5 mm untuk pasangan gerak pada nilon SLS, atau lubang kecil pada komponen tampilan SLA yang dapat dibor ulang atau dikompensasi secara tepat dalam model.
5. Uji fungsi: ubah skenario penggunaan menjadi tindakan yang dapat dijalankan
Verifikasi fungsi harus mensimulasikan kondisi penggunaan nyata. Komponen penahan beban perlu diuji dengan pengujian pembebanan, bagian bergerak perlu diuji dengan siklus berulang, casing perlu dievaluasi dari risiko jatuh atau tertekan, dan komponen tahan suhu perlu diuji pada lingkungan temperatur tertentu. Kondisi pengujian harus jelas, seperti berat beban, durasi, jumlah siklus, rentang suhu, dan standar penilaian. Pernyataan umum seperti cukup kuat tanpa kondisi uji tidak dapat mendukung keputusan rekayasa.
Contohnya, sebuah sampel jig harus menahan gaya penjepitan 5 kg dan tetap menjaga akurasi posisi. Pengujiannya dapat dibagi menjadi tiga tahap: beban statis 5 kg selama 30 menit, pengulangan penjepitan 100 kali, serta pemeriksaan bahwa penyimpangan lubang kunci sebelum dan sesudah uji tidak melebihi 0,2 mm. Jika sampel gagal, lokasi patah, arah gaya, dan waktu kegagalan harus dicatat terlebih dahulu, lalu ditentukan apakah penyebabnya kekurangan material, ketebalan dinding yang tidak cukup, atau konsentrasi tegangan pada struktur.
6. Catatan iterasi: buat setiap putaran sampel memiliki kesimpulan yang dapat ditelusuri
Setelah validasi sampel selesai, catatan iterasi harus dibuat, mencakup nomor versi, tujuan verifikasi, material dan proses, hasil pengujian, daftar masalah, saran revisi, dan keputusan berikutnya. Setiap masalah perlu dihubungkan dengan lokasi model dan tindakan penanggung jawab, misalnya jendela port daya bergeser 0,4 mm ke kanan, sehingga pada file desain V2 jendela dipindahkan 0,4 mm ke kiri dan ditambahkan sudut radius R0,5.
Ketika proyek mendekati tahap produksi skala kecil, sebaiknya satu sampel yang telah disetujui disimpan sebagai acuan dan kesimpulan verifikasi utama dicantumkan dalam instruksi produksi. Dengan begitu, tim produksi tidak hanya menerima file model, tetapi juga memahami dimensi mana yang harus dikendalikan secara ketat, permukaan mana yang dapat diterima, dan proses pasca-pemrosesan mana yang tidak boleh dihilangkan.
Kesimpulan
Proses validasi sampel cetak 3D yang efektif harus dimulai dari tujuan verifikasi, disesuaikan dengan material dan proses, mengukur tampilan serta dimensi secara kuantitatif, menjalankan uji perakitan dan fungsi, lalu menyimpan hasilnya dalam catatan iterasi. Dengan menghubungkan sampel, data, proses, dan penyerahan, Blueprin3D membantu pelanggan mengurangi percobaan yang tidak efektif, sehingga setiap putaran sampel membawa proyek lebih dekat ke solusi fisik yang siap diproduksi massal.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.