
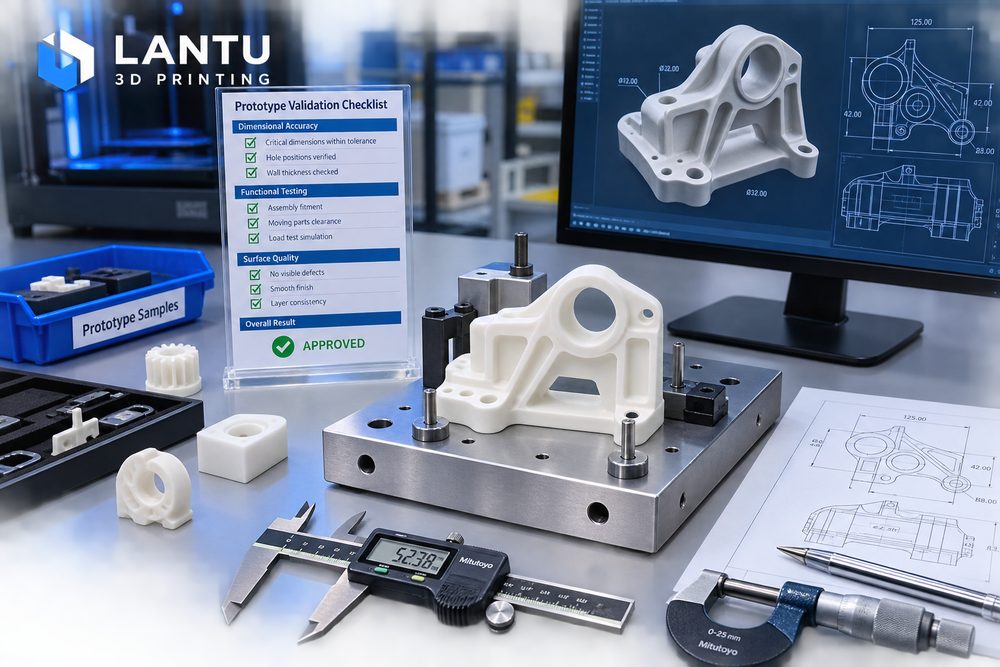
Introduction : valider un échantillon ne consiste pas à « imprimer pour voir »
De nombreuses équipes de R&D utilisent l’impression 3D pour prototyper, car elle permet de transformer rapidement un modèle numérique en un objet tangible. Mais si le processus de validation s’arrête à la seule confirmation visuelle, l’échantillon peut conduire à des conclusions trompeuses : un aspect conforme ne signifie pas un assemblage conforme, un assemblage correct ne garantit pas une fiabilité fonctionnelle durable, et le succès d’une pièce unique ne prouve pas la stabilité d’une petite série.
Chez BluePrint3D, l’échantillon est considéré comme un maillon de validation entre le plan de conception et la livraison de la pièce réelle. Chaque échantillon doit répondre à une question précise, par exemple : « le clip supporte-t-il 20 cycles de montage/démontage ? », « l’entraxe respecte-t-il la tolérance d’assemblage ? », « la texture de surface répond-elle aux exigences de présentation ? ». Ce n’est qu’avec des questions claires que le résultat de validation a une valeur décisionnelle.
1. Objectif de validation : définir d’abord ce que l’échantillon doit prouver
Avant la fabrication de l’échantillon, il convient de répartir les objectifs de validation en catégories : aspect, structure, assemblage, fonction et fabrication. L’aspect concerne la géométrie, la texture de surface, la couleur et le toucher ; la structure concerne l’épaisseur des parois, les nervures de renfort, les angles vifs et les déformations ; l’assemblage concerne les trous, les clips, les filetages, les inserts et les jeux ; la fonction concerne les efforts, la tenue en température, l’étanchéité ou le mouvement ; la fabrication concerne l’aptitude à une future production en petite série.
Par exemple, pour un boîtier d’équipement électronique, la première version de l’échantillon peut seulement valider les dimensions de prise en main et la position des interfaces, avec une résine SLA de haute précision ; si une deuxième version doit valider la résistance d’un clip à des démontages répétés, il faudra passer à une résine plus tenace ou à du nylon SLS ; et si une troisième version entre en présérie, il faudra valider le traitement de surface, le temps d’assemblage et la protection d’emballage. Des objectifs différents impliquent des matériaux et procédés différents : un seul échantillon ne peut pas répondre à toutes les questions.
2. Choix du procédé : adapter la capacité de l’échantillon à la question de validation
Le SLA convient à la vérification des détails fins, des pièces transparentes et des formes complexes. L’épaisseur de couche courante est de 0,05 à 0,1 mm, mais sa fragilité et sa tenue thermique peuvent ne pas refléter la pièce finale injectée. Le nylon SLS est adapté à la validation des clips, charnières, coques à parois minces et structures fonctionnelles ; le PA12 offre généralement une bonne ténacité et une bonne résistance à l’usure, mais la surface présente un aspect légèrement granuleux. Le FDM convient aux validations structurelles de grande taille à coût réduit, mais les strates et l’anisotropie sont marquées. Le métal SLM convient aux scénarios à forte résistance ou à haute température, mais le coût et le délai sont plus élevés.
Le choix du procédé doit figurer dans le plan de validation, et non être expliqué après coup. Par exemple : « Cette série utilise du PA12 SLS pour valider l’élasticité du clip, sans juger la couleur finale de l’aspect » ; une telle formulation évite que le client interprète à tort la surface poudreuse comme un échec de conception, et permet à l’équipe d’ingénierie de se concentrer sur les indicateurs essentiels.
3. Contrôle de l’aspect et des dimensions : remplacer l’appréciation subjective par des critères mesurables
À réception de l’échantillon, il faut d’abord vérifier l’intégrité visuelle : manques de matière, gauchissement, fissures, traces de supports, lignes de couche, écarts de couleur et contamination. Ensuite, il convient de mesurer les dimensions critiques. Il est recommandé de repérer sur le plan du modèle 5 à 15 points dimensionnels clés, par exemple la longueur totale, l’entraxe, l’épaisseur de la zone d’assemblage, la hauteur du clip et la position de la fenêtre d’interface. Pour un échantillon d’aspect standard, une tolérance initiale de ±0,3 mm peut servir de référence ; pour des pièces d’assemblage de précision, il faut définir des critères plus stricts en fonction de la capacité du procédé et des exigences client.
La mesure dimensionnelle ne doit pas se limiter à « conforme / non conforme » : il faut aussi enregistrer le sens de l’écart. Si plusieurs trous se décalent tous dans la même direction, la cause peut être le repère du modèle, l’orientation d’impression ou le bridage lors du post-traitement. Si les zones à paroi mince se rétractent de manière générale, cela peut être lié à la polymérisation du matériau, au refroidissement ou à la conception de l’épaisseur. Le sens de l’écart est souvent plus utile que la valeur isolée pour corriger la version suivante.
4. Tests d’assemblage : de l’ajustement statique à l’usage répété
La validation d’assemblage comprend l’emboîtement, la rotation, les clips, le serrage par vis, l’installation d’inserts et la compatibilité avec les pièces standard. Pour une structure à clip, il est conseillé d’effectuer au moins 10 à 20 cycles de démontage/remontage et d’observer le blanchiment à la base, la rupture ou une élasticité insuffisante. Pour un bossage de vis, il faut vérifier le diamètre du trou pilote, l’épaisseur de paroi et le couple de serrage ; si des inserts laiton à chaud sont prévus, il faut également contrôler la température d’insertion, la profondeur d’enfoncement et la déformation environnante.
Les problèmes courants incluent : un jeu insuffisant entraînant un assemblage trop serré, des points de support situés sur la surface d’assemblage provoquant des interférences, une déformation des parois minces lors du retrait des supports, ou encore un diamètre de trou réduit par le retrait de la résine. La solution ne consiste pas simplement à « agrandir un peu », mais à établir des règles de jeu adaptées au procédé : par exemple, pour un ajustement mobile en nylon SLS, prévoir un jeu de 0,3 à 0,5 mm ; pour une pièce d’aspect en SLA, les petits trous peuvent être repercés ou compensés dans le modèle.
5. Tests fonctionnels : transformer le scénario d’utilisation en actions exécutables
La validation fonctionnelle doit simuler les conditions réelles d’utilisation. Les pièces porteuses doivent être soumises à des essais de charge, les pièces mobiles à des essais cycliques, les boîtiers à une évaluation des risques de chute ou d’écrasement, et les pièces soumises à la température à une validation en environnement thermique. Les conditions d’essai doivent être explicites : charge appliquée, durée, nombre de cycles, plage de température et critère d’acceptation. Un simple « la résistance est bonne » ne suffit pas à appuyer une décision d’ingénierie.
Par exemple, si un gabarit doit supporter une force de serrage de 5 kg tout en conservant sa précision de positionnement, on peut définir un essai en trois étapes : charge statique de 5 kg pendant 30 minutes, 100 cycles de serrage répétés, puis contrôle que l’écart des trous critiques avant et après essai ne dépasse pas 0,2 mm. En cas d’échec, il faut consigner la position de rupture, la direction de l’effort et le moment de la défaillance, puis déterminer s’il s’agit d’un manque de matière, d’une épaisseur insuffisante ou d’une concentration de contraintes.
6. Traçabilité des itérations : faire en sorte que chaque échantillon produise une conclusion exploitable
Une fois la validation terminée, il faut rédiger un dossier d’itération : numéro de version, objectif de validation, matériau et procédé, résultats des essais, liste des problèmes, recommandations de modification et décision suivante. Chaque problème doit être relié à sa position sur le modèle et à l’action correspondante, par exemple : « la fenêtre du connecteur d’alimentation est décalée de 0,4 mm vers la droite ; dans le fichier de conception V2, la fenêtre sera déplacée de 0,4 mm vers la gauche et le rayon R0,5 sera ajouté ».
Lorsque le projet entre en pré-série, il est préférable de conserver un échantillon de référence validé et d’intégrer les conclusions clés dans les instructions de production. Ainsi, l’équipe de production ne reçoit pas seulement un fichier de modèle, mais comprend aussi quelles dimensions doivent être contrôlées en priorité, quelles exigences de surface sont acceptables et quelles opérations de post-traitement ne doivent pas être supprimées.
Conclusion
Un processus efficace de validation des échantillons imprimés en 3D doit commencer par définir les objectifs de validation, aligner le matériau et le procédé, quantifier les contrôles d’aspect et de dimension, réaliser les tests d’assemblage et de fonction, puis capitaliser les résultats dans un historique d’itération. En reliant échantillons, données, procédés et livraison, BluePrint3D aide ses clients à réduire les essais inutiles et à rapprocher chaque version d’une solution réellement industrialisable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.