
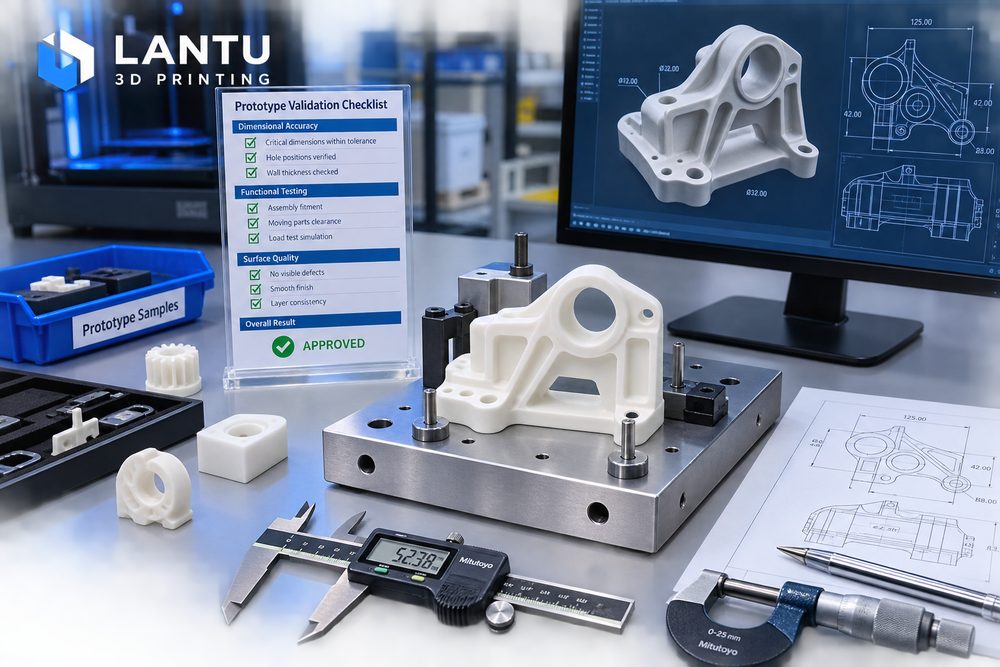
Einleitung: Musterprüfung ist nicht einfach „mal etwas drucken“
Viele Entwicklungsteams setzen 3D-Druck für Muster ein, weil sich digitale Modelle schnell in greifbare Bauteile verwandeln lassen. Wenn der Prüfprozess jedoch nur bei der optischen Freigabe endet, führt das leicht zu falschen Schlüssen: Eine korrekte Form bedeutet noch keine passende Montage, eine passende Montage noch keine dauerhafte Funktionssicherheit, und ein erfolgreiches Einzelteil steht nicht automatisch für stabile Kleinserienfähigkeit. Der Kern der Mustervalidierung besteht darin, mit möglichst wenigen Prototypenläufen die wichtigsten technischen Risiken auszuschließen.
Blueprint3D betrachtet Muster als Validierungspunkt zwischen Konstruktionsentwurf und physischer Lieferung. Jedes Muster sollte eine klare Frage beantworten, zum Beispiel: „Hält die Rastverbindung 20 Montagezyklen aus?“, „Entsprechen die Lochabstände den Montagetoleranzen?“ oder „Erreicht die Oberflächenstruktur die Anforderungen für eine Präsentationsanwendung?“ Nur wenn die Fragestellung präzise ist, hat das Ergebnis einen echten Entscheidungswert.
1. Validierungsziel: Zuerst definieren, was das Muster belegen soll
Vor der Fertigung sollten die Validierungsziele in die Kategorien Optik, Struktur, Montage, Funktion und Fertigung eingeteilt werden. Optische Kriterien betreffen Formproportionen, Oberflächenstruktur, Farbe und Haptik; strukturelle Kriterien betreffen Wandstärke, Verstärkungsrippen, scharfe Kanten und Verzug; Montagekriterien betreffen Bohrungen, Rastungen, Gewinde, Einsätze und Spiel; Funktionskriterien betreffen Belastung, Temperaturbeständigkeit, Dichtigkeit oder Bewegungsabläufe; Fertigungskriterien betreffen die Eignung für eine spätere Kleinserienfertigung.
Bei einem Elektronikgehäuse kann die erste Musterrunde beispielsweise nur Gehäusegröße und Anschlusspositionen überprüfen; dafür genügt ein hochauflösendes SLA-Harz. Soll in der zweiten Runde die wiederholte Rastmontage getestet werden, ist ein zähes Harz oder SLS-Nylon geeigneter. Wenn das Projekt in eine Kleinserien-Vorserie übergeht, müssen Oberflächenfinish, Montagetakt und Verpackungsschutz geprüft werden. Unterschiedliche Ziele erfordern unterschiedliche Materialien und Verfahren; ein einziges Muster kann nicht alle Fragen beantworten.
2. Verfahrenswahl: Die Leistungsfähigkeit des Musters muss zur Prüfaufgabe passen
SLA eignet sich für hochdetaillierte Optik, transparente Teile und komplexe Freiformflächen. Typische Schichtdicken liegen bei 0,05 bis 0,1 mm, allerdings bilden Sprödigkeit und Temperaturbeständigkeit nicht unbedingt das spätere Spritzgussteil ab. SLS-Nylon ist geeignet für Rastverbindungen, Scharniere, dünnwandige Gehäuse und funktionale Strukturteile. Das häufig verwendete PA12 bietet eine gute Zähigkeit und Abriebfestigkeit, weist aber eine leicht körnige Oberfläche auf. FDM eignet sich für großformatige und kostengünstige Strukturprüfungen, zeigt jedoch deutliche Schichtlinien und anisotrope Eigenschaften. Metall-SLM ist für hochfeste oder temperaturbelastete Anwendungen geeignet, verursacht aber höhere Kosten und längere Durchlaufzeiten.
Die Wahl des Verfahrens sollte im Validierungsplan festgehalten werden, nicht erst nachträglich erklärt werden. Eine Formulierung wie „In dieser Runde wird SLS-PA12 verwendet, um die Elastizität der Rastung zu prüfen; die endgültige Oberflächenfarbe wird nicht bewertet“ verhindert, dass die körnige Oberfläche fälschlich als Konstruktionsfehler interpretiert wird, und lenkt das Team auf die entscheidenden Kennzahlen.
3. Sicht- und Maßprüfung: Subjektive Einschätzungen durch messbare Kriterien ersetzen
Nach dem Eintreffen des Musters wird zunächst die optische Unversehrtheit geprüft, einschließlich Materialmangel, Verzug, Risse, Stützspuren, Schichtlinien, Farbabweichungen und Verschmutzungen. Anschließend erfolgt die Messung kritischer Abmessungen. Es empfiehlt sich, auf der Zeichnung 5 bis 15 entscheidende Messpunkte zu markieren, etwa Gesamtlänge, Lochabstände, Wandstärke im Montagebereich, Rastgeometrie und Position von Schnittstellenöffnungen. Für normale Sichtmuster kann ±0,3 mm als erster Referenzwert dienen; bei präzisen Montagebauteilen sind jedoch je nach Prozessfähigkeit und Kundenanforderung strengere Grenzwerte festzulegen.
Eine Maßprüfung sollte nicht nur „bestanden/nicht bestanden“ dokumentieren, sondern auch die Richtung der Abweichung. Wenn mehrere Bohrungen alle in dieselbe Richtung versetzt sind, kann dies an der Modellkoordinate, der Bauteilorientierung im Druck oder an Spannungen durch die Nachbearbeitung liegen. Wenn sich dünnwandige Bereiche generell zusammenziehen, kann dies mit der Aushärtung, der Abkühlung oder der Wandstärkenauslegung zusammenhängen. Die Abweichungsrichtung ist für die nächste Korrekturrunde oft hilfreicher als ein einzelner Zahlenwert.
4. Montageprüfung: Von der statischen Passung zur Wiederholnutzung
Zur Montagevalidierung gehören Einstecken, Drehen, Rasten, Verschrauben, das Einsetzen von Gewindeeinsätzen und die Passung zu Normteilen. Bei Rastverbindungen sollten mindestens 10 bis 20 Demontage- und Montagezyklen durchgeführt werden, um Weißbruch, Bruch oder unzureichende Rückfederung zu erkennen. Bei Schraubdomen sind Kernlochdurchmesser, Wandstärke und Anzugsmoment zu überprüfen; wenn Heißpress-Metallgewindeeinsätze vorgesehen sind, müssen auch Einpresstemperatur, Einpresstiefe und die Verformung im Umfeld validiert werden.
Typische Probleme sind zu geringe Spalte, die zu straffer Montage führen, Stützstrukturen auf Montageflächen, die Kollisionen verursachen, Verzug dünner Wände nach dem Entfernen der Stützen sowie zu kleine Bohrungen durch Harzschrumpfung. Die Lösung besteht nicht einfach darin, „etwas größer zu machen“, sondern pro Verfahren klare Spaltregeln festzulegen. Für bewegliche Passungen mit SLS-Nylon werden beispielsweise 0,3 bis 0,5 mm Spiel angesetzt; kleine Bohrungen bei SLA-Sichtteilen können nachgebohrt oder bereits im Modell entsprechend kompensiert werden.
5. Funktionstest: Nutzungsszenarien in ausführbare Prüfhandlungen übersetzen
Die Funktionsvalidierung sollte die reale Anwendung möglichst gut nachbilden. Lasttragende Teile werden belastet, bewegte Teile werden zyklisch geprüft, Gehäuseteile werden auf Fall- oder Quetschrisiken untersucht, und temperaturkritische Teile werden in Umgebungsbedingungen getestet. Die Prüfbedingungen müssen eindeutig definiert sein, etwa Lastgewicht, Dauer, Anzahl der Zyklen, Temperaturbereich und Akzeptanzkriterien. Ein allgemeines „hält ganz gut“ ohne Prüfparameter reicht für technische Entscheidungen nicht aus.
Ein Beispiel: Ein Spannvorrichtungsmuster muss eine Klemmkraft von 5 kg tragen und die Positioniergenauigkeit beibehalten. Dafür können drei Prüfschritte festgelegt werden: statische Last von 5 kg über 30 Minuten, 100 wiederholte Klemmzyklen und eine maximale Abweichung kritischer Bohrungen von 0,2 mm vor und nach dem Test. Wenn das Muster versagt, sollten Bruchstelle, Belastungsrichtung und Versagenszeit dokumentiert werden, um zu beurteilen, ob Material, Wandstärke oder Spannungsüberhöhung die Ursache ist.
6. Iterationsdokumentation: Jede Musterstufe mit nachvollziehbarem Ergebnis sichern
Nach Abschluss der Musterprüfung sollte eine Iterationsdokumentation erstellt werden: Versionsnummer, Validierungsziel, Material- und Verfahrenswahl, Prüfergebnisse, Problemliste, Änderungsvorschläge und nächste Entscheidung. Jede Abweichung muss einer Modellposition und einer konkreten Maßnahme zugeordnet werden, zum Beispiel: „Die Öffnung für den Stromanschluss ist um 0,4 mm nach rechts verschoben; in der Konstruktionsdatei V2 wird die Öffnung um 0,4 mm nach links versetzt und mit einem Radius von R0,5 versehen.“
Wenn das Projekt in die Phase vor der Kleinserie eintritt, ist es sinnvoll, ein freigegebenes Referenzmuster aufzubewahren und die wesentlichen Prüfergebnisse in einer Fertigungsanweisung festzuhalten. So erhält die Produktion nicht nur die CAD-Datei, sondern auch das Verständnis dafür, welche Maße besonders streng zu kontrollieren sind, welche Oberflächenanforderungen akzeptabel sind und welche Nachbearbeitungsschritte nicht entfallen dürfen.
Fazit
Ein wirksamer Validierungsprozess für 3D-gedruckte Muster beginnt mit klaren Prüfzielen, stimmt Material und Verfahren darauf ab, quantifiziert Sicht- und Maßprüfung, führt Montage- und Funktionstests durch und dokumentiert die Iterationen systematisch. Blueprint3D verbindet Muster, Daten, Prozesse und Lieferung, um unnötige Fehlversuche zu reduzieren und jede Musterrunde näher an eine serienreife physische Lösung zu bringen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.