
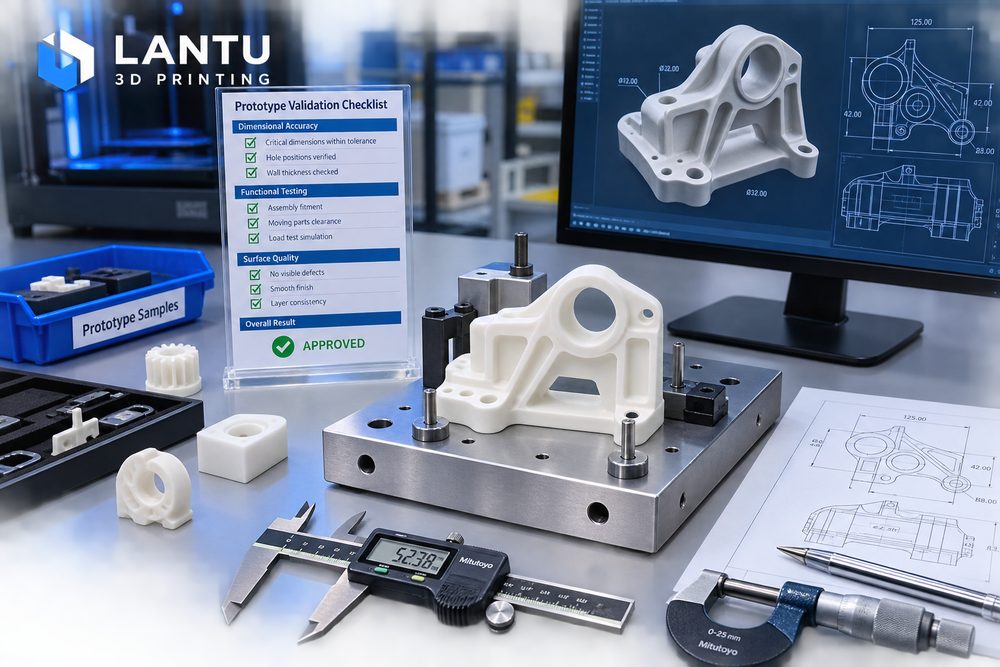
Introduzione: la validazione del campione non è “stampare e vedere”
Molti team di sviluppo usano la stampa 3D per realizzare prototipi rapidi, perché consente di trasformare in poco tempo un modello digitale in un oggetto fisico da toccare. Tuttavia, se il processo di validazione si limita alla sola conferma dell’aspetto, il campione può portare a conclusioni fuorvianti: una forma corretta non significa assemblaggio corretto, un assemblaggio corretto non significa affidabilità funzionale a lungo termine, e il successo di un singolo pezzo non implica stabilità nella produzione in piccoli lotti. Il cuore della validazione del campione è eliminare i rischi ingegneristici più critici con il minor numero possibile di cicli di prova.
lantu3D considera il campione come un nodo di verifica tra il progetto e la consegna del prodotto fisico. Ogni campione dovrebbe rispondere a domande precise, come “la clip resiste a 20 cicli di montaggio e smontaggio?”, “la distanza tra i fori rientra nelle tolleranze di assemblaggio?”, “la texture superficiale soddisfa i requisiti di presentazione?”. Solo con domande chiare il risultato della validazione ha valore decisionale.
1. Obiettivi di validazione: definire prima ciò che il campione deve dimostrare
Prima di produrre il campione, gli obiettivi di validazione dovrebbero essere suddivisi in categorie estetiche, strutturali, di assemblaggio, funzionali e produttive. Le verifiche estetiche riguardano proporzioni, texture superficiale, colore e sensazione al tatto; quelle strutturali si concentrano su spessore delle pareti, nervature, spigoli vivi e deformazioni; quelle di assemblaggio su posizionamento dei fori, clip, filettature, inserti e giochi; quelle funzionali su carico, resistenza termica, tenuta o movimento; quelle produttive sulla compatibilità con una successiva lavorazione in piccoli lotti.
Per esempio, per un guscio di un dispositivo elettronico, il primo campione potrebbe verificare solo dimensioni di presa e posizione delle interfacce, usando una resina SLA ad alta precisione. Se il secondo campione deve verificare la ripetibilità delle clip, sarà opportuno passare a una resina tenace o a nylon SLS. Se il terzo campione deve entrare in una pre-produzione di piccoli lotti, dovranno essere verificati trattamenti superficiali, tempi di assemblaggio e protezione nell’imballaggio. Obiettivi diversi richiedono materiali e processi diversi: non si può usare lo stesso campione per rispondere a tutte le domande.
2. Scelta del processo: far coincidere le capacità del campione con il problema da verificare
SLA è adatta per verifiche estetiche ad alto dettaglio, parti trasparenti e superfici complesse; lo spessore tipico dello strato è di 0,05-0,1 mm, ma fragilità e resistenza termica potrebbero non rappresentare il pezzo finale stampato a iniezione. Il nylon SLS è adatto a verifiche di clip, cerniere, gusci a parete sottile e strutture funzionali; il PA12 è spesso usato per la sua buona tenacità e resistenza all’usura, anche se la superficie presenta una certa granulometria. FDM è indicato per verifiche strutturali di grandi dimensioni a basso costo, ma mostra chiaramente le linee di stratificazione e l’anisotropia. SLM metallico è adatto a scenari ad alta resistenza o ad alta temperatura, ma con costi e tempi maggiori.
La scelta del processo deve essere inclusa nel piano di validazione, non spiegata a posteriori. Ad esempio: “In questa fase utilizziamo SLS PA12 per verificare l’elasticità della clip, senza valutare il colore finale della superficie”; una nota del genere evita che la superficie polverosa venga interpretata come un errore di progetto e aiuta il team tecnico a concentrarsi sugli indicatori chiave.
3. Controllo estetico e dimensionale: sostituire il giudizio soggettivo con criteri misurabili
All’arrivo del campione, il primo passo è verificare l’integrità estetica: mancanza di materiale, deformazioni, crepe, segni dei supporti, linee di strato, differenze di colore e contaminazioni. Successivamente si eseguono le misurazioni delle dimensioni critiche. Si consiglia di indicare sul disegno del modello da 5 a 15 punti dimensionali chiave, come lunghezza totale, interasse dei fori, spessore della superficie di assemblaggio, altezza della clip e posizione dell’apertura dell’interfaccia. Per i campioni estetici standard si può usare ±0,3 mm come riferimento iniziale, mentre per i componenti di assemblaggio di precisione occorre definire limiti più severi in base alla capacità del processo e alle richieste del cliente.
La misurazione dimensionale non dovrebbe limitarsi a registrare “conforme/non conforme”, ma anche la direzione della deviazione. Se più fori risultano spostati nella stessa direzione, la causa potrebbe essere il sistema di coordinate del modello, la disposizione in stampa o il serraggio nel post-processing; se invece le aree a parete sottile risultano sistematicamente ritirate, la causa potrebbe essere legata a polimerizzazione, raffreddamento o progettazione degli spessori. La direzione della deviazione è spesso più utile del singolo valore per correggere il ciclo successivo.
4. Test di assemblaggio: dall’accoppiamento statico all’uso ripetuto
La verifica di assemblaggio include inserimento ed estrazione, rotazione, clip, serraggio viti, installazione di inserti e compatibilità con componenti standard. Per le strutture a clip, si raccomandano almeno 10-20 cicli di montaggio e smontaggio, osservando eventuale sbiancamento alla base, rottura o insufficiente ritorno elastico. Per i bossoli filettati, occorre verificare diametro del foro pilota, spessore della parete e coppia di serraggio; se è previsto l’uso di inserti in rame a caldo, bisogna testare anche temperatura di inserimento, profondità di press-fit e deformazione dell’area circostante.
Tra i problemi più comuni ci sono: gioco insufficiente che rende l’assemblaggio troppo rigido, punti di supporto posizionati sulle superfici di accoppiamento e quindi interferenti, deformazioni delle pareti sottili durante la rimozione dei supporti, e diametri dei fori ridotti dal ritiro della resina. La soluzione non è semplicemente “ingrandire un po’”, ma definire regole di gioco in base al processo: per il nylon SLS, per esempio, è opportuno lasciare 0,3-0,5 mm per accoppiamenti mobili; per i piccoli fori di pezzi estetici SLA, si può prevedere una successiva foratura o una compensazione nel modello.
5. Test funzionali: trasformare lo scenario d’uso in azioni eseguibili
La validazione funzionale dovrebbe simulare le reali condizioni di utilizzo. I componenti portanti vanno sottoposti a test di carico, le parti mobili a test ciclici, i gusci a valutazioni di rischio di caduta o compressione, mentre i componenti resistenti al calore devono essere verificati in ambiente termico. Le condizioni di prova devono essere chiaramente definite, ad esempio peso applicato, durata, numero di cicli, intervallo di temperatura e criteri di accettazione. Un semplice “la resistenza sembra buona” non è sufficiente a supportare una decisione ingegneristica.
Ad esempio, se un campione di attrezzatura deve sopportare una forza di serraggio di 5 kg mantenendo la precisione di posizionamento, si può impostare una prova in tre fasi: carico statico di 5 kg per 30 minuti, 100 cicli di serraggio ripetuti, e verifica che lo scostamento dei fori chiave prima e dopo il test non superi 0,2 mm. Se il campione fallisce, è necessario registrare posizione della rottura, direzione del carico e tempo di cedimento, per capire se il problema deriva da materiale insufficiente, parete troppo sottile o concentrazione delle tensioni strutturali.
6. Registrazione delle iterazioni: fare in modo che ogni campione abbia un esito tracciabile
Dopo la validazione del campione, è opportuno produrre una registrazione iterativa con: numero di versione, obiettivi di validazione, materiale e processo, risultati dei test, elenco dei problemi, raccomandazioni di modifica e decisione successiva. Ogni problema deve essere collegato a una posizione del modello e a un’azione di responsabilità, per esempio: “L’apertura del connettore di alimentazione è spostata a destra di 0,4 mm; nel file di progetto V2 l’apertura verrà spostata a sinistra di 0,4 mm e verrà aggiunto un raccordo R0,5”.
Quando il progetto entra nella fase di pre-produzione in piccoli lotti, è consigliabile conservare un campione approvato come riferimento e riportare le conclusioni chiave di validazione nelle istruzioni di produzione. In questo modo il team produttivo non riceve solo il file del modello, ma comprende anche quali dimensioni devono essere controllate con priorità, quali requisiti superficiali sono accettabili e quali operazioni di post-processing non possono essere omesse.
Conclusione
Un processo efficace di validazione dei campioni stampati in 3D dovrebbe partire dagli obiettivi di verifica, abbinare correttamente materiali e processi, quantificare il controllo estetico e dimensionale, eseguire test di assemblaggio e funzionali e infine consolidare i risultati in una registrazione iterativa. lantu3D, collegando campione, dati, processo e consegna, aiuta i clienti a ridurre i tentativi inutili e a far sì che ogni ciclo di prova avvicini il progetto a una soluzione fisica realmente producibile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.