
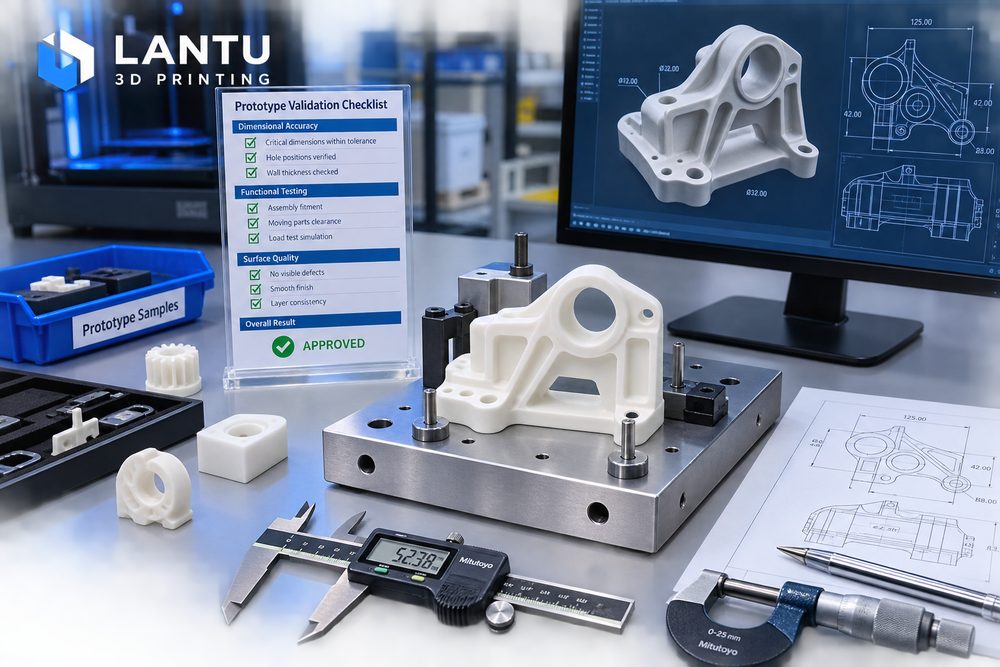
مقدمة: التحقق من النموذج ليس مجرد «اطبع واحدًا وانظر»
تستخدم فرق البحث والتطوير الطباعة ثلاثية الأبعاد في النمذجة السريعة لأنها تتيح تحويل النموذج الرقمي إلى جسم مادي ملموس بسرعة. لكن إذا توقف التحقق عند فحص المظهر فقط، فقد يقود ذلك إلى استنتاجات مضللة: فمطابقة الشكل الخارجي لا تعني نجاح التجميع، ونجاح التجميع لا يعني موثوقية الوظيفة على المدى الطويل، ونجاح قطعة واحدة لا يعني ثبات الإنتاج في دفعة صغيرة. جوهر التحقق من النموذج هو استبعاد أهم المخاطر الهندسية بأقل عدد ممكن من جولات التجربة.
تتعامل بلوبرينت ثري دي مع النموذج بوصفه نقطة تحقق بين المخطط التصميمي وتسليم المنتج الفعلي. ينبغي أن يجيب كل نموذج عن أسئلة واضحة، مثل: «هل يتحمل المشبك 20 مرة من الفك والتركيب؟»، «هل تتوافق المسافات بين الثقوب مع سماحات التجميع؟»، «هل وصلت ملمسية السطح إلى مستوى العرض المطلوب؟». فقط عندما تكون الأسئلة واضحة تصبح نتائج التحقق ذات قيمة في اتخاذ القرار.
أولًا: هدف التحقق — حدّد مسبقًا ما الذي يجب أن يثبته النموذج
قبل تصنيع النموذج، ينبغي تقسيم أهداف التحقق إلى فئات: المظهر، والبنية، والتجميع، والوظيفة، وقابلية التصنيع. ففئة المظهر تركز على النسب والشكل وملمس السطح واللون والإحساس باليد؛ أما فئة البنية فتهتم بسماكة الجدار وأضلاع التدعيم والزوايا الحادة والتشوه؛ بينما تركز فئة التجميع على مواضع الثقوب والمشابك والسنون والإدخالات والفراغات؛ وتختبر الفئة الوظيفية التحمل أو مقاومة الحرارة أو الإحكام أو الحركة؛ أما فئة التصنيع فتعالج مدى ملاءمة النموذج للمعالجة اللاحقة والإنتاج بكميات صغيرة.
على سبيل المثال، في غلاف جهاز إلكتروني قد تقتصر الجولة الأولى من النموذج على التحقق من أبعاد المسك ومواقع الواجهات، ويمكن حينها استخدام راتنج SLA عالي الدقة. وإذا كانت الجولة الثانية تهدف إلى اختبار قدرة المشابك على الفك والتركيب المتكرر، فقد يلزم التحول إلى راتنج متين أو نايلون SLS. أما عند الانتقال إلى الإنتاج التجريبي بكميات صغيرة، فيجب التحقق من التشطيب السطحي وزمن التجميع وحماية التغليف. تختلف المواد والعمليات باختلاف الهدف، ولا يمكن لنموذج واحد أن يجيب عن كل شيء.
ثانيًا: اختيار العملية — اجعل قدرات النموذج متناسبة مع سؤال التحقق
تعد تقنية SLA مناسبة للتحقق من التفاصيل الدقيقة والأجزاء الشفافة والأسطح المنحنية المعقدة، وغالبًا ما يكون سمك الطبقة بين 0.05 و0.1 مم، لكن هشاشتها ومقاومتها للحرارة قد لا تمثل القطعة النهائية المحقونة. أما نايلون SLS فيلائم المشابك والمفصلات والهياكل ذات الجدران الرقيقة والتحقق من البنى الوظيفية؛ وتتميز مادة PA12 الشائعة بمرونة جيدة ومقاومة جيدة للتآكل، لكن سطحها يحمل ملمسًا حبيبيًا بسبب المسحوق. وتناسب FDM التحقق البنيوي كبير الحجم ومنخفض التكلفة، إلا أن آثار الطبقات والتباين الاتجاهي فيها واضحان. أما SLM المعدني فيناسب حالات التحمل العالي أو مقاومة الحرارة، لكن تكلفته ودورته الزمنية أعلى.
ينبغي أن يُدرج اختيار العملية في خطة التحقق، لا أن يُشرح لاحقًا. على سبيل المثال: «في هذه الجولة نستخدم SLS PA12 للتحقق من مرونة المشبك، ولا نقيم اللون النهائي للمظهر»؛ فمثل هذا التوضيح يمنع العميل من اعتبار السطح المسحوقي فشلًا تصميميًا، ويساعد الفريق الهندسي على التركيز على المؤشرات الأساسية.
ثالثًا: فحص المظهر والأبعاد — استبدل الحكم الذاتي بمعايير قابلة للقياس
عند وصول النموذج، ابدأ بفحص سلامة المظهر، بما في ذلك نقص المادة أو الالتواء أو الشقوق أو آثار الدعامات أو خطوط الطبقات أو اختلاف اللون أو التلوث. ثم انتقل إلى قياس الأبعاد الحرجة. يُنصح بتمييز 5 إلى 15 نقطة أبعاد رئيسية على الرسم، مثل الطول الكلي، والمسافة بين الثقوب، وسماكة سطح التجميع، وارتفاع المشبك، وموقع فتحة الواجهة. ويمكن اعتماد ±0.3 مم كمرجع أولي للنماذج العادية، بينما تتطلب قطع التجميع الدقيقة معايير أشد تبعًا لقدرة العملية ومتطلبات العميل.
لا ينبغي الاكتفاء بتسجيل «مطابق/غير مطابق» في القياس، بل يجب أيضًا تسجيل اتجاه الانحراف. فإذا كانت عدة ثقوب تنزاح في الاتجاه نفسه، فقد يكون السبب إحداثيات النموذج أو وضعية الطباعة أو التثبيت أثناء المعالجة اللاحقة. وإذا حدث انكماش عام في المناطق رقيقة الجدار، فقد يرتبط ذلك بتصلب المادة أو التبريد أو تصميم السماكة. إن اتجاه الانحراف أكثر فائدة من الرقم المنفرد عند إجراء التصحيح في الجولة التالية.
رابعًا: اختبار التجميع — من التوافق الساكن إلى الاستخدام المتكرر
يشمل تحقق التجميع عمليات الإدخال والإخراج والدوران والمشابك والتثبيت بالبراغي وتركيب الإدخالات والتطابق مع القطع القياسية. بالنسبة لهياكل المشابك، يُنصح بإجراء 10 إلى 20 مرة من الفك والتركيب المتكرر على الأقل، مع مراقبة التبييض عند الجذر أو الكسر أو ضعف الارتداد. أما أعمدة البراغي، فيجب التأكد من قطر الثقب الأساسي وسماكة الجدار وعزم التثبيت. وإذا كان من المخطط استخدام الصواميل النحاسية المدمجة بالحرارة، فيلزم أيضًا التحقق من درجة حرارة الإدخال وعمق الضغط والتشوه المحيط.
من المشكلات الشائعة: ضيق الخلوص التصميمي بما يسبب تجميعًا شديد الإحكام، أو وجود نقاط الدعم على سطح التجميع بما يسبب التداخل، أو تشوه الجدران الرقيقة عند إزالة الدعامات، أو صغر القطر بسبب انكماش الراتنج. والحل ليس مجرد «تكبيره قليلًا»، بل وضع قواعد خلوص وفق العملية؛ فمثلًا تُترك مساحة 0.3 إلى 0.5 مم في التوافق الحركي لنايلون SLS، بينما يمكن إعادة حفر الثقوب الصغيرة في قطع SLA المظهرية أو تعويضها داخل النموذج بشكل مناسب.
خامسًا: الاختبار الوظيفي — تحويل سيناريو الاستخدام إلى أفعال قابلة للتنفيذ
ينبغي أن يحاكي التحقق الوظيفي ظروف الاستخدام الواقعية. فالقطع الحاملة يجب أن تخضع لاختبار التحميل، والقطع المتحركة لاختبار الدورات، والأغلفة لتقييم مخاطر السقوط أو الضغط، والقطع المقاومة للحرارة لاختبار درجة حرارة البيئة. يجب تحديد شروط الاختبار بدقة، مثل وزن التحميل، ومدة الاستمرار، وعدد الدورات، ونطاق الحرارة، ومعيار الحكم. أما الحكم العام من نوع «المتانة جيدة» فلا يكفي لدعم القرار الهندسي.
على سبيل المثال، إذا كان نموذج أداة تثبيت يجب أن يتحمل قوة تثبيت مقدارها 5 كغ مع الحفاظ على دقة التموضع، يمكن إعداد اختبار من ثلاث مراحل: تحميل ثابت 5 كغ لمدة 30 دقيقة، ثم التثبيت المتكرر 100 مرة، ثم التأكد من أن انحراف الثقوب الحرجة قبل الاختبار وبعده لا يتجاوز 0.2 مم. وإذا فشل النموذج، فيجب تسجيل موضع الكسر واتجاه القوة وزمن الفشل، ثم تحديد ما إذا كان السبب نقصًا في المادة أو في سماكة الجدار أو في تركيز الإجهاد البنيوي.
سادسًا: سجل التكرار — اجعل لكل جولة من النموذج نتيجة قابلة للتتبع
بعد اكتمال التحقق من النموذج، ينبغي إعداد سجل تكراري يتضمن: رقم الإصدار، وهدف التحقق، والمواد والعملية، ونتائج الاختبار، وقائمة المشكلات، واقتراحات التعديل، وقرار المرحلة التالية. يجب ربط كل مشكلة بموقعها في النموذج وبالإجراء المسؤول، مثل: «انحرف نافذ منفذ الطاقة إلى اليمين بمقدار 0.4 مم؛ في ملف التصميم V2 سيتم تحريك النافذة 0.4 مم إلى اليسار مع إضافة نصف قطر 0.5R».
عند اقتراب المشروع من مرحلة ما قبل الإنتاج بكميات صغيرة، من الأفضل الاحتفاظ بقطعة واحدة معتمدة كنموذج مرجعي، وكتابة الاستنتاجات الرئيسية للتحقق ضمن تعليمات الإنتاج. بهذه الطريقة، لن يحصل فريق التصنيع على ملفات النموذج فقط، بل سيفهم أيضًا الأبعاد التي يجب ضبطها بدقة، والأسطح التي يمكن قبولها، وخطوات المعالجة اللاحقة التي لا ينبغي حذفها.
الخلاصة
ينبغي أن تبدأ عملية التحقق الفعالة من نماذج الطباعة ثلاثية الأبعاد بتحديد الهدف، ثم مطابقة المواد والعمليات، وقياس المظهر والأبعاد بطريقة كمية، وتنفيذ اختبارات التجميع والوظيفة، ثم توثيق التكرارات. ومن خلال ربط النموذج والبيانات والعملية والتسليم، تساعد بلوبرينت ثري دي العملاء على تقليل التجارب غير المجدية، وجعل كل جولة من النموذج تقرب المشروع أكثر نحو حل مادي قابل للتصنيع بكميات كبيرة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.