
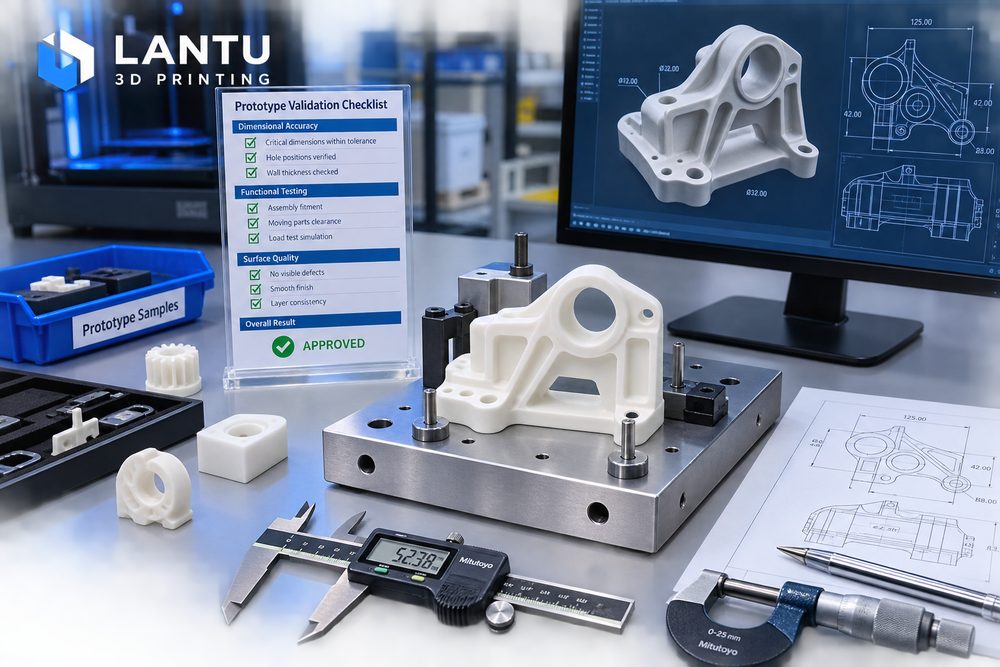
Введение: валидация образца — это не «распечатать и посмотреть»
Многие команды разработчиков используют 3D-печать для прототипирования, потому что она позволяет быстро превратить цифровую модель в осязаемый объект. Но если процесс проверки ограничивается только подтверждением внешнего вида, образец легко может ввести в заблуждение: корректная геометрия не гарантирует правильную сборку, а удачная сборка не означает долговременную надёжность в работе. Успех одного экземпляра также не равен стабильности в мелкой серии. Суть валидации образца — за минимальное число итераций снять самые критичные инженерные риски.
BluePrint3D рассматривает образец как промежуточный узел проверки между проектным чертежом и физической поставкой. Каждый образец должен отвечать на конкретные вопросы, например: «Выдержит ли защёлка 20 циклов разборки-сборки?», «Соответствует ли расстояние между отверстиями допускам сборки?», «Достаточна ли фактура поверхности для демонстрационного образца?». Только при чётко сформулированных вопросах результат проверки становится основой для принятия решений.
1. Цели проверки: сначала определите, что именно должен доказать образец
До изготовления образца цели валидации следует разделить на несколько групп: внешние, конструкционные, сборочные, функциональные и производственные. Внешние цели касаются формы, пропорций, фактуры поверхности, цвета и тактильных ощущений; конструкционные — толщины стенок, ребер жёсткости, острых углов и деформаций; сборочные — положения отверстий, защёлок, резьбы, вставок и зазоров; функциональные — нагрузки, термостойкости, герметичности и движения; производственные — пригодности к последующей мелкосерийной обработке.
Например, для корпуса электронного устройства первая версия образца может проверять только габариты хвата и расположение интерфейсов, и для этого достаточно высокоточной смолы SLA. Если на втором этапе нужно проверить многократную работу защёлок, материал следует сменить на ударопрочную смолу или нейлон SLS. Если же задача — перейти к пилотной серии, необходимо проверить финишную обработку, время сборки и защиту при упаковке. Разные цели требуют разных материалов и технологий, поэтому один и тот же образец не может ответить на все вопросы сразу.
2. Выбор технологии: сопоставьте возможности образца с задачей проверки
SLA подходит для проверки высокодетализированного внешнего вида, прозрачных элементов и сложных криволинейных поверхностей; типичная толщина слоя составляет 0,05–0,1 мм, но хрупкость и термостойкость такой детали могут не отражать свойства конечной литой детали. Нейлон SLS подходит для проверки защёлок, шарниров, тонкостенных корпусов и функциональных конструкций; материал PA12 обычно обладает хорошей прочностью и износостойкостью, но поверхность будет иметь зернистую текстуру. FDM удобен для крупногабаритной и недорогой конструкционной проверки, однако на детали заметны слои и анизотропия. Металлическая печать SLM подходит для высоконагруженных или высокотемпературных сценариев, но стоит дороже и требует больше времени.
Выбор технологии должен быть зафиксирован в плане валидации, а не объясняться постфактум. Например: «В этой итерации используем SLS PA12 для проверки упругости защёлки, не оцениваем итоговый цвет поверхности». Такое уточнение помогает избежать ошибочного вывода о «плохом дизайне» только из-за порошковой текстуры и одновременно фокусирует инженеров на ключевых параметрах.
3. Проверка внешнего вида и размеров: замените субъективность измеримыми критериями
После получения образца сначала проверьте целостность внешнего вида: отсутствие недолива, коробления, трещин, следов от поддержек, слоистости, разницы в оттенке и загрязнений. Затем выполните измерение ключевых размеров. Рекомендуется отметить на чертеже модели 5–15 контрольных точек, например общую длину, расстояние между отверстиями, толщину сопрягаемой поверхности, высоту защёлки и положение окна интерфейса. Для обычных образцов внешнего вида можно использовать ориентир ±0,3 мм, а для точных сборочных деталей необходимо устанавливать более строгие нормы с учётом возможностей процесса и требований заказчика.
Измерения не следует сводить к записи «годен/негоден» — важно фиксировать и направление отклонения. Если несколько отверстий смещены в одну сторону, причиной может быть система координат модели, ориентация на платформе или зажим при постобработке. Если тонкие стенки систематически уменьшаются, это может быть связано с отверждением материала, охлаждением или выбором толщины стенки. Направление отклонения зачастую полезнее одного численного значения для следующей корректировки.
4. Сборочные испытания: от статической посадки к повторному использованию
Проверка сборки включает вставку и извлечение, вращение, защёлкивание, завинчивание, установку вставок и совместимость со стандартными крепёжными элементами. Для защёлочных конструкций рекомендуется выполнить не менее 10–20 циклов разборки и сборки и наблюдать за побелением в зоне корня, трещинами или недостаточным возвратом. Для стоек под винты необходимо проверить диаметр пилотного отверстия, толщину стенки и момент затяжки; если планируется использовать термовставки из латуни, нужно также подтвердить температуру установки, глубину запрессовки и отсутствие деформации вокруг вставки.
Типичные проблемы включают: слишком маленький зазор, из-за которого сборка становится чрезмерно тугой; расположение опор на сопрягаемой поверхности, вызывающее помехи; деформацию тонких стенок после удаления поддержек; уменьшение диаметра отверстий из-за усадки смолы. Решение — не просто «сделать немного больше», а установить правила зазоров с учётом процесса. Например, для подвижной посадки на SLS-нейлоне можно закладывать 0,3–0,5 мм, а маленькие отверстия на SLA-изделиях либо дорабатывают сверлением, либо компенсируют прямо в модели.
5. Функциональные испытания: превратите сценарий использования в проверяемые действия
Функциональная валидация должна моделировать реальные условия эксплуатации. Для нагруженных деталей проводят испытание под нагрузкой, для подвижных — циклические тесты, для корпусов — оценку риска падения или сжатия, а для термостойких деталей — проверку в температурной среде. Условия теста должны быть чётко определены: величина нагрузки, длительность, число циклов, диапазон температур и критерии приемки. Формулировка «прочность хорошая» без параметров не помогает принимать инженерные решения.
Например, образец приспособления должен удерживать усилие зажима 5 кг и сохранять точность позиционирования. В этом случае можно задать трёхэтапное испытание: статическая нагрузка 5 кг в течение 30 минут, 100 циклов повторного зажима и проверка того, что отклонение ключевых отверстий до и после теста не превышает 0,2 мм. Если образец не проходит испытание, необходимо зафиксировать место разрушения, направление нагрузки и момент отказа, а затем определить, вызвана ли проблема материалом, недостаточной толщиной стенки или концентрацией напряжений в конструкции.
6. Фиксация итераций: чтобы у каждого образца был отслеживаемый результат
После завершения валидации необходимо оформить итерационную запись: номер версии, цель проверки, материал и технология, результаты испытаний, список проблем, рекомендации по доработке и следующее решение. Каждую проблему нужно привязывать к конкретному месту модели и действию по исправлению. Например: «Окно разъёма питания смещено вправо на 0,4 мм; в файле версии V2 окно сдвигается влево на 0,4 мм и добавляется скругление R0,5».
Когда проект приближается к мелкой серии, лучше сохранить один утверждённый образец в качестве эталона и включить ключевые выводы в производственную инструкцию. Тогда производственная команда получит не только файл модели, но и понимание, какие размеры нужно контролировать в первую очередь, какие требования к поверхности допустимы и какие операции постобработки нельзя исключать.
Заключение
Эффективный процесс валидации 3D-печатных образцов должен начинаться с постановки цели, далее подбирать материал и технологию, количественно проверять внешний вид и размеры, проводить сборочные и функциональные испытания, а затем сохранять результаты в виде итерационной истории. BluePrint3D связывает образец, данные, технологию и поставку в единую систему, помогая заказчикам сокращать бесполезные попытки и превращать каждую новую итерацию в шаг к изделию, готовому к серийному производству.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.