
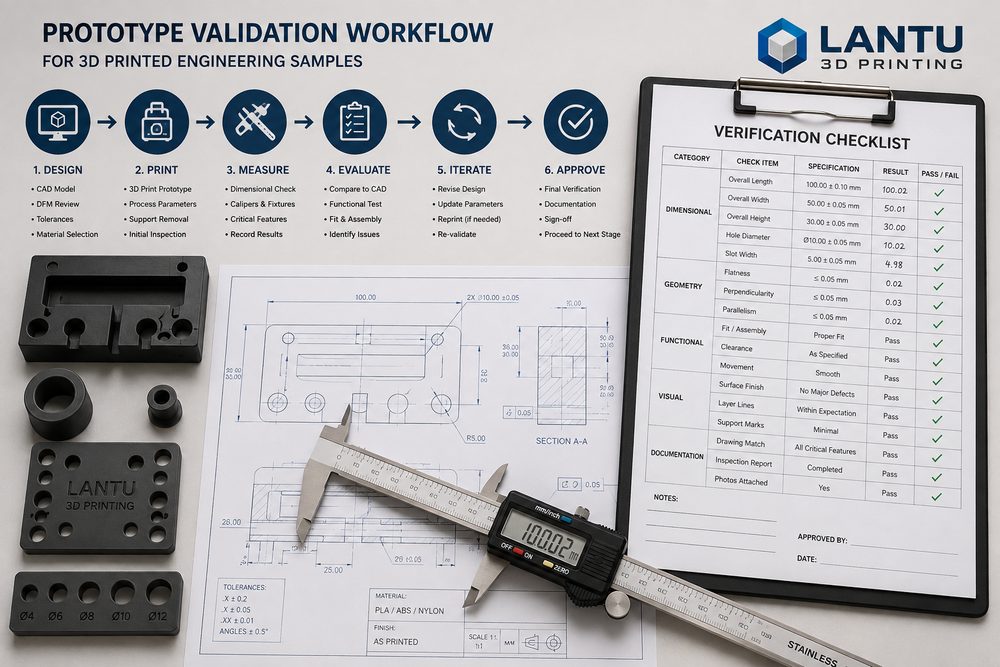
Introducción: la muestra no es el final, sino la evidencia de una decisión de diseño
Muchos equipos de I+D, cuando usan impresión 3D para fabricar muestras, tienen como primer objetivo ver rápidamente la forma real. Ese paso es importante, pero si la validación se queda solo en el nivel visual, el valor de la muestra se subestima. Una validación de muestras realmente eficaz debe responder cinco preguntas: si la apariencia cumple lo esperado, si las dimensiones clave están bajo control, si la relación de ensamblaje es fluida, si la carga funcional es suficiente y si el material y el proceso respaldan la ruta posterior hacia pequeños lotes o producción en serie.
lantu3D pone énfasis en una gestión continua desde el diseño del plano hasta la realización física. El flujo de validación de muestras no consiste en imprimir simplemente un modelo, sino en construir una cadena de evidencia alrededor del riesgo del producto. Cada muestra debe tener un objetivo de validación claro, criterios de aceptación y una siguiente acción definida.
1. Niveles de objetivo de validación: no uses una sola muestra para todo
La validación de muestras debe dividirse en muestra de apariencia, muestra estructural, muestra funcional y muestra de proceso. La muestra de apariencia se centra en la proporción, las superficies curvas, la ergonomía, el color y la percepción del usuario, y puede fabricarse con resina SLA de alta precisión o con posprocesado de pintura. La muestra estructural se enfoca en el espesor de pared, los nervios de refuerzo, los enganches, los postes para tornillos y las holguras de ensamblaje; los materiales pueden ser resina tenaz, nailon PA12 o materiales tipo ABS. La muestra funcional necesita acercarse al entorno real de uso, por lo que puede requerir nailon SLS, nailon MJF o impresión metálica. La muestra de proceso se usa para evaluar la estabilidad y el coste de la producción de pequeños lotes.
Si se concentra la apariencia, el ensamblaje y la resistencia en una sola muestra, a menudo se termina comprometiendo la elección del material. Por ejemplo, una pieza transparente de exhibición es adecuada para observar la estructura interna, pero no necesariamente para soportar montajes y desmontajes repetidos de un enganche; un material de alta tenacidad es útil para pruebas funcionales, pero puede no reflejar la textura final de la apariencia. Por eso, definir primero el papel de la muestra es el primer paso del proceso de validación.
2. Revisión de diseño: resolver el 70% de los riesgos básicos antes de imprimir
Muchos fallos de las muestras no se deben al equipo, sino a que el modelo ya tenía riesgos antes de imprimirse. Los problemas comunes incluyen paredes demasiado delgadas, ángulos de voladizo excesivos, falta de radios en la base de los postes para tornillos, espacio insuficiente para la deformación de los enganches, holguras de ensamblaje demasiado pequeñas y cavidades cerradas que no permiten retirar el polvo. La revisión previa a la impresión debe comprobar, como mínimo, el espesor mínimo de pared, la compensación de diámetros de agujeros, la concentración de tensiones en esquinas agudas, las superficies de contacto de los soportes y la accesibilidad para el posprocesado.
Tomando como ejemplo una pieza de nailon fabricada por SLS, la holgura de ensamblaje móvil suele recomendarse no menor de 0,3 mm a 0,5 mm; en piezas de apariencia en resina SLA, las zonas de pared delgada suelen recomendarse por encima de 1,0 mm, y las zonas sometidas a carga normalmente necesitan 1,5 mm o más, junto con nervios de refuerzo; en piezas metálicas SLM, además, hay que considerar la retirada de soportes, la deformación térmica y las referencias de mecanizado. Llevar estas reglas al inicio reduce las repeticiones posteriores.
3. Validación de apariencia y dimensiones: sustituir el juicio subjetivo por registros estandarizados
La validación visual no debe limitarse a decir “se ve bien” o “se ve mal”; debe establecer criterios. Se puede puntuar en varios aspectos: textura superficial, visibilidad de las líneas de capa, nitidez de los bordes, consistencia del color, cobertura de la pintura y tacto. En el caso de piezas de exhibición, deben marcarse la cara A, la cara B y las superficies no visibles, para evitar gastar demasiado coste de acabado en zonas no críticas.
La validación dimensional debe seleccionar dimensiones clave, no medir todo el modelo. Normalmente incluyen agujeros de ensamblaje, columnas de posicionamiento, espesor de enganches, superficies de sellado, envolvente exterior y puntos de interferencia con otras piezas. El registro debe incluir valor de diseño, valor medido, desviación, herramienta de medición y conclusión. Si la desviación tiene una dirección consistente, por ejemplo si todos los diámetros de agujero salen 0,15 mm más pequeños, en la siguiente iteración del modelo o de los parámetros de proceso debe aplicarse una compensación sistemática.
4. Validación de ensamblaje y función: llevar el escenario real de uso a la prueba de la muestra
La validación de ensamblaje debe simular el orden real de montaje. Muchas muestras parecen correctas por separado, pero al ensamblarlas revelan falta de espacio para el destornillador, obstrucción en el paso del cableado, dificultad para desmontar enganches o una referencia de posicionamiento poco clara. Se recomienda realizar al menos de 3 a 5 ciclos repetidos de montaje y desmontaje en la fase de muestra, registrando el blanqueamiento del enganche, grietas en los postes para tornillos, holgura en los ajustes y puntos de interferencia.
La validación funcional debe definir carga, temperatura, humedad, medio de contacto y frecuencia de uso. Por ejemplo, una muestra de utillaje puede someterse a pruebas de carga estática y sujeción repetida, una pieza de ventilación puede evaluarse en resistencia al flujo de aire y vibración de instalación, y una carcasa puede probar caída, deformación térmica y tacto de botones. Aunque el material de la muestra no sea el material final, la comparación relativa permite encontrar puntos débiles de diseño.
5. Conclusión de la validación: cada muestra debe generar una decisión ejecutable
El informe de validación no necesita ser muy largo, pero sí claro. Se recomienda emitir cuatro tipos de conclusión: aprobado, aprobado tras modificaciones, requiere cambio de proceso/material y requiere redefinir requisitos. Cada problema debe corresponder a una acción concreta, por ejemplo: añadir radio R1,5; ajustar el espesor de la base del enganche de 1,2 mm a 1,8 mm; compensación del diámetro +0,15 mm; trasladar los soportes de la cara visible al interior; o cambiar el posprocesado de arenado a un lijado fino con pintura.
Cuando la muestra entra en la fase de pequeño lote, también debe añadirse una validación de estabilidad del proceso. Se pueden imprimir primero de 3 a 5 piezas para confirmar la consistencia y luego ampliar a 20 o 50 piezas. Si en la fase de pequeño lote se detecta deriva dimensional o cuellos de botella en el posprocesado, hay que volver al diseño o al paquete de proceso para ajustar, en lugar de pedir simplemente al equipo de producción que trabaje horas extra.
Conclusión: el valor de la validación de muestras está en reducir la incertidumbre del siguiente paso
Un flujo de validación de muestras de alta calidad convierte la impresión 3D de una herramienta de prototipado rápido en un sistema de decisión de I+D. Mediante la definición por niveles de objetivos, la revisión previa a la impresión, la medición estandarizada, las pruebas en escenarios reales y unas conclusiones claras, el equipo puede identificar más rápido los riesgos de diseño, reducir iteraciones inútiles y proporcionar una base fiable para la producción en pequeños lotes o la inversión en moldes.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.