
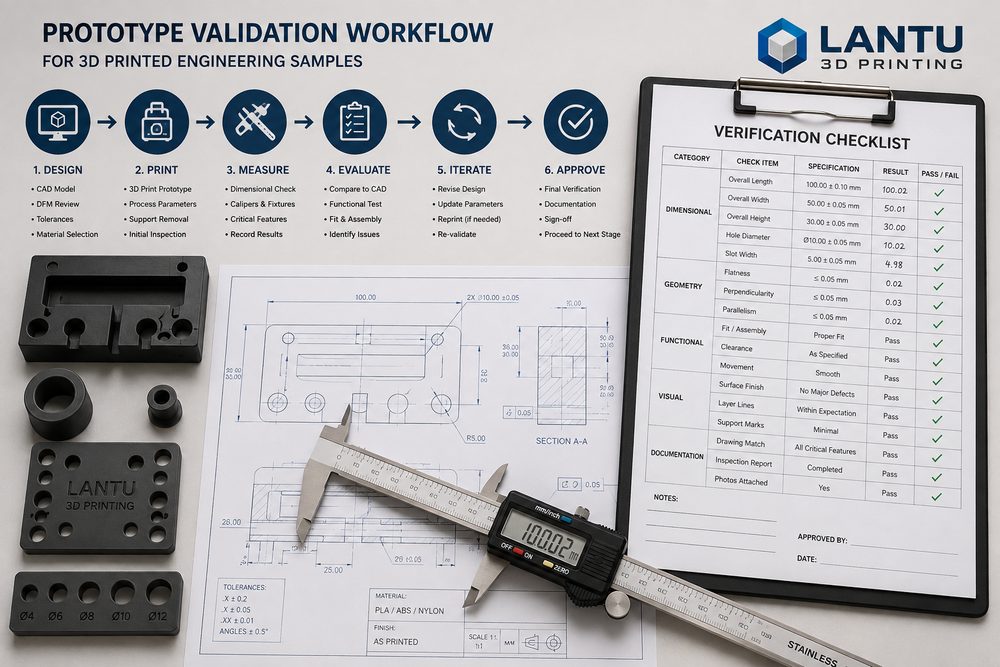
Pendahuluan: Sampel bukan tujuan akhir, melainkan bukti untuk pengambilan keputusan desain
Banyak tim R&D menggunakan pencetakan 3D untuk membuat sampel, dengan tujuan pertama adalah melihat bentuk fisiknya dengan cepat. Langkah ini penting, tetapi jika validasi berhenti di level tampilan, nilai sampel akan diremehkan. Validasi sampel yang benar-benar efektif harus menjawab lima pertanyaan: apakah tampilan sesuai harapan, apakah dimensi kunci dapat dikendalikan, apakah hubungan perakitan berjalan lancar, apakah beban fungsi terpenuhi, dan apakah material serta proses mendukung jalur produksi massal kecil atau produksi massal berikutnya.
lantu3D menekankan pengelolaan berkelanjutan dari desain blueprint hingga realisasi fisik. Proses validasi sampel bukan sekadar mencetak sebuah model, melainkan membangun rantai bukti berdasarkan risiko produk. Setiap sampel harus memiliki tujuan validasi yang jelas, kriteria penilaian, dan tindakan lanjutan.
1. Pelapisan tujuan validasi: jangan membebankan semua tugas pada satu sampel
Validasi sampel sebaiknya dibagi menjadi sampel tampilan, sampel struktur, sampel fungsi, dan sampel proses. Sampel tampilan fokus memeriksa proporsi, kurva permukaan, kenyamanan genggam, warna, dan persepsi pengguna, dan dapat menggunakan resin SLA berpresisi tinggi atau finishing cat semprot. Sampel struktur menitikberatkan pada ketebalan dinding, rusuk penguat, kait, dudukan sekrup, dan celah perakitan, dengan material seperti resin tangguh, PA12 nilon, atau material mirip ABS. Sampel fungsi perlu mendekati lingkungan penggunaan nyata, dan mungkin memerlukan nilon SLS, nilon MJF, atau cetak logam. Sampel proses digunakan untuk mengevaluasi stabilitas dan biaya produksi dalam batch kecil berikutnya.
Jika tampilan, perakitan, dan kekuatan semuanya dipaksakan pada satu sampel, biasanya akan terjadi kompromi material. Misalnya, komponen display transparan cocok untuk mengamati struktur internal, tetapi belum tentu cocok menahan bongkar pasang kait berulang; material dengan ketangguhan tinggi cocok untuk pengujian fungsi, tetapi mungkin tidak mampu menampilkan tekstur tampilan akhir. Karena itu, mendefinisikan peran sampel terlebih dahulu adalah langkah pertama dalam proses validasi.
2. Tinjauan desain: selesaikan 70% risiko dasar sebelum mencetak
Kegagalan sampel sering kali bukan masalah mesin, melainkan model yang sudah berisiko sebelum dicetak. Masalah umum meliputi dinding terlalu tipis, sudut overhang terlalu besar, akar dudukan sekrup tanpa fillet, ruang deformasi kait tidak cukup, celah perakitan terlalu kecil, dan rongga tertutup yang tidak bisa dibersihkan serbuknya. Tinjauan sebelum cetak setidaknya harus memeriksa ketebalan dinding minimum, kompensasi diameter lubang, konsentrasi tegangan pada sudut tajam, area kontak support, dan aksesibilitas finishing akhir.
Contohnya pada komponen nilon SLS, celah perakitan bergerak umumnya disarankan tidak kurang dari 0.3mm hingga 0.5mm; pada komponen tampilan resin SLA, area dinding tipis sebaiknya lebih dari 1.0mm, sedangkan area yang menerima beban biasanya memerlukan 1.5mm atau lebih dan dikombinasikan dengan rusuk penguat; pada komponen logam SLM, perlu juga mempertimbangkan pelepasan support, deformasi termal, dan datum untuk proses machining. Menerapkan aturan ini sejak awal dapat mengurangi pengerjaan ulang setelah pencetakan.
3. Verifikasi tampilan dan dimensi: gunakan pencatatan terstandar, bukan penilaian subjektif
Validasi tampilan tidak boleh hanya mengatakan "bagus" atau "tidak bagus"; perlu dibuat standar. Penilaian dapat dilakukan dari beberapa dimensi, seperti tekstur permukaan, visibilitas garis lapis, ketajaman tepi, konsistensi warna, kemampuan menutup cat, dan rasa sentuh. Untuk komponen display, A surface, B surface, dan permukaan non-display harus ditandai agar biaya perapihan tidak terbuang berlebihan pada area yang tidak kritis.
Validasi dimensi harus memilih dimensi kunci, bukan mengukur seluruh ukuran. Biasanya mencakup lubang perakitan, pilar penentu posisi, ketebalan kait, permukaan sealing, envelope bentuk luar, dan posisi interferensi dengan komponen lain. Metode pencatatan harus mencakup nilai desain, nilai aktual, deviasi, alat ukur, dan kesimpulan. Jika deviasi memiliki arah tertentu, misalnya semua diameter lubang lebih kecil 0.15mm, kompensasi sistematis harus diterapkan pada model atau parameter proses berikutnya.
4. Verifikasi perakitan dan fungsi: masukkan skenario penggunaan nyata ke dalam pengujian sampel
Verifikasi perakitan harus mensimulasikan urutan perakitan yang nyata. Banyak sampel terlihat baik saat berdiri sendiri, tetapi saat dirakit baru terlihat masalah seperti ruang obeng tidak cukup, jalur kabel terhalang, kait sulit dilepas, atau datum posisi tidak jelas. Disarankan pada tahap sampel untuk melakukan setidaknya 3 hingga 5 kali bongkar-pasang berulang, dan mencatat whitening pada kait, retak pada dudukan sekrup, kelonggaran pasangan, serta titik interferensi.
Verifikasi fungsi perlu mendefinisikan beban, suhu, kelembapan, media kontak, dan frekuensi penggunaan. Misalnya, sampel jig dapat diuji dengan beban statis dan penguncian berulang, komponen ventilasi dapat diuji hambatan aliran dan getaran pemasangan, sedangkan sampel housing dapat diuji jatuh, deformasi termal, dan rasa tombol. Walaupun material sampel berbeda dari material akhir, perbandingan relatif tetap dapat membantu menemukan titik lemah desain.
5. Kesimpulan validasi: setiap putaran sampel harus menghasilkan keputusan yang dapat dieksekusi
Laporan validasi tidak perlu panjang, tetapi harus jelas. Disarankan untuk menghasilkan empat jenis kesimpulan: lolos, lolos setelah modifikasi, perlu mengganti proses/material, dan perlu mendefinisikan ulang kebutuhan. Setiap masalah harus memiliki tindakan penanggung jawab yang spesifik, misalnya menambah fillet R1.5, menyesuaikan ketebalan akar kait dari 1.2mm menjadi 1.8mm, kompensasi diameter lubang +0.15mm, memindahkan support ke sisi dalam pada permukaan tampilan, atau mengganti finishing dari sandblasting ke pengamplasan halus dan pengecatan.
Saat sampel memasuki tahap sebelum produksi batch kecil, validasi stabilitas proses juga harus ditambahkan. Bisa dimulai dengan mencetak 3 hingga 5 unit untuk memastikan konsistensi, lalu ditingkatkan menjadi 20 hingga 50 unit. Jika pada tahap batch kecil ditemukan drift dimensi atau hambatan pada finishing, kembali ke desain atau paket proses untuk penyesuaian, bukan sekadar meminta tim produksi bekerja lembur.
Kesimpulan: nilai validasi sampel terletak pada pengurangan ketidakpastian langkah berikutnya
Proses validasi sampel yang berkualitas tinggi akan mengubah pencetakan 3D dari alat pembentukan cepat menjadi sistem pengambilan keputusan R&D. Melalui pelapisan tujuan, tinjauan sebelum cetak, pengukuran terstandar, pengujian skenario nyata, dan kesimpulan yang jelas, tim dapat lebih cepat mengidentifikasi risiko desain, mengurangi iterasi yang tidak efektif, dan menyediakan dasar yang andal untuk produksi batch kecil atau investasi cetakan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.