
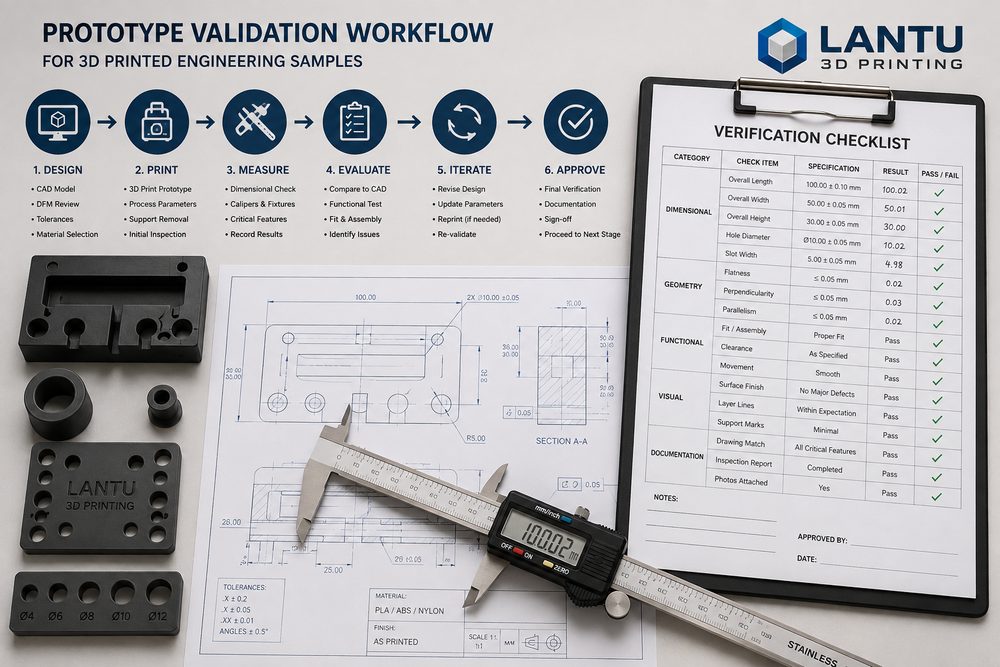
Introduzione: il campione non è il traguardo, ma la prova di una decisione progettuale
Molti team di ricerca e sviluppo, quando realizzano campioni con la stampa 3D, hanno come primo obiettivo vedere rapidamente la forma reale dell’oggetto. Questo passaggio è importante, ma se la validazione resta solo a livello estetico, il valore del campione viene sottovalutato. Una validazione realmente efficace deve rispondere a cinque domande: l’aspetto è conforme alle aspettative, le dimensioni chiave sono sotto controllo, i rapporti di assemblaggio sono fluidi, il carico funzionale è adeguato e i materiali e i processi supportano il percorso verso piccoli lotti o produzione di serie.
lantu3D enfatizza una gestione continua dal progetto su blueprint alla realizzazione fisica. Il flusso di validazione del campione non consiste nel semplice stampare un modello, ma nel costruire una catena di evidenze attorno ai rischi del prodotto. Ogni campione dovrebbe avere obiettivi di verifica chiari, criteri di accettazione e azioni successive definite.
1. Definire i livelli di validazione: non far svolgere a un solo campione tutte le funzioni
La validazione dei campioni dovrebbe essere suddivisa in campione estetico, campione strutturale, campione funzionale e campione di processo. Il campione estetico serve a controllare proporzioni, superfici curve, ergonomia, colore e percezione dell’utente; può essere realizzato con resina SLA ad alta precisione o con post-processing di verniciatura. Il campione strutturale si concentra su spessore delle pareti, nervature di rinforzo, clip, colonne per viti e giochi di assemblaggio; i materiali possono essere resina tenace, nylon PA12 o materiali simili all’ABS. Il campione funzionale deve avvicinarsi al reale ambiente d’uso e può richiedere nylon SLS, nylon MJF o stampa metallica. Il campione di processo, infine, serve a valutare la stabilità e il costo della futura produzione in piccoli lotti.
Se si cerca di combinare estetica, assemblaggio e resistenza in un solo campione, spesso si finisce per compromettere la scelta del materiale. Ad esempio, un pezzo trasparente da esposizione è adatto a osservare la struttura interna, ma non necessariamente a sopportare ripetuti montaggi e smontaggi delle clip; un materiale ad alta tenacità è ideale per test funzionali, ma potrebbe non riprodurre la texture estetica finale. Per questo motivo, definire prima il ruolo del campione è il primo passo del processo di validazione.
2. Revisione del design: eliminare il 70% dei rischi elementari prima della stampa
Gli insuccessi dei campioni spesso non dipendono dalla macchina, ma dal fatto che il modello presenta già dei rischi prima della stampa. I problemi più comuni includono pareti troppo sottili, angoli di overhang eccessivi, assenza di raccordi alla base delle colonne per viti, spazio insufficiente per la deformazione delle clip, tolleranze di assemblaggio troppo strette e cavità chiuse impossibili da depolverare. La revisione pre-stampa dovrebbe controllare almeno lo spessore minimo delle pareti, la compensazione dei fori, le concentrazioni di tensione sugli spigoli vivi, le superfici di contatto dei supporti e l’accessibilità al post-processing.
Prendendo come esempio un componente in nylon SLS, il gioco per gli assemblaggi mobili è in genere consigliato non inferiore a 0,3 mm e non superiore a 0,5 mm; per i pezzi estetici in resina SLA, nelle zone a parete sottile è consigliabile superare 1,0 mm, mentre nelle aree sollecitate si raccomandano spesso almeno 1,5 mm con nervature di rinforzo; per le parti metalliche in SLM occorre considerare anche la rimozione dei supporti, la deformazione termica e i riferimenti di lavorazione meccanica. Portare queste regole nella fase iniziale riduce le rilavorazioni dopo la stampa.
3. Verifica estetica e dimensionale: sostituire il giudizio soggettivo con registrazioni standardizzate
La verifica estetica non dovrebbe limitarsi a dire “bello” o “brutto”, ma deve basarsi su criteri definiti. Si possono valutare la texture della superficie, la visibilità delle linee di strato, la nitidezza dei bordi, la uniformità del colore, la copertura della vernice e la sensazione al tatto. Per i pezzi da esposizione, è utile distinguere tra faccia A, faccia B e superfici non visibili, così da non spendere troppo in rifiniture dove non servono.
La verifica dimensionale dovrebbe concentrarsi sulle quote chiave, non sulla misurazione integrale di tutto il pezzo. In genere si controllano fori di assemblaggio, perni di posizionamento, spessore delle clip, superfici di tenuta, ingombri esterni e punti di interferenza con altri componenti. La registrazione deve includere valore di progetto, valore misurato, deviazione, strumento di misura e conclusione. Se la deviazione ha una direzione coerente, ad esempio tutti i fori risultano più piccoli di 0,15 mm, nella fase successiva del modello o dei parametri di processo va introdotta una compensazione sistematica.
4. Verifica di assemblaggio e funzionale: introdurre scenari d’uso reali nel test del campione
La verifica di assemblaggio dovrebbe simulare la sequenza reale di montaggio. Molti campioni, presi singolarmente, non presentano problemi, ma durante l’assemblaggio emergono spazi insufficienti per il cacciavite, canali dei cablaggi ostruiti, difficoltà nello smontaggio delle clip o riferimenti di posizionamento poco chiari. Si consiglia di eseguire almeno 3-5 cicli ripetuti di montaggio e smontaggio nella fase di campionatura, registrando sbiancamento delle clip, rottura delle colonne per viti, allentamento degli accoppiamenti e punti di interferenza.
La verifica funzionale deve definire carico, temperatura, umidità, mezzo di contatto e frequenza d’uso. Ad esempio, un campione di attrezzatura può essere sottoposto a prove di carico statico e di serraggio ripetuto; un componente di ventilazione può essere controllato per resistenza aerodinamica e vibrazioni di installazione; un guscio esterno può essere testato per caduta, deformazione termica e sensazione di pressione dei pulsanti. Anche se il materiale del campione non coincide con quello finale, il confronto relativo consente comunque di individuare i punti deboli del progetto.
5. Conclusione della validazione: ogni campione deve generare una decisione operativa
Il report di validazione non deve essere lungo, ma deve essere chiaro. Si consiglia di produrre quattro tipi di esito: approvato, approvato dopo modifica, necessario cambiare processo/materiale, necessario ridefinire i requisiti. Ogni problema dovrebbe avere un’azione correttiva associata, ad esempio aggiungere un raccordo R1,5, aumentare lo spessore alla base della clip da 1,2 mm a 1,8 mm, applicare una compensazione del foro di +0,15 mm, spostare i supporti della superficie estetica verso l’interno, oppure sostituire la sabbiatura con una finitura fine e verniciatura.
Quando il campione entra nella fase pre-serie, è opportuno aggiungere anche una verifica della stabilità di processo. Si possono stampare prima 3-5 pezzi per confermare la consistenza, e poi salire a 20-50 pezzi. Se nella fase di piccoli lotti emergono deriva dimensionale o colli di bottiglia nel post-processing, bisogna tornare a modificare il design o il pacchetto di processo, invece di chiedere semplicemente alla produzione di fare straordinari.
Conclusione: il valore della validazione del campione sta nel ridurre l’incertezza del passo successivo
Un flusso di validazione del campione di alta qualità trasforma la stampa 3D da semplice strumento di prototipazione rapida in un sistema di decisione per la ricerca e sviluppo. Attraverso la definizione dei livelli di obiettivo, la revisione pre-stampa, le misurazioni standardizzate, i test in scenari reali e conclusioni chiare, il team può identificare più rapidamente i rischi di progettazione, ridurre le iterazioni inutili e fornire basi affidabili per la produzione in piccoli lotti o per l’investimento in stampi.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.