
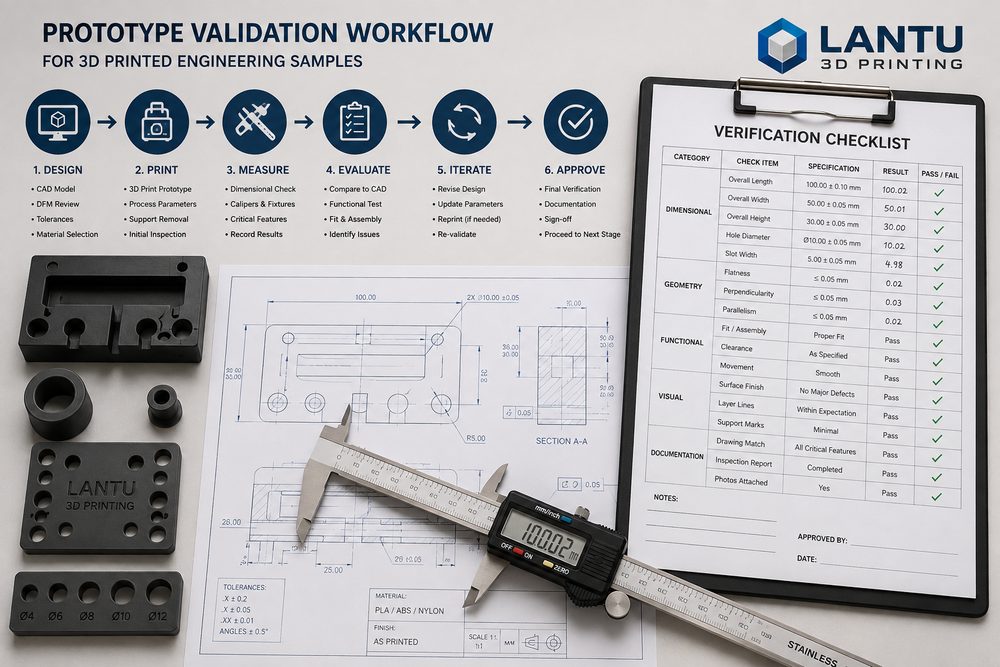
Introduction : l'échantillon n'est pas la fin, mais la preuve d'une décision de conception
De nombreuses équipes R&D utilisent l'impression 3D pour fabriquer des échantillons, avec pour premier objectif de voir rapidement un objet réel. Cette étape est importante, mais si la validation s'arrête à l'apparence, la valeur de l'échantillon est sous-estimée. Une validation d'échantillon vraiment efficace doit répondre à cinq questions : l'apparence correspond-elle aux attentes, les dimensions clés sont-elles maîtrisées, l'assemblage est-il fluide, la charge fonctionnelle est-elle satisfaisante, et le matériau ainsi que le procédé soutiennent-ils une voie vers la petite série ou la production de masse.
lantu3D met l'accent sur une gestion continue allant de la conception du plan à la réalisation physique. Le processus de validation des échantillons n'est pas simplement l'impression d'un modèle, mais la construction d'une chaîne de preuves autour des risques produit. Chaque échantillon doit avoir un objectif de validation clair, des critères de décision et une action suivante.
1. Validation par niveaux des objectifs : ne faites pas porter toutes les tâches à un seul échantillon
La validation des échantillons doit être divisée en échantillon d'apparence, échantillon structurel, échantillon fonctionnel et échantillon de procédé. L'échantillon d'apparence vérifie principalement les proportions, les surfaces courbes, la prise en main, la couleur et la perception utilisateur, et peut utiliser une résine SLA haute précision ou une finition post-traitée par peinture. L'échantillon structurel se concentre sur l'épaisseur des parois, les nervures de renfort, les clips, les plots de vis et les jeux d'assemblage ; les matériaux peuvent être une résine résistante, du nylon PA12 ou des matériaux de type ABS. L'échantillon fonctionnel doit se rapprocher de l'environnement d'utilisation réel et peut nécessiter du nylon SLS, du nylon MJF ou une impression métal. L'échantillon de procédé sert, lui, à évaluer la stabilité et le coût de la future production en petite série.
Si l'on fait porter à un seul échantillon l'apparence, l'assemblage et la résistance, on aboutit souvent à des compromis sur le choix des matériaux. Par exemple, une pièce de présentation transparente est adaptée à l'observation de la structure interne, mais pas forcément à des montages et démontages répétés sur des clips ; un matériau très tenace convient aux essais fonctionnels, mais ne rendra pas toujours la texture finale attendue. Définir d'abord le rôle de l'échantillon est donc la première étape de la validation.
2. Revue de conception : résoudre 70 % des risques élémentaires avant l'impression
Un échec d'échantillon n'est souvent pas un problème d'équipement, mais un risque déjà présent dans le modèle avant l'impression. Les problèmes fréquents incluent des parois trop fines, des angles de surplomb trop importants, l'absence de congé à la base des plots de vis, un espace insuffisant pour la déformation des clips, des jeux d'assemblage trop faibles et des cavités fermées impossibles à dépoudrer. La revue avant impression doit au minimum vérifier l'épaisseur minimale des parois, la compensation des diamètres de trous, les concentrations de contraintes aux angles vifs, les surfaces de contact des supports et l'accessibilité pour le post-traitement.
Dans le cas d'une pièce en nylon SLS, le jeu d'assemblage mobile recommandé est généralement d'au moins 0,3 mm à 0,5 mm ; pour une pièce d'apparence en résine SLA, les zones à paroi mince devraient dépasser 1,0 mm, et les zones soumises à des efforts devraient généralement atteindre 1,5 mm ou plus avec des nervures de renfort ; pour les pièces métalliques SLM, il faut aussi tenir compte du retrait des supports, de la déformation thermique et des références d'usinage. Le fait d'intégrer ces règles en amont réduit les reprises après impression.
3. Validation de l'apparence et des dimensions : remplacer l'avis subjectif par des relevés standardisés
La validation visuelle ne doit pas se limiter à dire que c'est beau ou non ; il faut établir une norme. On peut évaluer plusieurs dimensions : texture de surface, visibilité des lignes de couche, netteté des arêtes, homogénéité de la couleur, capacité de couverture de la peinture et sensation au toucher. Pour les pièces de présentation, il convient de distinguer la face A, la face B et les faces non visibles afin d'éviter de consacrer trop de temps de retouche aux zones non critiques.
La validation dimensionnelle doit porter sur les cotes clés, et non sur une mesure complète de toute la pièce. Elle inclut généralement les trous d'assemblage, les ergots de positionnement, l'épaisseur des clips, les surfaces d'étanchéité, l'encombrement extérieur et les zones d'interférence avec d'autres pièces. Le relevé doit indiquer la valeur de conception, la valeur mesurée, l'écart, l'outil de mesure et la conclusion. Si l'écart présente une tendance directionnelle, par exemple tous les diamètres de trous inférieurs de 0,15 mm, il faut prévoir une compensation systématique sur le prochain modèle ou dans les paramètres de procédé.
4. Validation de l'assemblage et des fonctions : intégrer les scénarios d'utilisation réels dans les essais
La validation de l'assemblage doit reproduire l'ordre réel d'assemblage. Beaucoup d'échantillons paraissent corrects isolément, mais révèlent à l'assemblage un espace insuffisant pour le tournevis, un passage de faisceau gêné, des clips difficiles à démonter ou une base de positionnement peu claire. Il est recommandé, dès la phase échantillon, d'effectuer au moins 3 à 5 cycles répétés de montage et démontage, en enregistrant le blanchiment des clips, les fissures des plots de vis, le desserrage des ajustements et les points d'interférence.
La validation fonctionnelle doit définir la charge, la température, l'humidité, le milieu de contact et la fréquence d'utilisation. Par exemple, un échantillon de gabarit peut subir des essais de charge statique et de serrage répété, un composant de ventilation peut faire l'objet de contrôles de perte de charge et de vibrations en montage, et un boîtier peut être soumis à des essais de chute, de déformation thermique et de ressenti des boutons. Même si le matériau de l'échantillon diffère du matériau final, une comparaison relative permet d'identifier les points faibles de la conception.
5. Conclusion de la validation : chaque itération doit déboucher sur une décision exploitable
Le rapport de validation n'a pas besoin d'être long, mais il doit être clair. Il est recommandé de fournir quatre types de conclusions : validé, validé après modification, procédé ou matériau à remplacer, et besoin de redéfinir l'exigence. Chaque problème doit être associé à une action précise, par exemple ajouter un congé R1,5, faire passer l'épaisseur à la base du clip de 1,2 mm à 1,8 mm, ajouter +0,15 mm de compensation sur les trous, déplacer les supports de la face visible vers l'intérieur, ou remplacer le sablage par un ponçage fin puis peinture.
Lorsque l'échantillon entre en petite série, il faut aussi ajouter une validation de la stabilité du procédé. On peut d'abord imprimer 3 à 5 pièces pour confirmer la répétabilité, puis monter à 20 à 50 pièces. Si la phase de petite série révèle une dérive dimensionnelle ou un goulot d'étranglement au post-traitement, il faut revenir au design ou au pack procédé pour ajustement, plutôt que de demander simplement à la production de faire des heures supplémentaires.
Conclusion : la valeur de la validation d'échantillons est de réduire l'incertitude de l'étape suivante
Un processus de validation d'échantillons de haute qualité fait passer l'impression 3D d'un simple outil de prototypage rapide à un système d'aide à la décision pour la R&D. Grâce à une hiérarchisation des objectifs, à une revue avant impression, à des mesures standardisées, à des essais en conditions réelles et à des conclusions claires, les équipes peuvent identifier plus vite les risques de conception, réduire les itérations inutiles et fournir une base fiable pour la petite série ou l'investissement dans un moule.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.