
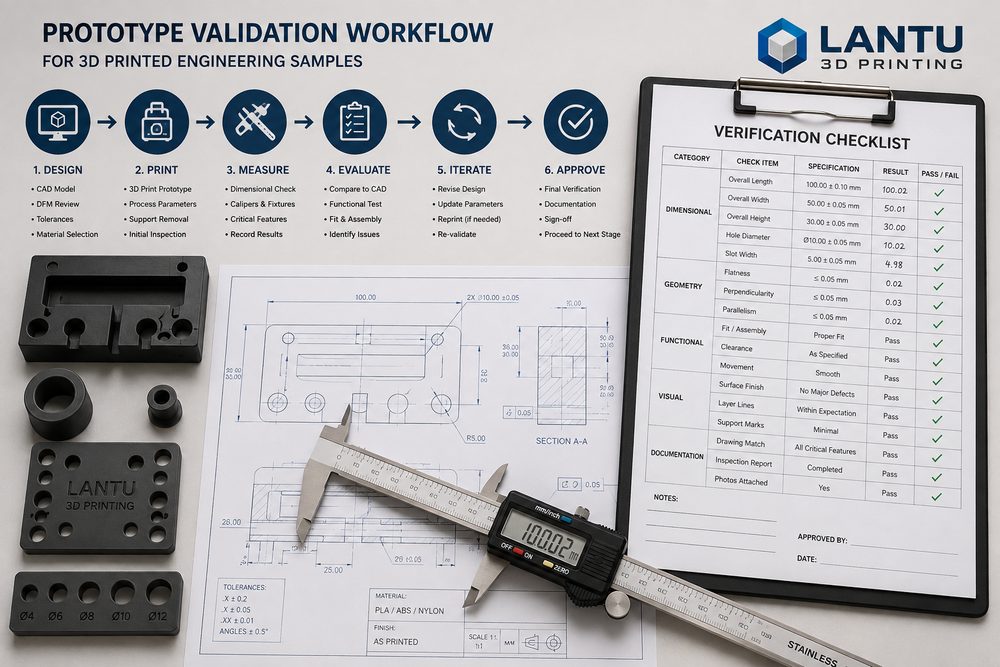
Mở đầu: Mẫu thử không phải đích đến, mà là bằng chứng cho quyết định thiết kế
Nhiều đội ngũ R&D khi dùng in 3D để tạo mẫu thử thường đặt mục tiêu đầu tiên là nhanh chóng nhìn thấy hình thái thực tế. Bước này rất quan trọng, nhưng nếu việc xác minh chỉ dừng ở mức ngoại hình, giá trị của mẫu sẽ bị đánh giá thấp. Một quy trình xác minh mẫu thực sự hiệu quả phải trả lời năm câu hỏi: ngoại hình có đúng kỳ vọng không, các kích thước then chốt có được kiểm soát không, quan hệ lắp ráp có trơn tru không, tải chức năng có đáp ứng không, và vật liệu cùng quy trình có hỗ trợ lộ trình sản xuất hàng loạt nhỏ hoặc sản xuất hàng loạt hay không.
lantu3D nhấn mạnh quản lý liên tục từ thiết kế bản vẽ đến hiện thực hóa sản phẩm. Quy trình xác minh mẫu không chỉ là in một mô hình đơn giản, mà là xây dựng chuỗi bằng chứng xoay quanh rủi ro của sản phẩm. Mỗi mẫu thử đều cần mục tiêu xác minh rõ ràng, tiêu chí đánh giá và hành động tiếp theo.
1. Phân tầng mục tiêu xác minh: Đừng để một mẫu thử gánh mọi nhiệm vụ
Việc xác minh mẫu nên được chia thành mẫu ngoại hình, mẫu kết cấu, mẫu chức năng và mẫu quy trình. Mẫu ngoại hình tập trung kiểm tra tỷ lệ, bề mặt cong, cảm giác cầm nắm, màu sắc và cảm nhận của người dùng, có thể sử dụng nhựa SLA độ chính xác cao hoặc xử lý sơn phủ sau in. Mẫu kết cấu chú ý đến độ dày thành, gân tăng cứng, chốt gài, trụ vít và khe hở lắp ráp; vật liệu có thể chọn nhựa dẻo dai, nylon PA12 hoặc vật liệu tương tự ABS. Mẫu chức năng cần gần với môi trường sử dụng thực tế, có thể phải chọn nylon SLS, nylon MJF hoặc in kim loại. Mẫu quy trình dùng để đánh giá độ ổn định và chi phí của phương án sản xuất hàng loạt nhỏ trong giai đoạn sau.
Nếu dồn tất cả ngoại hình, lắp ráp và độ bền vào một mẫu duy nhất, thường sẽ dẫn đến việc phải thỏa hiệp về vật liệu. Ví dụ, chi tiết trưng bày trong suốt phù hợp để quan sát cấu trúc bên trong, nhưng chưa chắc chịu được việc tháo lắp chốt gài nhiều lần; vật liệu có độ dẻo cao phù hợp cho kiểm thử chức năng, nhưng có thể không thể hiện được cảm giác bề mặt của sản phẩm cuối cùng. Vì vậy, xác định vai trò của từng mẫu là bước đầu tiên của quy trình xác minh.
2. Rà soát thiết kế: Giải quyết 70% rủi ro cơ bản trước khi in
Mẫu thất bại thường không phải do máy móc, mà do mô hình đã chứa rủi ro ngay trước khi in. Các vấn đề phổ biến gồm thành quá mỏng, góc treo quá lớn, chân trụ vít không có bo góc, không đủ không gian cho biến dạng chốt gài, khe hở lắp ráp quá nhỏ, khoang kín không thể thoát bột. Rà soát trước khi in tối thiểu phải kiểm tra độ dày thành tối thiểu, bù kích thước lỗ, tập trung ứng suất ở góc nhọn, bề mặt tiếp xúc của support và khả năng tiếp cận khi hậu xử lý.
Lấy chi tiết nylon SLS làm ví dụ, khe hở lắp ráp động thường được khuyến nghị không nhỏ hơn 0,3mm đến 0,5mm; với chi tiết ngoại hình in SLA, vùng thành mỏng nên lớn hơn 1,0mm, còn vùng chịu lực thường cần từ 1,5mm trở lên và kết hợp gân tăng cứng; với chi tiết kim loại SLM, còn phải tính đến việc tháo support, biến dạng nhiệt và chuẩn gia công. Đưa các quy tắc này lên trước sẽ giảm đáng kể việc làm lại sau in.
3. Xác minh ngoại hình và kích thước: Dùng ghi chép tiêu chuẩn thay cho đánh giá cảm tính
Xác minh ngoại hình không thể chỉ nói là đẹp hay không đẹp, mà phải có tiêu chuẩn. Có thể chấm điểm theo các khía cạnh như kết cấu bề mặt, mức độ nhìn thấy vân lớp, độ sắc nét của cạnh, độ đồng đều màu sắc, khả năng che phủ của lớp sơn và cảm giác chạm. Với chi tiết trưng bày, nên đánh dấu mặt A, mặt B và bề mặt không trưng bày để tránh tiêu tốn quá nhiều chi phí sửa hoàn thiện ở những khu vực không quan trọng.
Xác minh kích thước nên chọn các kích thước then chốt thay vì đo toàn bộ. Thông thường bao gồm lỗ lắp ráp, cột định vị, độ dày chốt gài, bề mặt kín khít, bao thể ngoài và các vị trí có nguy cơ va chạm với chi tiết khác. Cách ghi nhận cần có giá trị thiết kế, giá trị đo thực tế, độ lệch, dụng cụ đo và kết luận. Nếu độ lệch có tính định hướng, chẳng hạn tất cả đường kính lỗ đều nhỏ hơn 0,15mm, thì cần bổ sung bù hệ thống trong mô hình hoặc tham số quy trình của vòng in tiếp theo.
4. Xác minh lắp ráp và chức năng: Đưa bối cảnh sử dụng thực tế vào thử nghiệm mẫu
Xác minh lắp ráp nên mô phỏng đúng trình tự lắp ráp thực tế. Nhiều mẫu riêng lẻ nhìn không có vấn đề, nhưng khi lắp ráp mới lộ ra không gian cho tua vít không đủ, đường đi của bó dây bị cản, tháo chốt gài khó khăn hoặc mốc định vị không rõ ràng. Ở giai đoạn mẫu, nên thực hiện ít nhất 3 đến 5 lần tháo lắp lặp lại, và ghi nhận hiện tượng trắng hóa của chốt gài, nứt trụ vít, độ lỏng của khớp lắp và các điểm cấn.
Xác minh chức năng cần định nghĩa tải trọng, nhiệt độ, độ ẩm, môi chất tiếp xúc và tần suất sử dụng. Ví dụ, mẫu đồ gá có thể thử tải tĩnh và kiểm tra kẹp lặp lại, chi tiết thông gió có thể kiểm tra lực cản gió và rung động khi lắp đặt, còn vỏ ngoài có thể thử rơi, biến dạng nhiệt và cảm giác bấm nút. Ngay cả khi vật liệu của mẫu không giống vật liệu cuối cùng, vẫn có thể tìm ra điểm yếu của thiết kế thông qua so sánh tương đối.
5. Kết luận xác minh: Mỗi vòng mẫu đều phải tạo ra quyết định có thể thực thi
Báo cáo xác minh không cần quá dài, nhưng phải rõ ràng. Nên đưa ra bốn loại kết luận: đạt, đạt sau khi chỉnh sửa, cần thay đổi quy trình hoặc vật liệu, cần định nghĩa lại yêu cầu. Mỗi vấn đề đều cần gắn với hạng mục xử lý cụ thể, chẳng hạn thêm bo góc R1.5, tăng độ dày chân chốt từ 1,2mm lên 1,8mm, bù đường kính lỗ +0,15mm, chuyển support từ mặt ngoài sang mặt trong, hoặc đổi phương pháp hậu xử lý từ phun cát sang mài tinh và sơn phun.
Khi mẫu bước vào giai đoạn sản xuất hàng loạt nhỏ, cần bổ sung xác minh độ ổn định của quy trình. Có thể in trước 3 đến 5 chi tiết để kiểm tra tính nhất quán, sau đó mở rộng lên 20 đến 50 chi tiết. Nếu ở giai đoạn này phát hiện trôi kích thước hoặc nút thắt ở hậu xử lý, cần quay lại điều chỉnh thiết kế hoặc gói quy trình, thay vì chỉ yêu cầu bộ phận sản xuất tăng ca.
Kết luận: Giá trị của xác minh mẫu nằm ở việc giảm bất định cho bước tiếp theo
Một quy trình xác minh mẫu chất lượng cao sẽ nâng in 3D từ công cụ tạo hình nhanh thành hệ thống ra quyết định cho R&D. Thông qua phân tầng mục tiêu, rà soát trước khi in, đo lường tiêu chuẩn hóa, kiểm tra trong bối cảnh thực tế và kết luận rõ ràng, đội ngũ có thể nhận diện rủi ro thiết kế nhanh hơn, giảm các vòng lặp vô ích và cung cấp cơ sở đáng tin cậy cho sản xuất hàng loạt nhỏ hoặc đầu tư khuôn mẫu.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.