
はじめに:試作は終点ではなく、設計判断の証拠
多くの開発チームが3Dプリントで試作を作るとき、最初の目的は実物の形状を素早く確認することです。この段階は重要ですが、検証が外観レベルにとどまると、試作の価値は過小評価されます。本当に有効な試作検証は、次の5つの問いに答える必要があります。外観は想定どおりか、主要寸法は管理できているか、組立関係はスムーズか、機能負荷は満たしているか、材料と工法はその後の少量生産や量産への道筋を支えられるか。
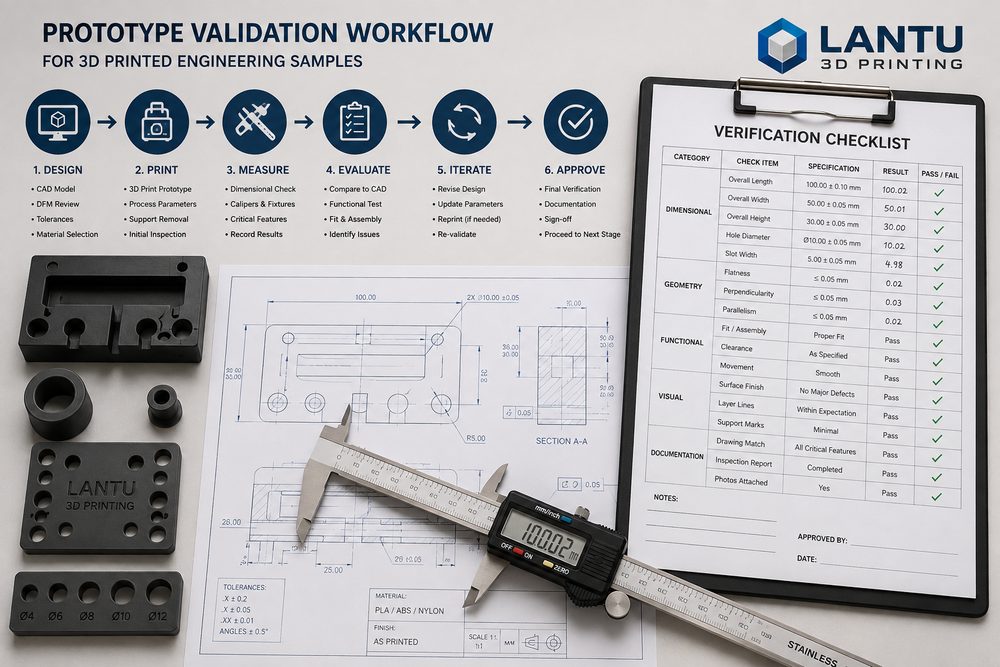
lantu3Dは、設計図から実物化までを一貫して管理することを重視しています。試作検証フローは、単にモデルを1つ印刷することではなく、製品リスクを中心に証拠を積み上げるプロセスです。各試作には明確な検証目標、判定基準、次のアクションが必要です。
1. 検証目標の分層:1つの試作にすべてを背負わせない
試作検証は、外観試作、構造試作、機能試作、工程試作に分けるべきです。外観試作では比率、曲面、握り心地、色、ユーザー認知を重点確認し、SLA高精度樹脂や塗装後処理が適しています。構造試作では肉厚、リブ、スナップフィット、ねじ柱、組立すき間を確認し、材料には靭性樹脂、PA12ナイロン、ABSライク材などを選べます。機能試作は実使用環境に近づける必要があり、SLSナイロン、MJFナイロン、または金属プリントが候補になります。工程試作は、その後の少量生産の安定性とコストを評価するためのものです。
外観、組立、強度をすべて1つの試作に詰め込むと、材料選定は妥協しがちです。例えば透明展示用部品は内部構造の確認には向いていても、スナップフィットの繰り返し着脱には向きません。高靭性材料は機能テストに適していますが、最終外観の質感を再現できない場合があります。したがって、まず試作の役割を定義することが、検証フローの第一歩です。
2. 設計レビュー:印刷前に低レベルのリスクの70%を潰す
試作の失敗は、設備の問題ではなく、印刷前のモデルにリスクが潜んでいることが少なくありません。よくある問題には、肉厚不足、オーバーハング角度過大、ねじ柱根元のR不足、スナップフィットの変形逃げ不足、組立すき間不足、密閉空間での粉末排出不可などがあります。印刷前レビューでは、最小肉厚、穴径補正、鋭角部の応力集中、サポート接触面、後処理へのアクセス性を少なくとも確認すべきです。
SLSナイロン部品を例にすると、可動組立すき間は通常0.3mm〜0.5mm以上が推奨されます。SLA樹脂の外観部品では、薄肉部は1.0mm以上、荷重がかかる部位では1.5mm以上とし、必要に応じてリブを併用します。金属SLM部品では、サポート除去、熱変形、機械加工の基準面も考慮しなければなりません。こうしたルールを前倒しで適用すれば、印刷後の手戻りを減らせます。
3. 外観と寸法の検証:主観ではなく標準化された記録に置き換える
外観検証は、単に「きれい」か「きれいでない」かで終わらせず、基準を作る必要があります。表面テクスチャ、積層痕の見え方、エッジのシャープさ、色の均一性、塗装の隠ぺい性、触感などの観点で評価できます。展示用部品ではA面、B面、非表示面を明確にし、重要でない部分に過度な仕上げコストをかけないようにします。
寸法検証では、全寸法測定ではなく重要寸法を選びます。通常は、組立穴、位置決めピン、スナップフィット厚み、シール面、外形包絡、他部品との干渉位置などが対象です。記録には設計値、実測値、偏差、測定工具、結論を含めるべきです。たとえば、すべての穴径が0.15mm小さいといった方向性のある偏差が見つかった場合は、次回のモデルや工程パラメータで系統補正を行います。
4. 組立と機能の検証:実際の使用シーンを試作に持ち込む
組立検証では、実際の組立順序を再現することが重要です。多くの試作は単体では問題がなくても、組み立てるとドライバーの作業空間不足、ハーネス通路の干渉、スナップフィットの取り外し困難、位置決め基準の不明確さが露呈します。試作段階で少なくとも3〜5回の繰り返し組立・分解を行い、白化、ねじ柱の割れ、はめあいの緩み、干渉点を記録することを推奨します。
機能検証では、荷重、温度、湿度、接触媒体、使用頻度を定義する必要があります。例えば、治具試作は静荷重と繰り返しクランプ試験を行えますし、通風部品は風抵抗と取り付け時の振動確認ができます。筐体試作は落下、熱変形、ボタンの押し心地を確認できます。試作材料が最終材料と異なっていても、相対比較によって設計の弱点を見つけられます。
5. 検証結論:各ラウンドの試作から実行可能な判断を導く
検証レポートは長文である必要はありませんが、明確でなければなりません。推奨される結論は、合格、修正後合格、工法・材料の変更が必要、要件の再定義が必要、の4種類です。各問題には、たとえばR1.5の追加、スナップフィット根元厚を1.2mmから1.8mmへ変更、穴径補正+0.15mm、外観面のサポートを内側へ移動、後処理をサンドブラストから細研磨塗装へ変更、などの対応項目を紐づけます。
試作が少量生産に入る前には、工程安定性の検証も追加すべきです。まず3〜5個を印刷して再現性を確認し、その後20〜50個へ拡大します。少量生産段階で寸法ドリフトや後処理のボトルネックが見つかった場合は、製造側に残業を求めるのではなく、設計または工程パッケージに戻って調整します。
まとめ:サンプル検証の価値は、次の不確実性を減らすことにある
質の高いサンプル検証フローは、3Dプリントを迅速試作ツールからR&Dの意思決定システムへと引き上げます。目標の分層、印刷前レビュー、標準化された測定、実環境テスト、明確な結論を通じて、チームは設計リスクをより早く特定し、無駄な反復を減らし、少量生産や金型投資の判断に信頼できる根拠を得られます。