
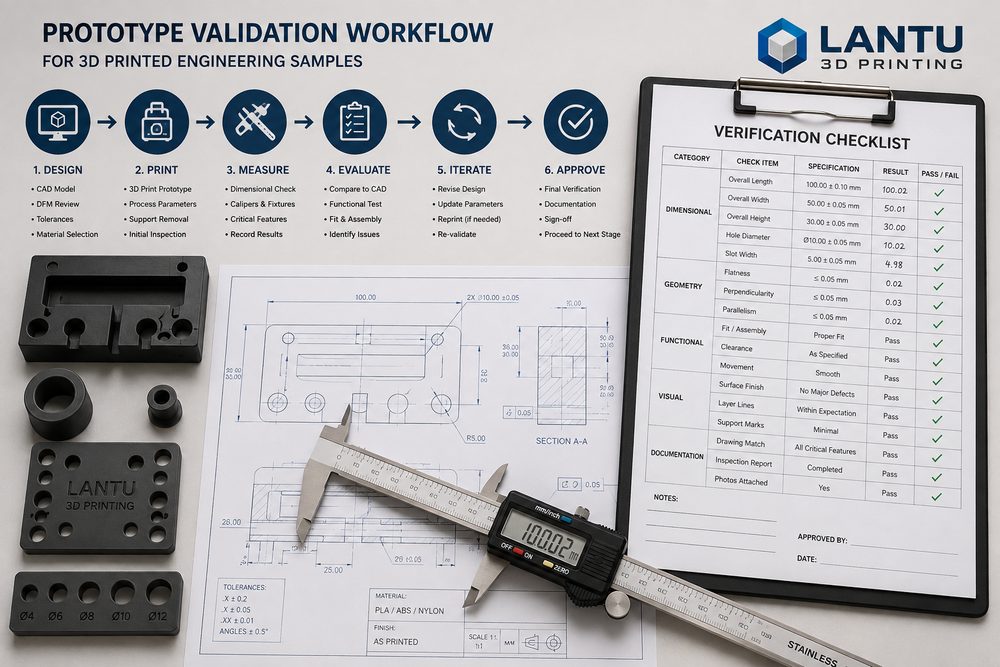
Введение: образец — не конечная цель, а доказательство для проектных решений
Многие команды разработки, используя 3D-печать для изготовления образцов, в первую очередь стремятся быстро увидеть изделие в физическом виде. Это важный шаг, но если проверка ограничивается только внешним видом, ценность образца сильно недооценивается. По-настоящему эффективная валидация образца должна отвечать на пять вопросов: соответствует ли внешний вид ожиданиям, контролируются ли ключевые размеры, проходит ли сборка без проблем, выдерживает ли изделие функциональную нагрузку и подходят ли материал и технология для дальнейшего пути к мелкосерийному производству или массовому выпуску.
lantu3D делает акцент на непрерывном управлении — от проектирования по чертежам до физической реализации. Процесс валидации образцов — это не просто печать модели, а выстраивание цепочки доказательств вокруг продуктовых рисков. У каждого образца должны быть чёткая цель проверки, критерии принятия и следующий шаг.
1. Уровни целей проверки: не заставляйте один образец решать все задачи
Проверку образцов следует разделять на внешний образец, структурный образец, функциональный образец и технологический образец. Внешний образец в первую очередь проверяет пропорции, формы поверхностей, удобство удержания, цвет и восприятие пользователем; для этого можно использовать высокоточные SLA-смолы или последующую окраску. Структурный образец фокусируется на толщине стенок, ребрах жёсткости, защёлках, бобышках под винты и зазорах сборки; материалы могут быть представлены прочной смолой, PA12-нейлоном или материалами, близкими к ABS. Функциональный образец должен максимально приближаться к реальным условиям эксплуатации, поэтому для него могут подойти SLS-нейлон, MJF-нейлон или металлическая печать. Технологический образец нужен для оценки стабильности и себестоимости дальнейшего мелкосерийного производства.
Если попытаться совместить внешний вид, сборку и прочность в одном образце, почти неизбежно придётся идти на компромисс по материалам. Например, прозрачная демонстрационная деталь отлично подходит для наблюдения за внутренней конструкцией, но не всегда выдерживает многократную работу защёлок; высокопрочный и вязкий материал удобен для функциональных испытаний, но может не передавать конечную фактуру поверхности. Поэтому определение роли образца — это первый шаг в процессе валидации.
2. Проверка конструкции: до печати устраняйте 70% базовых рисков
Неудача образца часто связана не с оборудованием, а с тем, что модель уже содержит риски ещё до печати. Типичные проблемы включают слишком тонкие стенки, слишком большие углы нависания, отсутствие скругления у основания бобышек под винты, недостаточный зазор для деформации защёлок, слишком маленькие сборочные зазоры и закрытые полости, из которых нельзя удалить порошок. Перед печатью следует как минимум проверить минимальную толщину стенок, компенсацию отверстий, концентрацию напряжений в острых углах, контактные зоны поддержек и доступность последующей обработки.
Например, для деталей из SLS-нейлона зазор в подвижных соединениях обычно рекомендуется не менее 0,3–0,5 мм; у SLA-смоляных деталей в зонах тонких стенок толщина обычно должна быть более 1,0 мм, а в нагруженных участках — 1,5 мм и выше с применением рёбер жёсткости; для металлических деталей, изготовленных по SLM, также необходимо учитывать удаление поддержек, тепловую деформацию и базы для механической обработки. Если перенести эти правила на этап проектирования заранее, можно сократить объём переделок после печати.
3. Проверка внешнего вида и размеров: используйте стандартизированную фиксацию вместо субъективных оценок
Проверку внешнего вида нельзя сводить к «красиво» или «некрасиво» — нужен стандарт. Оценка может включать такие параметры, как фактура поверхности, заметность слоёв, чёткость кромок, равномерность цвета, укрывистость окраски и тактильные ощущения. Для демонстрационных деталей следует отмечать лицевую сторону A, сторону B и невидимые поверхности, чтобы не тратить слишком много времени на отделку неключевых зон.
Контроль размеров должен сосредотачиваться на ключевых размерах, а не на полном обмере всего изделия. Обычно это сборочные отверстия, базирующие штифты, толщина защёлок, уплотняемые поверхности, габаритный контур и места возможных пересечений с другими деталями. В отчёте следует указывать проектное значение, фактическое значение, отклонение, инструмент измерения и вывод. Если отклонение имеет направленный характер, например все отверстия меньше на 0,15 мм, в следующей итерации модели или параметров процесса нужно ввести системную компенсацию.
4. Проверка сборки и функций: включайте реальные сценарии использования в испытания образца
Проверка сборки должна воспроизводить реальную последовательность сборочных операций. Многие образцы на отдельном осмотре выглядят безупречно, но при сборке выявляются нехватка места под отвёртку, перекрытие кабельных каналов, трудности при разборке защёлок или неясные базовые ориентиры. На этапе образца рекомендуется выполнить как минимум 3–5 повторных циклов сборки и разборки, фиксируя побеление защёлок, трещины у бобышек под винты, ослабление посадок и зоны интерференции.
Для функциональной проверки необходимо задать нагрузку, температуру, влажность, контактную среду и частоту использования. Например, образец оснастки можно испытать на статическую нагрузку и повторное зажимание, деталь воздуховода — на сопротивление потоку и вибрацию при установке, корпус — на падение, термодеформацию и ощущение от кнопок. Даже если материал образца отличается от конечного материала, сравнительный анализ помогает выявить слабые места конструкции.
5. Итог проверки: каждая итерация образца должна приводить к выполнимому решению
Отчёт по валидации не обязан быть длинным, но он должен быть чётким. Рекомендуется формировать четыре типа выводов: соответствует, соответствует после доработки, требуется смена технологии/материала, требуется пересмотр требований. Каждая проблема должна иметь конкретное действие, например: добавить скругление R1.5, увеличить толщину основания защёлки с 1,2 мм до 1,8 мм, компенсация отверстий +0,15 мм, перенести поддержки с лицевой поверхности на внутреннюю, заменить пескоструйную обработку на тонкое шлифование и покраску.
Когда образец приближается к мелкосерийному выпуску, следует добавить проверку стабильности процесса. Можно сначала напечатать 3–5 штук, чтобы подтвердить повторяемость, а затем увеличить выпуск до 20–50 изделий. Если на этапе мелкой серии обнаруживаются дрейф размеров или узкие места в постобработке, нужно вернуться к проекту или технологическому пакету, а не просто просить производство работать сверхурочно.
Вывод: ценность валидации образцов в снижении неопределённости следующего шага
Качественный процесс валидации образцов превращает 3D-печать из инструмента быстрого прототипирования в систему инженерных решений. Благодаря разделению целей, предварительной проверке модели, стандартизированным измерениям, испытаниям в реальных сценариях и чётким выводам команда может быстрее выявлять риски конструкции, уменьшать количество бесполезных итераций и получать надёжную основу для мелкосерийного производства или инвестиций в оснастку.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.