
परिचय: 3डी प्रिंटिंग परियोजना जोखिमों की जटिलता और महत्व
3डी प्रिंटिंग सेवाओं के क्षेत्र में, परियोजना जोखिम प्रबंधन की कमी अक्सर गंभीर परिणाम देती है। आंकड़ों के अनुसार, व्यवस्थित जोखिम मूल्यांकन के बिना 3डी प्रिंटिंग परियोजनाओं की विफलता दर 35% तक है, जबकि पेशेवर जोखिम मूल्यांकन से गुजरने वाली परियोजनाओं की सफलता दर 92% से अधिक तक बढ़ाई जा सकती है। तकनीकी मापदंडों में विचलन, घटिया सामग्री प्रदर्शन, असफल प्रक्रिया अनुकूलन और वितरण में देरी जैसी समस्याएं ग्राहकों के विश्वास में कमी और आर्थिक नुकसान का कारण बन सकती हैं। इसलिए, एक व्यवस्थित परियोजना जोखिम मूल्यांकन प्रणाली स्थापित करना 3डी प्रिंटिंग सेवा कंपनियों की मुख्य प्रतिस्पर्धात्मकता का एक प्रमुख घटक है।
1. तकनीकी जोखिम मूल्यांकन: डिज़ाइन फ़ाइलों से लेकर मुद्रण मापदंडों तक
1.1 डिज़ाइन फ़ाइल जोखिम की पहचान
डिज़ाइन फ़ाइलें 3डी प्रिंटिंग परियोजनाओं का प्रारंभिक बिंदु हैं, और उनकी गुणवत्ता सीधे अंतिम आउटपुट प्रभाव को प्रभावित करती है। मुख्य जोखिमों में शामिल हैं:
- फ़ाइल प्रारूप संगतता जोखिम: एसटीएल, ओबीजे, एसटीईपी, एएमएफ और अन्य प्रारूप रूपांतरण प्रक्रिया के दौरान जाल त्रुटियां, लापता पैच या आकार विचलन उत्पन्न कर सकते हैं। पानी की जकड़न और सामान्य स्थिरता सुनिश्चित करने के लिए जाल की मरम्मत के लिए पेशेवर पहचान सॉफ्टवेयर (जैसे नेटफैब, मैजिक्स) का उपयोग करने की सिफारिश की जाती है।
- ज्यामितीय संरचना जोखिम: निलंबित संरचना 45° से अधिक है, दीवार की मोटाई सामग्री के अनुशंसित मूल्य से कम है, छेद का आकार बहुत छोटा है, आदि। एसएलए प्रक्रिया को एक उदाहरण के रूप में लेते हुए, दीवार की मोटाई ≥1.0 मिमी होनी चाहिए, और लटकने वाले कोण को 45° के भीतर नियंत्रित किया जाना चाहिए या समर्थन जोड़ा जाना चाहिए।
- सहिष्णुता डिज़ाइन का जोखिम: मेटिंग भागों के अनुचित सहनशीलता डिज़ाइन से संयोजन में कठिनाइयाँ पैदा होंगी। FDM प्रक्रिया की XY दिशा सहनशीलता आमतौर पर ±0.3-0.5 मिमी है, और Z दिशा ±0.2-0.3 मिमी है। डिज़ाइन को वास्तविक अनुप्रयोग परिदृश्य के अनुसार समायोजित करने की आवश्यकता है।
1.2 मुद्रण पैरामीटर जोखिम विश्लेषण
विभिन्न प्रक्रियाओं के मुद्रण पैरामीटर जोखिम बिंदु अलग-अलग हैं:
2. सामग्री जोखिम मूल्यांकन: प्रदर्शन मिलान और आपूर्ति श्रृंखला स्थिरता
2.1 सामग्री प्रदर्शन जोखिम
अनुचित सामग्री चयन परियोजना विफलता के मुख्य कारणों में से एक है, जो लगभग 28% है। विशिष्ट जोखिमों में शामिल हैं:
- यांत्रिक गुण मानक के अनुरूप नहीं हैं: तन्य शक्ति, झुकने की ताकत, प्रभाव क्रूरता और अन्य पैरामीटर डिजाइन आवश्यकताओं से मेल नहीं खाते हैं। उदाहरण के लिए, PA12 (नायलॉन 12) की तन्य शक्ति 48-52MPa है, जबकि PA6-GF (ग्लास फाइबर प्रबलित नायलॉन 6) 85-95MPa तक पहुंच सकती है। चयन को एप्लिकेशन परिदृश्य के अनुसार निर्धारित किया जाना चाहिए।
- पर्यावरण अनुकूलन जोखिम: तापमान प्रतिरोध, रासायनिक प्रतिरोध और मौसम प्रतिरोध जैसे पर्यावरणीय कारकों पर अपर्याप्त विचार। एबीएस सामग्री 80 डिग्री सेल्सियस से ऊपर नरम होने लगती है और उच्च तापमान वाले वातावरण अनुप्रयोगों के लिए उपयुक्त नहीं है; जबकि PEEK सामग्री 250°C के वातावरण में लंबे समय तक काम कर सकती है।
- बायोकॉम्पैटिबिलिटी जोखिम: चिकित्सा उपकरण परियोजनाओं को आईएसओ 10993 द्वारा प्रमाणित सामग्री चुनने की आवश्यकता होती है, जैसे मेडिकल-ग्रेड टीपीयू, पीईईके, आदि। सामान्य सामग्रियों में बायोटॉक्सिसिटी जोखिम होता है।
2.2 आपूर्ति श्रृंखला जोखिम
सामग्री आपूर्ति श्रृंखला में रुकावट के कारण परियोजना में देरी होगी। मुख्य जोखिम बिंदु हैं:
- विशेष सामग्रियों (जैसे टाइटेनियम मिश्र धातु, पीक इत्यादि) का खरीद चक्र 4-8 सप्ताह तक लंबा है
- सामग्री बैचों की स्थिरता, विभिन्न बैचों का प्रदर्शन अंतर 10-15% तक पहुंच सकता है
- अनुचित सामग्री भंडारण स्थितियों के कारण प्रदर्शन क्षीणन, जैसे नायलॉन सामग्री नमी को अवशोषित करने के बाद मुद्रण प्रदर्शन में कमी
3. प्रक्रिया अनुकूलन जोखिम मूल्यांकन: उपकरण क्षमताएं और प्रक्रिया विंडो
3.1 उपकरण क्षमता मिलान
विभिन्न उपकरणों की तकनीकी पैरामीटर सीमाएं:
- मोल्डिंग आकार प्रतिबंध: छोटे उपकरणों का मोल्डिंग स्थान आमतौर पर 200×200×200 मिमी होता है, और बड़े उपकरणों का मोल्डिंग स्थान 1000×1000×1000 मिमी तक पहुंच सकता है। बड़े हिस्सों को ब्लॉकों में मुद्रित करने और फिर एक साथ जोड़ने की आवश्यकता होती है, जिससे मजबूती का खतरा होता है।
- सटीकता क्षमता सीमाएं: FDM उपकरण सटीकता आमतौर पर ±0.3-0.5 मिमी, SLA ±0.1-0.15 मिमी तक पहुंच सकती है, और SLM धातु मुद्रण ±0.05-0.1 मिमी तक पहुंच सकती है। सटीकता आवश्यकताओं के अनुसार उपकरण का चयन किया जाना चाहिए।
- सामग्री अनुकूलता प्रतिबंध: एकल उपकरण द्वारा समर्थित सामग्री के प्रकार सीमित हैं। उदाहरण के लिए, एफडीएम उपकरण का एक निश्चित मॉडल केवल तीन सामग्रियों का समर्थन करता है: पीएलए, एबीएस और टीपीयू। उपकरण का चयन करते समय, आपको सामग्री अनुकूलता सूची की पुष्टि करनी होगी।
3.2 प्रक्रिया विंडो जोखिम
इष्टतम विंडो से प्रक्रिया मापदंडों के विचलन से गुणवत्ता की समस्याएं पैदा होंगी:
- एफडीएम प्रक्रिया तापमान विंडो: नोजल तापमान आमतौर पर सामग्री का पिघलने बिंदु +20-30 डिग्री सेल्सियस होता है। यदि तापमान बहुत कम है, तो यह प्लगिंग का कारण बनेगा, और यदि तापमान बहुत अधिक है, तो यह तार खींचने और ताकत में कमी का कारण बनेगा।
- एसएलए प्रक्रिया एक्सपोज़र विंडो: एक्सपोज़र अपर्याप्त प्रकाश से परतों के बीच कमजोर बंधन होता है, और ओवरएक्सपोज़र से धुंधला विवरण और आयामी विचलन होता है
- एसएलएम प्रक्रिया ताप इनपुट नियंत्रण: बहुत अधिक ताप इनपुट से विकृति और अवशिष्ट तनाव होता है, और बहुत कम ताप इनपुट से अत्यधिक सरंध्रता होती है
4। डिलीवरी जोखिम मूल्यांकन: समय और गुणवत्ता की दोहरी गारंटी
4.1 समय जोखिम
डिलीवरी में देरी के मुख्य कारण और निवारक उपाय:
4.2 गुणवत्ता जोखिम
डिलीवरी गुणवत्ता जोखिम में मुख्य रूप से शामिल हैं:
- आयामी सटीकता जोखिम: वास्तविक मापा आकार सहनशीलता सीमा से अधिक है, और आकार मुआवजा डिजाइन की आवश्यकता है मुद्रण से पहले किया गया। FDM प्रक्रिया को आमतौर पर XY दिशा में 0.2-0.4 मिमी के मुआवजे की आवश्यकता होती है
- सतह गुणवत्ता जोखिम: परत की बनावट स्पष्ट है, समर्थन बना हुआ है, और सतह का खुरदरापन मानक से अधिक है। एक उचित पोस्ट-प्रोसेसिंग योजना विकसित करने की आवश्यकता है
- यांत्रिक प्रदर्शन जोखिम: वास्तविक परीक्षण शक्ति डिजाइन मूल्य से कम है, और नमूना परीक्षण और सत्यापन की आवश्यकता है, विशेष रूप से कार्यात्मक भागों
5। जोखिम मूल्यांकन कार्यान्वयन के तरीके और उपकरण
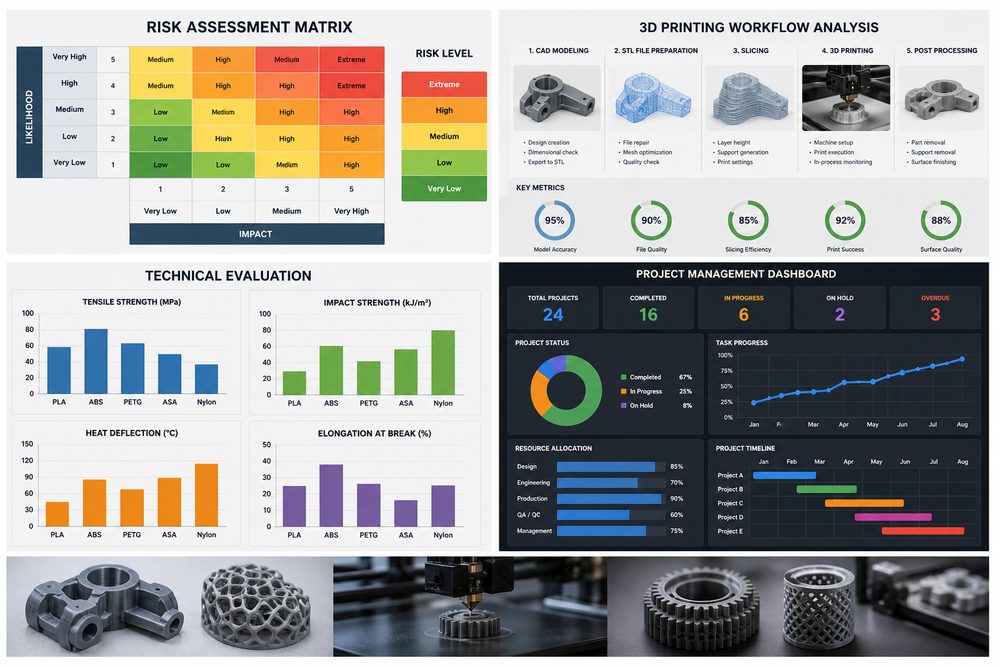
5.1 जोखिम मूल्यांकन मैट्रिक्स
जोखिम स्तरों को वर्गीकृत करने के लिए संभाव्यता-प्रभाव मैट्रिक्स का उपयोग करें:
- उच्च जोखिम (लाल): संभावना >60% और गंभीर प्रभाव (लागत वृद्धि >30% या देरी >7 दिन), तत्काल शमन उपायों की आवश्यकता है अगला चरण क्या यह आपकी आवश्यकता के अनुरूप है?
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।