
المقدمة: مدى تعقيد وأهمية مخاطر مشروع الطباعة ثلاثية الأبعاد
في مجال خدمات الطباعة ثلاثية الأبعاد، غالبًا ما يؤدي الافتقار إلى إدارة مخاطر المشروع إلى عواقب وخيمة. ووفقا للإحصاءات، فإن معدل فشل مشاريع الطباعة ثلاثية الأبعاد دون تقييم منهجي للمخاطر يصل إلى 35%، في حين يمكن زيادة معدل نجاح المشاريع التي خضعت لتقييم المخاطر المهنية إلى أكثر من 92%. قد تؤدي مشكلات مثل الانحرافات في المعايير الفنية وأداء المواد دون المستوى المطلوب وفشل عملية التكيف وتأخير التسليم إلى انخفاض ثقة العملاء والخسائر الاقتصادية. لذلك، يعد إنشاء نظام منهجي لتقييم مخاطر المشروع عنصرًا أساسيًا في القدرة التنافسية الأساسية لشركات خدمات الطباعة ثلاثية الأبعاد.
1. تقييم المخاطر الفنية: من ملفات التصميم إلى معلمات الطباعة
1.1 تحديد مخاطر ملف التصميم
تعد ملفات التصميم نقطة البداية لمشاريع الطباعة ثلاثية الأبعاد، وتؤثر جودتها بشكل مباشر على تأثير المخرجات النهائية. تشمل المخاطر الرئيسية ما يلي:
- مخاطر توافق تنسيقات الملفات: قد تنتج STL وOBJ وSTEP وAMF والتنسيقات الأخرى أخطاء شبكية أو تصحيحات مفقودة أو انحرافات في الحجم أثناء عملية التحويل. يوصى باستخدام برامج الكشف الاحترافية (مثل Netfabb وMagics) لإصلاح الشبكة لضمان ضيق المياه والاتساق الطبيعي.
- مخاطر الهيكل الهندسي: يتجاوز الهيكل المعلق 45 درجة، وسمك الجدار أقل من القيمة الموصى بها للمادة، وحجم الثقب صغير جدًا، وما إلى ذلك. وبأخذ عملية SLA كمثال، يجب أن يكون سمك الجدار ≥1.0 مم، ويجب التحكم في زاوية التعليق في حدود 45 درجة أو يجب إضافة الدعم.
- خطر التصميم المتسامح: سيؤدي التصميم غير الملائم للأجزاء المتزاوجة إلى صعوبات في التجميع. عادة ما يكون تسامح اتجاه XY لعملية FDM ±0.3-0.5mm، والاتجاه Z هو ±0.2-0.3mm. يجب تعديل التصميم وفقًا لسيناريو التطبيق الفعلي.
1.2 تحليل مخاطر معلمات الطباعة
تختلف نقاط خطر معلمات الطباعة في العمليات المختلفة:
| نوع العملية | مخاطر المعلمة الرئيسية | عتبة المخاطرة |
|---|---|---|
| FDM | ارتفاع الطبقة، معدل التعبئة، درجة حرارة الطباعة | ارتفاع الطبقة>50% من قطر الفوهة؛ معدل التعبئة فقدان التفاصيل بمقدار 0.1 مم؛ انحراف التعرض>10%5%؛ انحراف درجة الحرارة > 3 درجات مئوية|
| SLM | طاقة الليزر، مسافة المسح، محتوى الأكسجين في غرفة التشكيل | محتوى الأكسجين>0.1%؛ انحراف التباعد>15% |
2. تقييم مخاطر المواد: مطابقة الأداء واستقرار سلسلة التوريد
2.1 مخاطر أداء المواد
يعد الاختيار غير الصحيح للمواد أحد الأسباب الرئيسية لفشل المشروع، وهو ما يمثل حوالي 28%. تشمل المخاطر المحددة ما يلي:
- الخصائص الميكانيكية لا ترقى إلى المستوى القياسي: لا تتوافق قوة الشد وقوة الانحناء ومتانة التأثير والمعلمات الأخرى مع متطلبات التصميم. على سبيل المثال، قوة الشد لـ PA12 (النايلون 12) هي 48-52MPa، في حين أن PA6-GF (النايلون المقوى بالألياف الزجاجية 6) يمكن أن تصل إلى 85-95MPa. يجب تحديد الاختيار وفقًا لسيناريو التطبيق.
- مخاطر القدرة على التكيف البيئي: عدم مراعاة العوامل البيئية مثل مقاومة درجات الحرارة، والمقاومة الكيميائية، ومقاومة الطقس. تبدأ مادة ABS في التليين فوق 80 درجة مئوية وهي غير مناسبة لتطبيقات البيئة ذات درجة الحرارة العالية؛ بينما يمكن أن تعمل مادة PEEK في بيئة تبلغ درجة حرارتها 250 درجة مئوية لفترة طويلة.
- مخاطر التوافق الحيوي: تحتاج مشاريع الأجهزة الطبية إلى اختيار مواد معتمدة بواسطة ISO 10993، مثل مادة TPU الطبية، وPEEK، وما إلى ذلك. وتنطوي المواد العادية على مخاطر السمية الحيوية.
2.2 مخاطر سلسلة التوريد
ستؤدي الانقطاعات في سلسلة توريد المواد إلى تأخير المشروع. نقاط الخطر الرئيسية هي:
- تستغرق دورة شراء المواد الخاصة (مثل سبائك التيتانيوم، والنظرة الخاطفة، وما إلى ذلك) ما يصل إلى 4-8 أسابيع
- استقرار دفعات المواد، وأداء الدفعات المختلفة، ويمكن أن يصل الفرق إلى 10-15%
- توهين الأداء الناجم عن ظروف تخزين المواد غير المناسبة، مثل انخفاض أداء الطباعة بعد امتصاص مادة النايلون للرطوبة
3. تقييم مخاطر تكيف العملية: قدرات المعدات ونافذة العملية
3.1 مطابقة قدرة المعدات
قيود المعلمات الفنية للمعدات المختلفة:
- قيود حجم القالب: تبلغ مساحة التشكيل للمعدات الصغيرة عادةً 200×200×200 مم، ويمكن أن تصل مساحة المعدات الكبيرة إلى 1000×1000×1000 مم. يجب طباعة الأجزاء كبيرة الحجم على شكل كتل ثم ربطها ببعضها البعض، مما يشكل مخاطر تتعلق بالقوة.
- قيود القدرة على الدقة: تتراوح دقة معدات FDM عادةً من ±0.3 إلى 0.5 مم، ويمكن أن تصل دقة SLA إلى ±0.1 إلى 0.15 مم، ويمكن أن تصل دقة الطباعة المعدنية SLM إلى ±0.05 إلى 0.1 مم. يجب اختيار المعدات وفقًا لمتطلبات الدقة.
- قيود توافق المواد: أنواع المواد التي يدعمها جهاز واحد محدودة. على سبيل المثال، يدعم طراز معين من معدات FDM ثلاث مواد فقط: PLA، وABS، وTPU. عند اختيار المعدات، تحتاج إلى تأكيد قائمة توافق المواد.
3.2 مخاطر نافذة العملية
سيؤدي انحراف معلمات العملية عن النافذة المثالية إلى مشاكل في الجودة:
- نافذة درجة حرارة عملية FDM: عادة ما تكون درجة حرارة الفوهة هي نقطة انصهار المادة +20-30 درجة مئوية. إذا كانت درجة الحرارة منخفضة جدًا، فسوف تتسبب في الانسداد، وإذا كانت درجة الحرارة مرتفعة جدًا، فسوف تتسبب في سحب الأسلاك وتقليل القوة.
- نافذة التعرض لعملية SLA: يؤدي التعرض للضوء غير الكافي إلى ضعف الترابط بين الطبقات، ويؤدي التعرض المفرط إلى تفاصيل غير واضحة وانحرافات الأبعاد.
- التحكم في إدخال حرارة عملية SLM: يؤدي إدخال الحرارة المرتفع جدًا إلى التزييف والإجهاد المتبقي، ويؤدي إدخال الحرارة المنخفض جدًا إلى المسامية المفرطة
4. تقييم مخاطر التسليم: ضمان مزدوج للوقت والجودة
4.1 خطر الوقت
الأسباب الرئيسية لتأخير التسليم والتدابير الوقائية:
| أسباب التأخير | النسبة المئوية | التدابير الوقائية |
|---|---|---|
| تجاوز وقت إصلاح الملف المتوقع | 25% | إنشاء إنشاء نموذج لتقدير وقت المعالجة المسبقة، وحجز مخزن مؤقت بنسبة 20% |
| إعادة الطباعة في حالة الطباعة فشل | 30% | نظام التحقق من المقالة الأولى، ومراقبة المعلمات الرئيسية في الوقت الفعلي |
| 20% | وضع معايير وقت ما بعد المعالجة بناءً على نوع المادة | |
| إعادة العمل في حالة فحص الجودة فشل | 15% | مراقبة جودة العملية، والفحص المجزأ|
| التأخير اللوجستي | 10% | احتياط 2-3 أيام من الوقت الاحتياطي اللوجستي |
4.2 مخاطر الجودة
تتضمن مخاطر جودة التسليم بشكل أساسي ما يلي:
- الأبعاد خطر الدقة: يتجاوز الحجم الفعلي المُقاس نطاق التسامح، ويجب تنفيذ تصميم تعويض الحجم قبل الطباعة. تتطلب عملية FDM عادةً تعويضًا بمقدار 0.2-0.4 مم في اتجاه XY
- مخاطر جودة السطح: نسيج الطبقة واضح، ويظل الدعم، وتتجاوز خشونة السطح المعيار. يجب وضع خطة معقولة لما بعد المعالجة
- مخاطر الأداء الميكانيكي: قوة الاختبار الفعلية أقل من قيمة التصميم، ويلزم اختبار العينات والتحقق منها، وخاصة الأجزاء الوظيفية
5. طرق وأدوات تنفيذ تقييم المخاطر
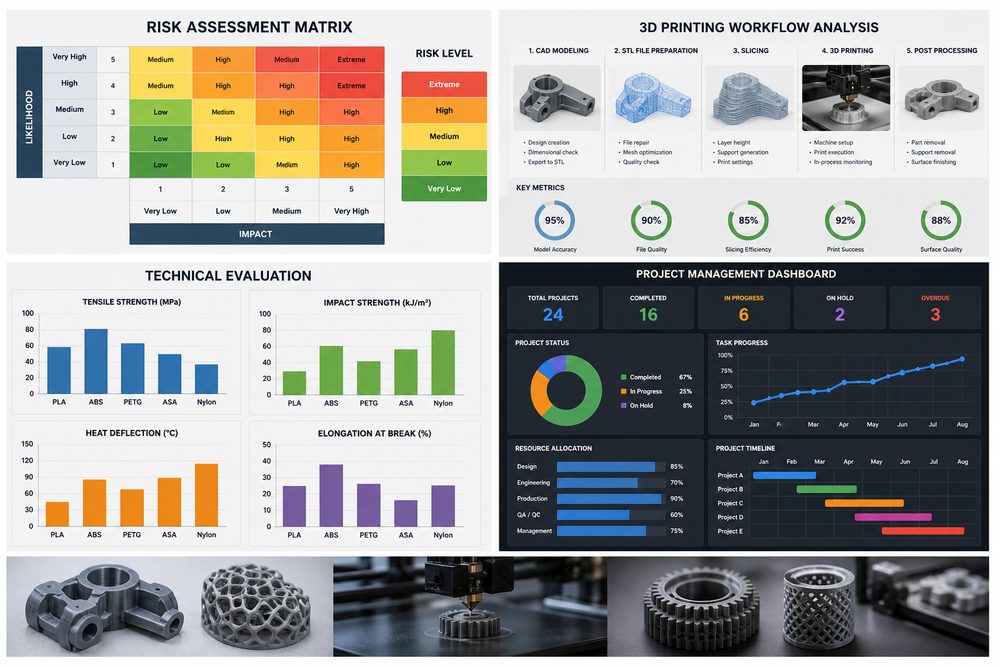
5.1 مصفوفة تقييم المخاطر
استخدم مصفوفة الاحتمالية والأثر لتصنيف مستويات المخاطر:
- المخاطر العالية (الأحمر): الاحتمال > 60% والتأثير الخطير (زيادة التكلفة > 30% أو تأخير > 7 أيام)، يلزم اتخاذ تدابير تخفيف فورية الخطوة التالية هل هذا قريب مما تحتاجه؟
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.