
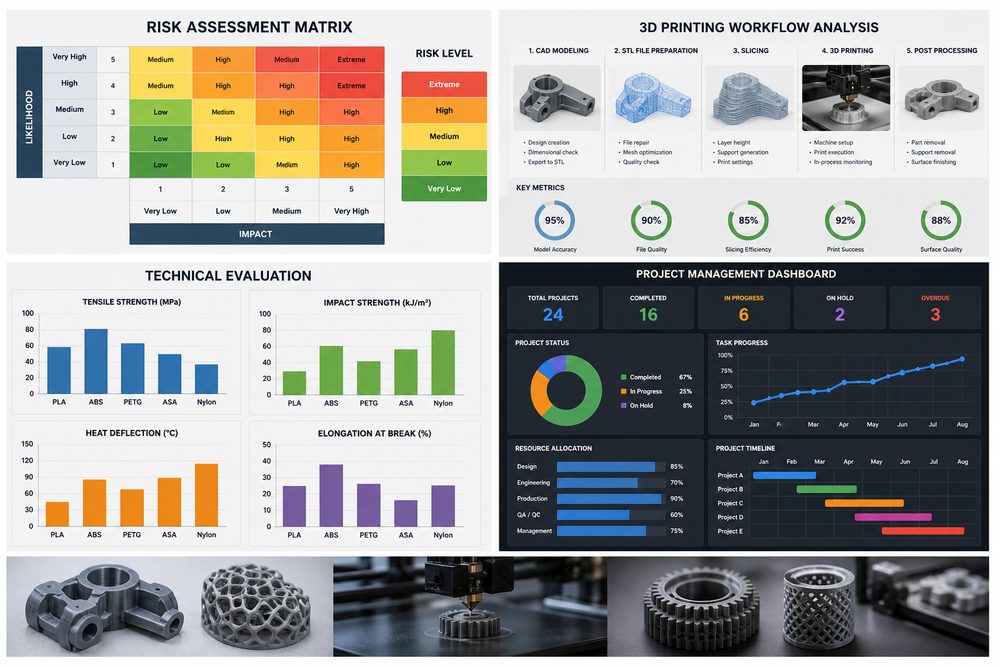
はじめに: 3D プリンティング プロジェクトのリスクの複雑さと重要性
3D プリンティング サービスの分野では、プロジェクト リスク管理の欠如が深刻な結果を招くことがよくあります。統計によると、体系的なリスク評価が行われていない 3D プリンティング プロジェクトの失敗率は 35% にも上りますが、専門的なリスク評価を受けたプロジェクトの成功率は 92% 以上にまで高まる可能性があります。技術パラメータの逸脱、標準以下の材料性能、プロセス適応の失敗、納期遅延などの問題は、顧客の信頼の低下や経済的損失を引き起こす可能性があります。したがって、体系的なプロジェクトのリスク評価システムを確立することは、3D プリンティング サービス会社の中核的な競争力の重要な要素です。
1.技術的リスク評価: 設計ファイルから印刷パラメータまで
1.1 設計ファイルのリスク特定
設計ファイルは 3D 印刷プロジェクトの開始点であり、その品質は最終的な出力効果に直接影響します。主なリスクは次のとおりです。
- ファイル形式の互換性リスク: STL、OBJ、STEP、AMF およびその他の形式では、変換プロセス中にメッシュ エラー、パッチの欠落、またはサイズの偏差が発生する可能性があります。防水性と通常の一貫性を確保するために、メッシュ修復には専門的な検出ソフトウェア (Netfabb、Magics など) を使用することをお勧めします。
- 幾何学的構造のリスク: 吊り下げ構造が 45° を超えている、壁の厚さが材料の推奨値未満である、穴のサイズが小さすぎるなど。SLA プロセスを例に取ると、壁の厚さは 1.0mm 以上である必要があり、吊り下げ角度は 45° 以内に制御するか、サポートを追加する必要があります。
- 公差設計のリスク: 嵌合部品の公差設計が不適切であると、組み立てが困難になる可能性があります。 FDMプロセスのXY方向の公差は通常±0.3~0.5mm、Z方向は±0.2~0.3mmです。実際のアプリケーションのシナリオに応じて設計を調整する必要があります。
1.2 印刷パラメータのリスク分析
プロセスごとに印刷パラメータのリスク ポイントは異なります。
| プロセス タイプ | 主要パラメータ リスク | リスクしきい値 |
|---|---|---|
| FDM | 層の高さ、充填率、印刷温度 | 層の高さ > ノズル直径の 50%。充填率 0.1 mm のディテール損失。露出偏差 > 10%|
| SLS | レーザー出力、スキャン速度、予熱温度 | 出力変動 >5%;温度偏差 >3°C |
| SLM | レーザー出力、スキャン間隔、成形チャンバー内の酸素含有量 | 酸素含有量 >0.1%;間隔偏差>15% |
2.材料リスク評価: 性能マッチングとサプライ チェーンの安定性
2.1 材料性能リスク
不適切な材料選択はプロジェクト失敗の主な原因の 1 つであり、約 28% を占めています。具体的なリスクには次のようなものがあります。
- 機械的特性が標準に達していません: 引張強度、曲げ強度、衝撃靱性、その他のパラメータが設計要件と一致しません。たとえば、PA12 (ナイロン 12) の引張強度は 48 ~ 52MPa ですが、PA6-GF (ガラス繊維強化ナイロン 6) は 85 ~ 95MPa に達することがあります。アプリケーションのシナリオに応じて選択を決定する必要があります。
- 環境適応リスク: 耐温度性、耐薬品性、耐候性などの環境要因の考慮が不十分です。 ABS 材料は 80°C を超えると軟化し始めるため、高温環境での用途には適していません。一方、PEEK素材は250℃の環境でも長時間使用できます。
- 生体適合性リスク: 医療機器プロジェクトでは、医療グレードの TPU、PEEK など、ISO 10993 で認証された素材を選択する必要があります。通常の素材には生体毒性のリスクがあります。
2.2 サプライ チェーンのリスク
材料サプライ チェーンの中断はプロジェクトの遅延につながります。主なリスク ポイントは次のとおりです。
- 特殊な材料 (チタン合金、ピークなど) の調達サイクルは 4 ~ 8 週間と長い
- 材料バッチの安定性、異なるバッチのパフォーマンス その差は 10 ~ 15% に達する場合があります
- ナイロン材料が湿気を吸収した後の印刷パフォーマンスの低下など、不適切な材料保管条件によって引き起こされるパフォーマンスの低下
3。プロセス適応リスク評価: 機器の能力とプロセスウィンドウ
3.1 機器の能力のマッチング
さまざまな機器の技術パラメータの制限:
- 成形サイズの制限: 小型装置の成形スペースは通常 200×200×200mm ですが、大型装置の成形スペースは 1000×1000×1000mm に達する場合があります。特大のパーツはブロックで印刷してからつなぎ合わせる必要があるため、強度上のリスクが生じます。
- 精度能力の制限: FDM 機器の精度は通常 ±0.3 ~ 0.5 mm、SLA は ±0.1 ~ 0.15 mm、SLM 金属印刷は ±0.05 ~ 0.1 mm に達することがあります。精度要件に応じて機器を選択する必要があります。
- マテリアルの互換性制限: 1 つのデバイスでサポートされるマテリアルの種類は制限されています。たとえば、FDM 装置の特定のモデルは、PLA、ABS、および TPU の 3 つの材料のみをサポートします。機器を選定する際には材質適合表の確認が必要です。
3.2 プロセス ウィンドウのリスク
プロセス パラメータが最適ウィンドウから逸脱すると、品質上の問題が発生します。
- FDM プロセス温度ウィンドウ: ノズル温度は通常、材料の融点 +20 ~ 30°C です。温度が低すぎると目詰まりが発生し、温度が高すぎると伸線や強度低下が発生します。
- SLA プロセスの露光ウィンドウ: 露光 光が不十分だと層間の結合が弱くなり、露光が過剰になると細部がぼやけたり寸法のずれが生じたりします。
- SLM プロセスの入熱制御: 入熱が高すぎると反りや残留応力が発生し、入熱が低すぎると過剰な応力が発生します。多孔性
4.納期リスク評価: 時間と品質の二重保証
4.1 時間リスク
納期遅延の主な理由と予防策:
| 遅延の理由 | 割合 | 予防策 |
|---|---|---|
| ファイル修復時間が予想を超えた | 25% | ビルド 前処理時間の見積もりモデルを確立し、20% のバッファを確保 |
| 印刷する場合は再印刷不合格 | 30% | 最初の製品検証システム、主要パラメータのリアルタイム監視 |
| 20% | 材料の種類に基づいて後処理時間の基準を確立 | |
| 品質検査の場合はやり直し不合格 | 15% | 工程品質管理、分割検査|
| 物流遅延 | 10% | 物流バッファ時間を2~3日確保 |
4.2 品質リスク
主に納品品質リスク
- 寸法精度のリスク: 実際に測定されたサイズが許容範囲を超えているため、印刷前にサイズ補正設計を実行する必要があります。 FDM プロセスでは、通常、XY 方向に 0.2 ~ 0.4 mm の補正が必要です。
- 表面品質リスク: 層のテクスチャは明らかで、サポートは残り、表面粗さは標準を超えています。合理的な後処理計画を策定する必要がある
- 機械的性能のリスク: 実際の試験強度が設計値より低く、特に機能部品ではサンプル試験と検証が必要です
5。リスク評価の実装方法とツール
5.1 リスク評価マトリックス
確率影響マトリックスを使用してリスク レベルを分類します。
- 高リスク (赤): 確率 > 60%、深刻な影響 (コスト増加 > 30% または遅延 > 7 日)、即時緩和策が必要