
บทนำ: ความซับซ้อนและความสำคัญของความเสี่ยงของโครงการการพิมพ์ 3 มิติ
ในด้านบริการการพิมพ์ 3 มิติ การขาดการจัดการความเสี่ยงของโครงการมักจะนำไปสู่ผลลัพธ์ที่ร้ายแรง ตามสถิติ อัตราความล้มเหลวของโครงการการพิมพ์ 3 มิติที่ไม่มีการประเมินความเสี่ยงอย่างเป็นระบบจะสูงถึง 35% ในขณะที่อัตราความสำเร็จของโครงการที่ได้รับการประเมินความเสี่ยงระดับมืออาชีพสามารถเพิ่มขึ้นได้มากกว่า 92% ปัญหาต่างๆ เช่น การเบี่ยงเบนในพารามิเตอร์ทางเทคนิค ประสิทธิภาพของวัสดุต่ำกว่ามาตรฐาน การปรับกระบวนการที่ล้มเหลว และความล่าช้าในการจัดส่ง อาจทำให้ความไว้วางใจของลูกค้าลดลงและความสูญเสียทางเศรษฐกิจ ดังนั้น การสร้างระบบการประเมินความเสี่ยงของโครงการอย่างเป็นระบบจึงเป็นองค์ประกอบสำคัญของความสามารถในการแข่งขันหลักของบริษัทผู้ให้บริการการพิมพ์ 3 มิติ
1. การประเมินความเสี่ยงด้านเทคนิค: ตั้งแต่ไฟล์การออกแบบไปจนถึงพารามิเตอร์การพิมพ์
1.1 การระบุความเสี่ยงของไฟล์การออกแบบ
ไฟล์การออกแบบเป็นจุดเริ่มต้นของโครงการการพิมพ์ 3 มิติ และคุณภาพของไฟล์เหล่านี้ส่งผลโดยตรงต่อเอฟเฟกต์ผลลัพธ์ขั้นสุดท้าย ความเสี่ยงหลักได้แก่:
- ความเสี่ยงด้านความเข้ากันได้ของรูปแบบไฟล์: STL, OBJ, STEP, AMF และรูปแบบอื่นๆ อาจทำให้เกิดข้อผิดพลาดของ mesh แพตช์ที่หายไป หรือการเบี่ยงเบนขนาดในระหว่างกระบวนการแปลง ขอแนะนำให้ใช้ซอฟต์แวร์การตรวจจับระดับมืออาชีพ (เช่น Netfabb, Magics) สำหรับการซ่อมแซมตาข่ายเพื่อให้แน่ใจว่าน้ำมีความแน่นและความสม่ำเสมอตามปกติ
- ความเสี่ยงของโครงสร้างทางเรขาคณิต: โครงสร้างแบบแขวนเกิน 45°, ความหนาของผนังน้อยกว่าค่าที่แนะนำของวัสดุ, ขนาดรูเล็กเกินไป ฯลฯ เมื่อยกตัวอย่างกระบวนการ SLA ความหนาของผนังควรเป็น ≥1.0 มม. และควรควบคุมมุมแขวนภายใน 45° หรือควรเพิ่มส่วนรองรับ
- ความเสี่ยงต่อการออกแบบพิกัดความเผื่อ: การออกแบบพิกัดความเผื่อที่ไม่เหมาะสมของชิ้นส่วนผสมพันธุ์จะนำไปสู่ปัญหาในการประกอบ ค่าเผื่อทิศทาง XY ของกระบวนการ FDM โดยปกติคือ ±0.3-0.5 มม. และทิศทาง Z คือ ±0.2-0.3 มม. จำเป็นต้องปรับการออกแบบตามสถานการณ์การใช้งานจริง
1.2 การวิเคราะห์ความเสี่ยงของพารามิเตอร์การพิมพ์
จุดความเสี่ยงของพารามิเตอร์การพิมพ์ของกระบวนการที่แตกต่างกันแตกต่างกัน:
| ประเภทกระบวนการ | ความเสี่ยงของพารามิเตอร์หลัก | เกณฑ์ความเสี่ยง |
|---|---|---|
| FDM | ความสูงของชั้น อัตราการบรรจุ อุณหภูมิในการพิมพ์ | ความสูงของชั้น>50% ของเส้นผ่านศูนย์กลางหัวฉีด; อัตราการบรรจุ การสูญเสียรายละเอียด 0.1 มม. ค่าเบี่ยงเบนการรับแสง>10%|
| SLS | กำลังเลเซอร์ ความเร็วในการสแกน อุณหภูมิอุ่น | ความผันผวนของพลังงาน >5%; การเบี่ยงเบนของอุณหภูมิ >3°C |
| SLM | กำลังเลเซอร์ ระยะห่างในการสแกน ปริมาณออกซิเจนในห้องขึ้นรูป | ปริมาณออกซิเจน>0.1%; ส่วนเบี่ยงเบนระยะห่าง>15% |
2. การประเมินความเสี่ยงด้านวัสดุ: การจับคู่ประสิทธิภาพและความมั่นคงของห่วงโซ่อุปทาน
2.1 ความเสี่ยงด้านประสิทธิภาพวัสดุ
การเลือกวัสดุที่ไม่เหมาะสมเป็นหนึ่งในสาเหตุหลักของความล้มเหลวของโครงการ ซึ่งคิดเป็นประมาณ 28% ความเสี่ยงเฉพาะได้แก่:
- คุณสมบัติทางกลไม่ได้มาตรฐาน: ความต้านทานแรงดึง ความต้านทานการดัดงอ ความทนทานต่อแรงกระแทก และพารามิเตอร์อื่นๆ ไม่ตรงกับข้อกำหนดการออกแบบ ตัวอย่างเช่น ความต้านทานแรงดึงของ PA12 (ไนลอน 12) คือ 48-52MPa ในขณะที่ PA6-GF (ไนลอนเสริมใยแก้ว 6) สามารถเข้าถึง 85-95MPa การเลือกจะต้องพิจารณาตามสถานการณ์การใช้งาน
- ความเสี่ยงในการปรับตัวด้านสิ่งแวดล้อม: การพิจารณาปัจจัยด้านสิ่งแวดล้อมไม่เพียงพอ เช่น ความต้านทานต่ออุณหภูมิ ทนต่อสารเคมี และทนต่อสภาพอากาศ วัสดุ ABS เริ่มอ่อนตัวลงเมื่ออุณหภูมิสูงกว่า 80°C และไม่เหมาะกับการใช้งานในสภาพแวดล้อมที่มีอุณหภูมิสูง ในขณะที่วัสดุ PEEK สามารถทำงานได้ในสภาพแวดล้อมที่มีอุณหภูมิ 250°C เป็นเวลานาน
- ความเสี่ยงด้านความเข้ากันได้ทางชีวภาพ: โครงการอุปกรณ์การแพทย์จำเป็นต้องเลือกวัสดุที่ได้รับการรับรองมาตรฐาน ISO 10993 เช่น TPU เกรดทางการแพทย์ PEEK ฯลฯ วัสดุทั่วไปมีความเสี่ยงต่อความเป็นพิษทางชีวภาพ
2.2 ความเสี่ยงในห่วงโซ่อุปทาน
การหยุดชะงักในห่วงโซ่อุปทานวัสดุจะนำไปสู่ความล่าช้าของโครงการ ประเด็นความเสี่ยงหลักคือ:
- รอบการจัดหาวัสดุพิเศษ (เช่น โลหะผสมไทเทเนียม การมองทะลุ ฯลฯ) ใช้เวลานานถึง 4-8 สัปดาห์
- ความเสถียรของชุดวัสดุ ประสิทธิภาพของชุดต่างๆ ความแตกต่างอาจสูงถึง 10-15%
- ประสิทธิภาพการลดทอนที่เกิดจากสภาวะการจัดเก็บวัสดุที่ไม่เหมาะสม เช่น ประสิทธิภาพการพิมพ์ลดลงหลังจากที่วัสดุไนลอนดูดซับความชื้น
3 การประเมินความเสี่ยงในการปรับกระบวนการ: ความสามารถของอุปกรณ์และกรอบเวลาของกระบวนการ
3.1 การจับคู่ความสามารถของอุปกรณ์
ข้อจำกัดพารามิเตอร์ทางเทคนิคของอุปกรณ์ที่แตกต่างกัน:
- ข้อจำกัดขนาดการขึ้นรูป: พื้นที่ในการขึ้นรูปของอุปกรณ์ขนาดเล็กมักจะอยู่ที่ 200×200×200 มม. และอุปกรณ์ขนาดใหญ่สามารถเข้าถึงได้ถึง 1,000×1,000×1,000 มม. ชิ้นส่วนขนาดใหญ่จำเป็นต้องพิมพ์เป็นบล็อกแล้วต่อเข้าด้วยกัน ซึ่งอาจก่อให้เกิดความเสี่ยงด้านความแข็งแรง
- ข้อจำกัดด้านความแม่นยำ: ความแม่นยำของอุปกรณ์ FDM โดยทั่วไปคือ ±0.3-0.5 มม., SLA สามารถเข้าถึงได้ถึง ±0.1-0.15 มม. และการพิมพ์โลหะ SLM สามารถเข้าถึงได้ถึง ±0.05-0.1 มม. ต้องเลือกอุปกรณ์ตามข้อกำหนดด้านความแม่นยำ
- ข้อจำกัดด้านความเข้ากันได้ของวัสดุ: ประเภทของวัสดุที่รองรับโดยอุปกรณ์เดียวนั้นมีจำกัด ตัวอย่างเช่น อุปกรณ์ FDM บางรุ่นรองรับวัสดุเพียง 3 ชนิดเท่านั้น ได้แก่ PLA, ABS และ TPU เมื่อเลือกอุปกรณ์ คุณต้องยืนยันรายการความเข้ากันได้ของวัสดุ
3.2 ความเสี่ยงต่อกรอบเวลาของกระบวนการ
การเบี่ยงเบนของพารามิเตอร์กระบวนการจากกรอบเวลาที่เหมาะสมที่สุดจะนำไปสู่ปัญหาด้านคุณภาพ:
- กรอบเวลาอุณหภูมิกระบวนการ FDM: อุณหภูมิของหัวฉีดมักจะเป็นจุดหลอมเหลวของวัสดุ +20-30°C หากอุณหภูมิต่ำเกินไป จะทำให้เกิดการเสียบ และหากอุณหภูมิสูงเกินไป ก็จะทำให้การวาดลวดและความแข็งแรงลดลง
- หน้าต่างการสัมผัสกระบวนการ SLA: การเปิดรับแสงที่ไม่เพียงพอทำให้เกิดการยึดเกาะระหว่างชั้นที่อ่อนแอ และการเปิดรับแสงมากเกินไปจะทำให้รายละเอียดและการเบี่ยงเบนมิติไม่ชัดเจน
- การควบคุมอินพุตความร้อนของกระบวนการ SLM: การป้อนความร้อนที่สูงเกินไปทำให้เกิดการบิดเบี้ยวและความเค้นตกค้าง และการป้อนความร้อนที่ต่ำเกินไปนำไปสู่การมากเกินไป ความพรุน
4. การประเมินความเสี่ยงในการจัดส่ง: การรับประกันเวลาและคุณภาพเป็นสองเท่า
4.1 ความเสี่ยงด้านเวลา
สาเหตุหลักที่ทำให้การจัดส่งล่าช้าและมาตรการป้องกัน:
| สาเหตุของความล่าช้า | เปอร์เซ็นต์ | มาตรการป้องกัน |
|---|---|---|
| เวลาในการซ่อมแซมไฟล์เกินความคาดหมาย | 25% | สร้างสร้างแบบจำลองการประมาณเวลาก่อนการประมวลผล จองบัฟเฟอร์ 20% |
| พิมพ์ซ้ำหากการพิมพ์ล้มเหลว | 30% | ครั้งแรก ระบบการตรวจสอบบทความ การตรวจสอบพารามิเตอร์หลักแบบเรียลไทม์ |
| 20% | สร้างมาตรฐานเวลาหลังการประมวลผลตามประเภทวัสดุ | |
| การทำงานซ้ำหากการตรวจสอบคุณภาพล้มเหลว | 15% | การควบคุมคุณภาพกระบวนการ แบ่งกลุ่ม การตรวจสอบ|
| ความล่าช้าด้านลอจิสติกส์ | 10% | สงวนเวลาบัฟเฟอร์ในลอจิสติกส์ไว้ 2-3 วัน |
4.2 ความเสี่ยงด้านคุณภาพ
ความเสี่ยงด้านคุณภาพการจัดส่งส่วนใหญ่ประกอบด้วย:
- ความเสี่ยงด้านความแม่นยำของมิติ: ขนาดที่วัดได้จริงเกินช่วงที่ยอมรับได้ และต้องออกแบบการชดเชยขนาดก่อนพิมพ์ โดยทั่วไปกระบวนการ FDM จะต้องมีการชดเชย 0.2-0.4 มม. ในทิศทาง XY
- ความเสี่ยงด้านคุณภาพพื้นผิว: พื้นผิวของชั้นมองเห็นได้ชัดเจน การรองรับยังคงอยู่ และความขรุขระของพื้นผิวเกินมาตรฐาน ต้องมีการพัฒนาแผนหลังการประมวลผลที่สมเหตุสมผล
- ความเสี่ยงด้านประสิทธิภาพทางกล: ความแข็งแกร่งในการทดสอบจริงต่ำกว่าค่าการออกแบบ และจำเป็นต้องมีการทดสอบและการตรวจสอบตัวอย่าง โดยเฉพาะชิ้นส่วนที่ใช้งานได้ดี
5 วิธีการและเครื่องมือในการดำเนินการประเมินความเสี่ยง
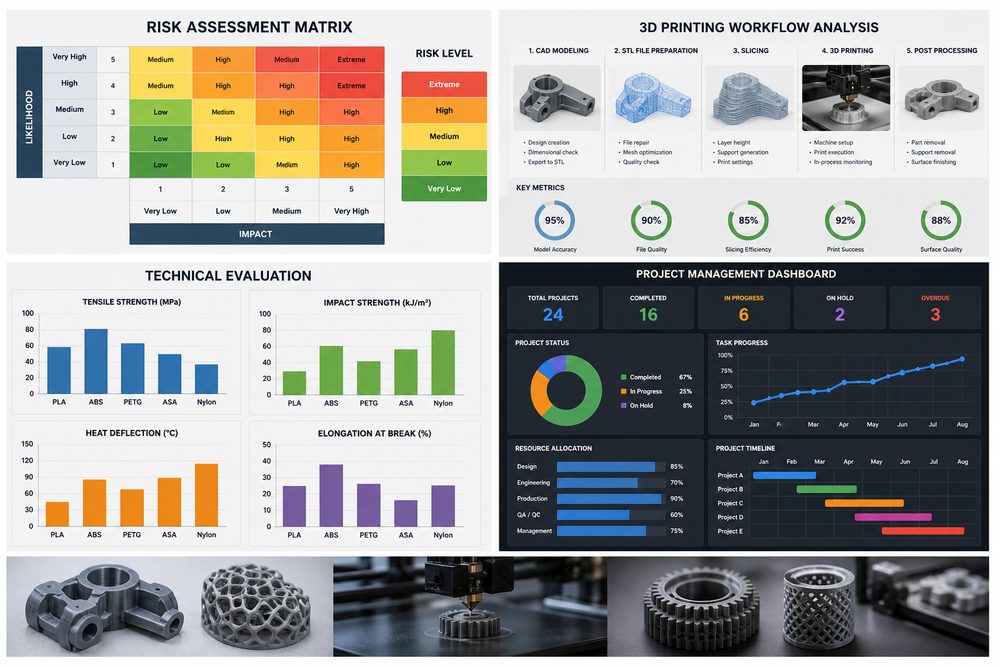
5.1 เมตริกซ์การประเมินความเสี่ยง
ใช้เมทริกซ์ความน่าจะเป็น-ผลกระทบเพื่อจำแนกระดับความเสี่ยง:
- ความเสี่ยงสูง (สีแดง): ความน่าจะเป็น >60% และผลกระทบร้ายแรง (ต้นทุนเพิ่มขึ้น >30% หรือความล่าช้า >7 วัน) จำเป็นต้องมีมาตรการบรรเทาผลกระทบทันที ขั้นตอนต่อไป ใกล้เคียงกับสิ่งที่คุณต้องการหรือไม่?
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง