
Einleitung: Die Komplexität und Bedeutung von 3D-Druck-Projektrisiken
Im Bereich der 3D-Druckdienstleistungen führt das fehlende Projektrisikomanagement oft zu schwerwiegenden Folgen. Statistiken zufolge liegt die Misserfolgsquote von 3D-Druckprojekten ohne systematische Risikobewertung bei bis zu 35 %, während die Erfolgsquote von Projekten, die einer professionellen Risikobewertung unterzogen wurden, auf über 92 % gesteigert werden kann. Probleme wie Abweichungen bei technischen Parametern, mangelhafte Materialleistung, fehlgeschlagene Prozessanpassungen und Lieferverzögerungen können zu einem Verlust des Kundenvertrauens und wirtschaftlichen Verlusten führen. Daher ist die Einrichtung eines systematischen Projektrisikobewertungssystems eine Schlüsselkomponente der zentralen Wettbewerbsfähigkeit von 3D-Druckdienstleistungsunternehmen.
1. Technische Risikobewertung: von Designdateien bis zu Druckparametern
1.1 Risikoidentifizierung von Designdateien
Designdateien sind der Ausgangspunkt von 3D-Druckprojekten und ihre Qualität wirkt sich direkt auf den endgültigen Ausgabeeffekt aus. Zu den Hauptrisiken gehören:
- Risiken bei der Dateiformatkompatibilität: STL, OBJ, STEP, AMF und andere Formate können während des Konvertierungsprozesses zu Netzfehlern, fehlenden Patches oder Größenabweichungen führen. Es wird empfohlen, für die Netzreparatur professionelle Erkennungssoftware (z. B. Netfabb, Magics) zu verwenden, um Wasserdichtigkeit und normale Konsistenz sicherzustellen.
- Geometrische Strukturrisiken: Die aufgehängte Struktur überschreitet 45°, die Wandstärke ist geringer als der empfohlene Wert des Materials, die Lochgröße ist zu klein usw. Am Beispiel des SLA-Prozesses sollte die Wandstärke ≥1,0 mm betragen und der Aufhängewinkel sollte innerhalb von 45° kontrolliert werden oder es sollte eine Stütze hinzugefügt werden.
- Risiko der Toleranzkonstruktion: Eine fehlerhafte Toleranzkonstruktion der zusammenpassenden Teile führt zu Montageschwierigkeiten. Die Toleranz in der XY-Richtung des FDM-Prozesses beträgt normalerweise ±0,3–0,5 mm und die Z-Richtung ±0,2–0,3 mm. Das Design muss an das tatsächliche Anwendungsszenario angepasst werden.
1.2 Druckparameter-Risikoanalyse
Die Druckparameter-Risikopunkte verschiedener Prozesse sind unterschiedlich:
| Prozesstyp | Wichtiges Parameterrisiko | Risikoschwelle |
|---|---|---|
| FDM | Schichthöhe, Füllrate, Drucktemperatur | Schichthöhe>50 % des Düsendurchmessers; Füllrate 0,1 mm Detailverlust; Belichtungsabweichung>10 %|
| SLS | Laserleistung, Scangeschwindigkeit, Vorheiztemperatur | Leistungsschwankung >5 %; Temperaturabweichung >3°C |
| SLM | Laserleistung, Scanabstand, Sauerstoffgehalt in der Formkammer | Sauerstoffgehalt>0,1 %; Abstandsabweichung>15 % |
2. Materialrisikobewertung: Leistungsanpassung und Lieferkettenstabilität
2.1 Materialleistungsrisiko
Unsachgemäße Materialauswahl ist einer der Hauptgründe für das Scheitern von Projekten und macht etwa 28 % aus. Zu den spezifischen Risiken gehören:
- Die mechanischen Eigenschaften entsprechen nicht dem Standard: Zugfestigkeit, Biegefestigkeit, Schlagzähigkeit und andere Parameter entsprechen nicht den Designanforderungen. Beispielsweise beträgt die Zugfestigkeit von PA12 (Nylon 12) 48–52 MPa, während PA6-GF (glasfaserverstärktes Nylon 6) 85–95 MPa erreichen kann. Die Auswahl muss je nach Anwendungsszenario getroffen werden.
- Umweltanpassungsrisiko: Unzureichende Berücksichtigung von Umweltfaktoren wie Temperaturbeständigkeit, Chemikalienbeständigkeit und Wetterbeständigkeit. ABS-Material beginnt bei über 80 °C weich zu werden und ist nicht für Anwendungen in Umgebungen mit hohen Temperaturen geeignet; während PEEK-Material lange Zeit in einer Umgebung von 250 °C arbeiten kann.
- Biokompatibilitätsrisiko: Bei Projekten für medizinische Geräte müssen Materialien ausgewählt werden, die nach ISO 10993 zertifiziert sind, wie z. B. TPU, PEEK usw. in medizinischer Qualität. Gewöhnliche Materialien bergen Biotoxizitätsrisiken.
2.2 Risiken in der Lieferkette
Unterbrechungen in der Materiallieferkette führen zu Projektverzögerungen. Die Hauptrisikopunkte sind:
- Der Beschaffungszyklus von Spezialmaterialien (wie Titanlegierungen, Peek usw.) dauert bis zu 4–8 Wochen
- Stabilität von Materialchargen, Leistung verschiedener Chargen Der Unterschied kann 10–15 % erreichen
- Leistungsminderung durch unsachgemäße Materiallagerungsbedingungen, wie z. B. verringerte Druckleistung, nachdem Nylonmaterial Feuchtigkeit absorbiert
3. Risikobewertung der Prozessanpassung: Gerätefähigkeiten und Prozessfenster
3.1 Anpassung der Gerätefähigkeit
Technische Parameterbeschränkungen verschiedener Geräte:
- Formteilgrößenbeschränkungen: Der Formraum von kleinen Geräten beträgt normalerweise 200 x 200 x 200 mm, und der von großen Geräten kann 1000 x 1000 x 1000 mm erreichen. Übergroße Teile müssen in Blöcken gedruckt und dann zusammengefügt werden, was ein Risiko für die Festigkeit birgt.
- Einschränkungen der Genauigkeitsfähigkeit: Die Genauigkeit von FDM-Geräten beträgt normalerweise ±0,3–0,5 mm, SLA kann ±0,1–0,15 mm erreichen und SLM-Metalldruck kann ±0,05–0,1 mm erreichen. Die Ausrüstung muss entsprechend den Genauigkeitsanforderungen ausgewählt werden.
- Einschränkungen bei der Materialkompatibilität: Die von einem einzelnen Gerät unterstützten Materialtypen sind begrenzt. Beispielsweise unterstützt ein bestimmtes FDM-Gerätemodell nur drei Materialien: PLA, ABS und TPU. Bei der Auswahl der Ausrüstung müssen Sie die Materialkompatibilitätsliste bestätigen.
3.2 Prozessfensterrisiko
Eine Abweichung der Prozessparameter vom optimalen Fenster führt zu Qualitätsproblemen:
- FDM-Prozesstemperaturfenster: Die Düsentemperatur entspricht normalerweise dem Schmelzpunkt des Materials +20–30 °C. Wenn die Temperatur zu niedrig ist, kommt es zu Verstopfungen, und wenn die Temperatur zu hoch ist, führt sie zu Drahtziehen und Festigkeitsverlust.
- SLA-Prozess-Belichtungsfenster: Belichtung Unzureichendes Licht führt zu einer schwachen Bindung zwischen den Schichten, und Überbelichtung führt zu unscharfen Details und Maßabweichungen
- SLM-Prozess-Wärmezufuhrsteuerung: Eine zu hohe Wärmezufuhr führt zu Verwerfungen und Eigenspannungen, und eine zu niedrige Wärmezufuhr führt zu übermäßiger Porosität
4. Lieferrisikobewertung: doppelte Garantie für Zeit und Qualität
4.1 Zeitrisiko
Hauptgründe für Lieferverzögerungen und vorbeugende Maßnahmen:
| Gründe für die Verzögerung | Prozentsatz | Vorbeugende Maßnahmen |
|---|---|---|
| Dateireparaturzeit hat die Erwartungen überschritten | 25 % | Erstellen Sie ein Schätzmodell für die Vorverarbeitungszeit, reservieren Sie 20 % Puffer |
| Erneut drucken, wenn der Druck fehlschlägt | 30 % | Zuerst Artikelüberprüfungssystem, Echtzeitüberwachung wichtiger Parameter |
| 20 % | Nachbearbeitungszeitstandards basierend auf Materialtyp festlegen | |
| Nacharbeit bei fehlgeschlagener Qualitätsprüfung | 15 % | Prozessqualitätskontrolle, segmentiert Inspektion|
| Logistikverzögerung | 10 % | Reservieren Sie 2-3 Tage Logistikpufferzeit |
4.2 Qualitätsrisiko
Das Lieferqualitätsrisiko umfasst hauptsächlich:
- Maßgenauigkeitsrisiko: Die tatsächlich gemessene Größe überschreitet den Toleranzbereich, und zuvor muss ein Größenausgleichsentwurf durchgeführt werden Drucken. Der FDM-Prozess erfordert normalerweise eine Kompensation von 0,2–0,4 mm in XY-Richtung
- Risiko der Oberflächenqualität: Die Schichttextur ist offensichtlich, der Träger bleibt erhalten und die Oberflächenrauheit liegt über dem Standard. Es muss ein angemessener Nachbearbeitungsplan entwickelt werden
- Mechanisches Leistungsrisiko: Die tatsächliche Testfestigkeit ist niedriger als der Designwert, und es sind Stichprobenprüfungen und -verifizierungen erforderlich, insbesondere bei Funktionsteilen
5. Implementierungsmethoden und -tools für die Risikobewertung
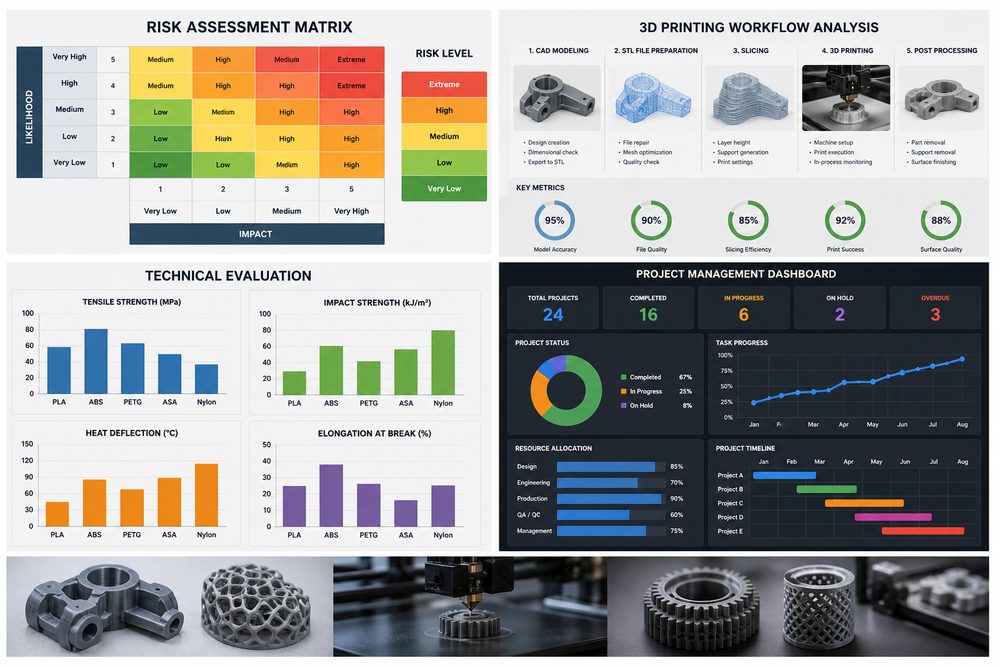
5.1 Risikobewertungsmatrix
Verwenden Sie die Wahrscheinlichkeits-Auswirkungsmatrix, um Risikostufen zu klassifizieren:
- Hohes Risiko (rot):: Wahrscheinlichkeit >60 % und schwerwiegende Auswirkungen (Kostensteigerung >30 % oder Verzögerung >7 Tage), sofortige Abhilfemaßnahmen sind erforderlich Nächster Schritt Kommt dies Ihren Anforderungen nahe?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.