
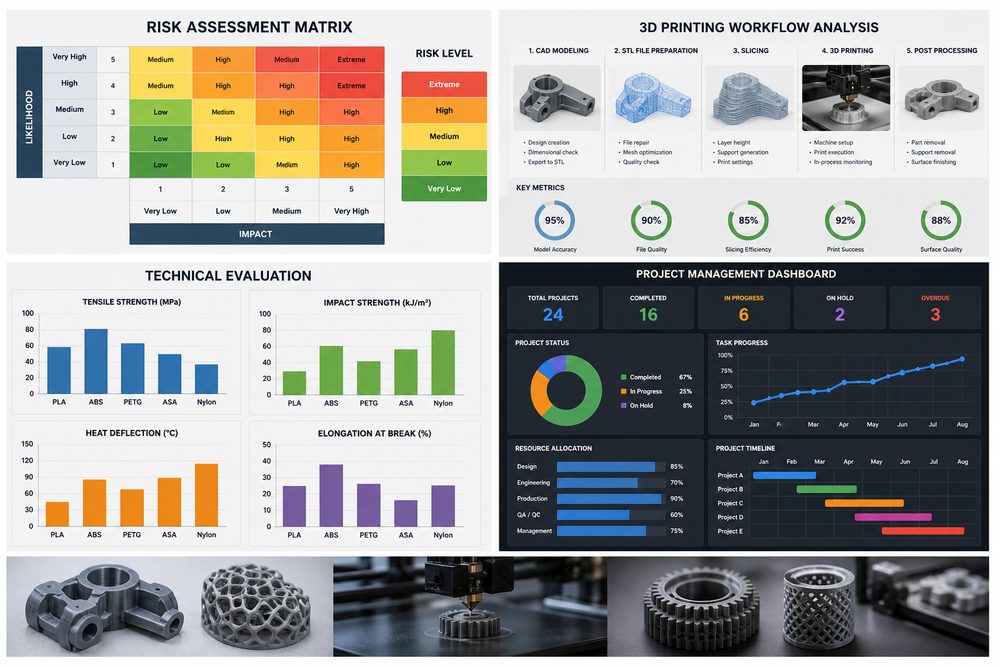
서론: 3D 프린팅 프로젝트 위험의 복잡성과 중요성
3D 프린팅 서비스 분야에서는 프로젝트 위험 관리가 부족하여 심각한 결과를 초래하는 경우가 많습니다. 통계에 따르면 체계적인 위험 평가가 없는 3D 프린팅 프로젝트의 실패율은 최대 35%인 반면, 전문적인 위험 평가를 받은 프로젝트의 성공률은 92% 이상으로 높아질 수 있습니다. 기술 매개변수의 편차, 표준 이하의 재료 성능, 프로세스 적응 실패, 배송 지연 등의 문제는 고객 신뢰 감소 및 경제적 손실을 초래할 수 있습니다. 따라서 체계적인 프로젝트 위험성 평가 시스템을 구축하는 것은 3D 프린팅 서비스 기업의 핵심 경쟁력의 핵심 요소입니다.
1. 기술 위험 평가: 디자인 파일에서 프린팅 매개변수까지
1.1 디자인 파일 위험 식별
디자인 파일은 3D 프린팅 프로젝트의 출발점이며 그 품질은 최종 출력 효과에 직접적인 영향을 미칩니다. 주요 위험은 다음과 같습니다:
- 파일 형식 호환성 위험: STL, OBJ, STEP, AMF 및 기타 형식은 변환 프로세스 중에 메시 오류, 패치 누락 또는 크기 편차가 발생할 수 있습니다. 수밀성과 정상적인 일관성을 보장하기 위해 메쉬 수리를 위해 전문적인 감지 소프트웨어(예: Netfabb, Magics)를 사용하는 것이 좋습니다.
- 기하학적 구조 위험: 매달린 구조가 45°를 초과하고, 벽 두께가 재료의 권장 값보다 작으며, 구멍 크기가 너무 작은 등. SLA 프로세스를 예로 들면, 벽 두께는 ≥1.0mm여야 하며, 매달린 각도는 45° 이내로 제어되거나 지지대가 추가되어야 합니다.
- 공차 설계의 위험: 결합 부품의 부적절한 공차 설계로 인해 조립이 어려워집니다. FDM 공정의 XY 방향 공차는 일반적으로 ±0.3-0.5mm이고 Z 방향은 ±0.2-0.3mm입니다. 실제 적용 시나리오에 따라 설계를 조정해야 합니다.
1.2 인쇄 매개변수 위험 분석
다른 프로세스의 인쇄 매개변수 위험 지점은 다릅니다.
| 프로세스 유형 | 주요 매개변수 위험 | 위험 임계값 |
|---|---|---|
| FDM | 레이어 높이, 충전 속도, 인쇄 온도 | 레이어 높이>노즐 직경의 50%; 충전율 0.1mm 디테일 손실; 노출 편차>10%|
| SLS | 레이저 출력, 스캔 속도, 예열 온도 | 전력 변동 >5%; 온도 편차 >3°C |
| SLM | 레이저 출력, 스캐닝 간격, 성형 챔버 내 산소 함량 | 산소 함량>0.1%; 간격 편차>15% |
2. 재료 위험 평가: 성능 일치 및 공급망 안정성
2.1 재료 성능 위험
부적절한 재료 선택은 프로젝트 실패의 주요 원인 중 하나이며 약 28%를 차지합니다. 구체적인 위험은 다음과 같습니다:
- 기계적 특성이 표준에 미치지 못함: 인장 강도, 굽힘 강도, 충격 인성 및 기타 매개변수가 설계 요구 사항과 일치하지 않습니다. 예를 들어 PA12(나일론 12)의 인장 강도는 48~52MPa인 반면 PA6-GF(유리 섬유 강화 나일론 6)는 85~95MPa에 달할 수 있습니다. 적용 시나리오에 따라 선택을 결정해야 합니다.
- 환경 적응성 위험: 내열성, 내화학성, 내후성 등 환경적 요인에 대한 고려가 부족합니다. ABS 소재는 80°C 이상에서 부드러워지기 시작하며 고온 환경 응용 분야에는 적합하지 않습니다. PEEK 소재는 250°C의 환경에서 오랫동안 작동할 수 있습니다.
- 생체적합성 위험: 의료 기기 프로젝트는 의료용 TPU, PEEK 등과 같이 ISO 10993 인증을 받은 재료를 선택해야 합니다. 일반 재료에는 생물학적 독성 위험이 있습니다.
2.2 공급망 위험
자재 공급망이 중단되면 프로젝트가 지연될 수 있습니다. 주요 위험 지점은 다음과 같습니다.
- 특수 재료(예: 티타늄 합금, 픽 등)의 조달 주기는 최대 4~8주입니다.
- 재료 배치의 안정성, 다양한 배치의 성능 차이는 10~15%에 달할 수 있습니다.
- 나일론 소재가 수분을 흡수한 후 인쇄 성능이 저하되는 등 부적절한 재료 보관 조건으로 인해 성능 저하
3. 프로세스 적응 위험 평가: 장비 기능 및 프로세스 창
3.1 장비 기능 매칭
다양한 장비의 기술 매개변수 제한:
- 성형 크기 제한: 소형 장비의 성형 공간은 일반적으로 200×200×200mm이고 대형 장비의 성형 공간은 1000×1000×1000mm에 달할 수 있습니다. 대형 부품은 블록으로 인쇄한 다음 함께 접합해야 하므로 강도 위험이 있습니다.
- 정확도 기능 제한: FDM 장비 정확도는 일반적으로 ±0.3-0.5mm, SLA는 ±0.1-0.15mm, SLM 금속 인쇄는 ±0.05-0.1mm에 도달할 수 있습니다. 정확도 요구 사항에 따라 장비를 선택해야 합니다.
- 재료 호환성 제한: 단일 장치에서 지원하는 재료 유형이 제한됩니다. 예를 들어 특정 FDM 장비 모델은 PLA, ABS, TPU의 세 가지 재료만 지원합니다. 장비를 선택할 때 재료 호환성 목록을 확인해야 합니다.
3.2 프로세스 창 위험
최적 창에서 프로세스 매개변수가 벗어나면 품질 문제가 발생합니다.
- FDM 프로세스 온도 창: 노즐 온도는 일반적으로 재료의 녹는점 +20-30°C입니다. 온도가 너무 낮으면 막힘 현상이 발생하고, 너무 높으면 와이어 드로잉 및 강도 감소가 발생합니다.
- SLA 공정 노출 창: 노출 빛이 부족하면 레이어 간 결합이 약해지고, 노출 과다로 인해 디테일이 흐려지고 치수 편차가 발생합니다.
- SLM 공정 열 입력 제어: 열 입력이 너무 높으면 뒤틀림 및 잔류 응력이 발생하고, 열 입력이 너무 낮으면 과도한 열 입력이 발생합니다. 다공성
4. 배송 위험 평가: 시간과 품질의 이중 보장
4.1 시간 위험
배송 지연의 주요 이유 및 예방 조치:
| 지연 이유 | 백분율 | 예방 조치 |
|---|---|---|
| 파일 복구 시간이 예상을 초과했습니다 | 25% | 빌드 전처리 시간 추정 모델 설정, 버퍼 20% 예약 |
| 인쇄 시 재인쇄 실패 | 30% | 초도품 검증 시스템, 주요 매개변수의 실시간 모니터링 |
| 20% | 재료 유형에 따라 후처리 시간 표준 설정 | |
| 품질 검사 시 재작업 실패 | 15% | 공정 품질 관리, 분할 검사|
| 물류 지연 | 10% | 2~3일의 물류 버퍼 시간 확보 |
4.2 품질 위험
주로 배송 품질 위험 포함:
- 치수 정확도 위험: 실제 측정된 크기가 허용 범위를 초과하므로 인쇄하기 전에 크기 보정 설계를 수행해야 합니다. FDM 공정에서는 일반적으로 XY 방향으로 0.2~0.4mm의 보정이 필요합니다.
- 표면 품질 위험: 레이어 질감이 뚜렷하고 지지대가 유지되며 표면 거칠기가 표준을 초과합니다. 합리적인 후처리 계획 수립 필요
- 기계적 성능 위험: 실제 테스트 강도는 설계 값보다 낮고, 특히 기능 부품에 대해서는 샘플 테스트 및 검증이 필요합니다.
5. 위험 평가 구현 방법 및 도구
5.1 위험 평가 매트릭스
확률-영향 매트릭스를 사용하여 위험 수준 분류:
- 높은 위험(빨간색): 확률 >60% 및 심각한 영향(비용 증가 >30% 또는 지연 >7일), 즉각적인 완화 조치가 필요함