
Introdução: A complexidade e importância dos riscos dos projetos de impressão 3D
No campo dos serviços de impressão 3D, a falta de gerenciamento de riscos do projeto muitas vezes leva a consequências graves. Segundo as estatísticas, a taxa de insucesso de projetos de impressão 3D sem avaliação sistemática de riscos chega a 35%, enquanto a taxa de sucesso de projetos que foram submetidos a avaliações de riscos profissionais pode aumentar para mais de 92%. Problemas como desvios nos parâmetros técnicos, desempenho inferior dos materiais, falha na adaptação do processo e atrasos na entrega podem causar uma diminuição na confiança do cliente e perdas económicas. Portanto, estabelecer um sistema sistemático de avaliação de riscos de projetos é um componente chave da competitividade central das empresas de serviços de impressão 3D.
1. Avaliação técnica de riscos: dos arquivos de design aos parâmetros de impressão
1.1 Identificação de riscos nos arquivos de design
Os arquivos de design são o ponto de partida dos projetos de impressão 3D e sua qualidade afeta diretamente o efeito final do resultado. Os principais riscos incluem:
- Riscos de compatibilidade de formato de arquivo: STL, OBJ, STEP, AMF e outros formatos podem produzir erros de malha, patches ausentes ou desvios de tamanho durante o processo de conversão. Recomenda-se o uso de software de detecção profissional (como Netfabb, Magics) para reparo de malha para garantir estanqueidade e consistência normal.
- Riscos de estrutura geométrica: A estrutura suspensa excede 45°, a espessura da parede é menor que o valor recomendado do material, o tamanho do furo é muito pequeno, etc. Tomando o processo SLA como exemplo, a espessura da parede deve ser ≥1,0mm, e o ângulo de suspensão deve ser controlado dentro de 45° ou um suporte deve ser adicionado.
- Risco de projeto de tolerância: O projeto de tolerância inadequado das peças correspondentes causará dificuldades de montagem. A tolerância da direção XY do processo FDM é geralmente de ± 0,3-0,5 mm e a direção Z é de ± 0,2-0,3 mm. O design precisa ser ajustado de acordo com o cenário real de aplicação.
1.2 Análise de risco dos parâmetros de impressão
Os pontos de risco dos parâmetros de impressão de diferentes processos são diferentes:
| Tipo de processo | Parâmetro chave risco | Limite de risco |
|---|---|---|
| FDM | Altura da camada, taxa de enchimento, temperatura de impressão | Altura da camada>50% do diâmetro do bico; taxa de preenchimento perda de detalhes de 0,1 mm; desvio de exposição>10%5%; desvio de temperatura >3°C|
| SLM | Potência do laser, espaçamento de varredura, conteúdo de oxigênio na câmara de moldagem | Conteúdo de oxigênio>0,1%; desvio de espaçamento>15% |
2. Avaliação de risco de materiais: correspondência de desempenho e estabilidade da cadeia de fornecimento
2.1 Risco de desempenho de materiais
A seleção inadequada de materiais é uma das principais razões para o fracasso do projeto, sendo responsável por cerca de 28%. Os riscos específicos incluem:
- As propriedades mecânicas não estão de acordo com o padrão: Resistência à tração, resistência à flexão, resistência ao impacto e outros parâmetros não atendem aos requisitos do projeto. Por exemplo, a resistência à tração do PA12 (náilon 12) é de 48-52MPa, enquanto o PA6-GF (náilon 6 reforçado com fibra de vidro) pode atingir 85-95MPa. A seleção precisa ser determinada de acordo com o cenário de aplicação.
- Risco de adaptabilidade ambiental: Consideração insuficiente de fatores ambientais, como resistência à temperatura, resistência química e resistência às intempéries. O material ABS começa a amolecer acima de 80°C e não é adequado para aplicações em ambientes de alta temperatura; enquanto o material PEEK pode funcionar em um ambiente de 250°C por um longo tempo.
- Risco de biocompatibilidade: Os projetos de dispositivos médicos precisam escolher materiais certificados pela ISO 10993, como TPU de grau médico, PEEK, etc. Materiais comuns apresentam riscos de biotoxicidade.
2.2 Riscos na cadeia de abastecimento
Interrupções na cadeia de abastecimento de materiais levarão a atrasos no projeto. Os principais pontos de risco são:
- O ciclo de aquisição de materiais especiais (como ligas de titânio, peek, etc.) é de 4 a 8 semanas
- Estabilidade dos lotes de materiais, desempenho de diferentes lotes A diferença pode chegar a 10-15%
- Atenuação de desempenho causada por condições inadequadas de armazenamento de materiais, como desempenho de impressão reduzido após o material de náilon absorver umidade
3. Avaliação de riscos de adaptação de processos: capacidades do equipamento e janela de processo
3.1 Correspondência de capacidade do equipamento
Limitações de parâmetros técnicos de diferentes equipamentos:
- Restrições de tamanho de moldagem: O espaço de moldagem de equipamentos pequenos é geralmente 200×200×200mm, e o de equipamentos grandes pode atingir 1000×1000×1000mm. Peças superdimensionadas precisam ser impressas em blocos e depois emendadas, o que apresenta riscos de resistência.
- Limitações de capacidade de precisão: A precisão do equipamento FDM é geralmente de ±0,3-0,5 mm, o SLA pode atingir ±0,1-0,15 mm e a impressão em metal SLM pode atingir ±0,05-0,1 mm. O equipamento precisa ser selecionado de acordo com os requisitos de precisão.
- Restrições de compatibilidade de materiais: os tipos de materiais suportados por um único dispositivo são limitados. Por exemplo, um determinado modelo de equipamento FDM suporta apenas três materiais: PLA, ABS e TPU. Ao selecionar o equipamento, é necessário confirmar a lista de compatibilidade de materiais.
3.2 Risco da janela do processo
O desvio dos parâmetros do processo da janela ideal levará a problemas de qualidade:
- Janela de temperatura do processo FDM: A temperatura do bico geralmente é o ponto de fusão do material +20-30°C. Se a temperatura for muito baixa, causará entupimento, e se a temperatura for muito alta, causará trefilação e redução de resistência.
- Janela de exposição do processo SLA: exposição Luz insuficiente leva a ligação fraca entre camadas, e superexposição leva a detalhes borrados e desvios dimensionais
- Controle de entrada de calor do processo SLM: entrada de calor muito alta leva a empenamento e tensão residual, e entrada de calor muito baixa leva a porosidade excessiva
4. Avaliação de risco de entrega: dupla garantia de prazo e qualidade
4.1 Risco de tempo
Principais motivos de atrasos na entrega e medidas preventivas:
| Motivos do atraso | Porcentagem | Medidas preventivas |
|---|---|---|
| O tempo de reparo do arquivo excedeu a expectativa | 25% | Construir Estabelecer um modelo de estimativa de tempo de pré-processamento, reservar 20% de buffer |
| Reimprimir se a impressão falhar | 30% | Primeiro sistema de verificação de artigos, monitoramento em tempo real dos principais parâmetros |
| 20% | Estabelecer padrões de tempo de pós-processamento com base no tipo de material | |
| Retrabalho se a inspeção de qualidade falhar | 15% | Controle de qualidade do processo, segmentado inspeção|
| Atraso logístico | 10% | Reserve 2-3 dias de tempo de buffer logístico |
4.2 Risco de qualidade
O risco de qualidade de entrega inclui principalmente:
- Risco de precisão dimensional: O tamanho real medido excede a faixa de tolerância e o projeto de compensação de tamanho precisa ser realizado antes da impressão. O processo FDM geralmente requer compensação de 0,2-0,4 mm na direção XY
- Risco de qualidade da superfície: A textura da camada é óbvia, o suporte permanece e a rugosidade da superfície excede o padrão. Um plano de pós-processamento razoável precisa ser desenvolvido
- Risco de desempenho mecânico: A resistência real do teste é inferior ao valor do projeto e são necessários testes e verificação de amostras, especialmente peças funcionais
5. Métodos e ferramentas de implementação de avaliação de risco
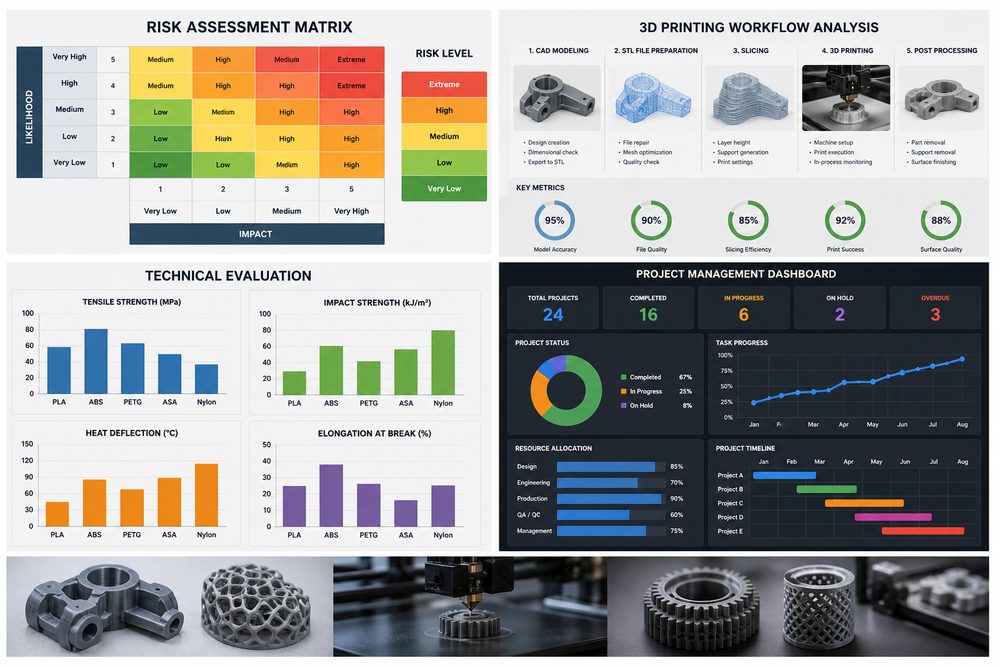
5.1 Matriz de avaliação de risco
Use a matriz de probabilidade-impacto para classificar os níveis de risco:
- Risco alto (vermelho): Probabilidade >60% e impacto sério (aumento de custos >30% ou atraso >7 dias), medidas de mitigação imediatas são necessárias Próximo passo Isto está próximo do que precisa?
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.