
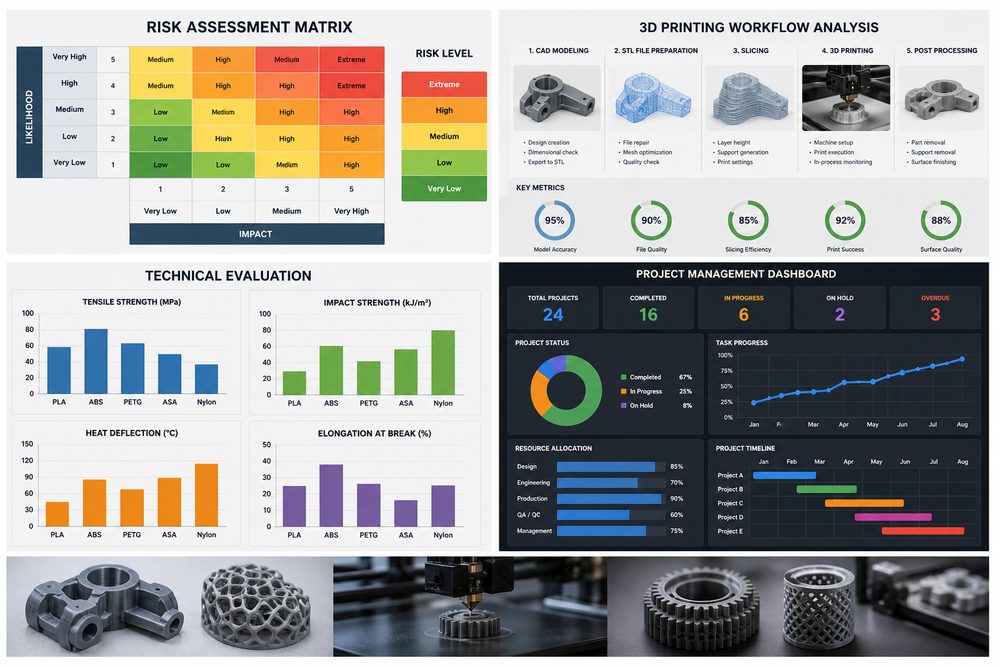
Introducción: La complejidad y la importancia de los riesgos de los proyectos de impresión 3D
En el campo de los servicios de impresión 3D, la falta de gestión de riesgos de los proyectos a menudo tiene consecuencias graves. Según las estadísticas, la tasa de fracaso de los proyectos de impresión 3D sin una evaluación sistemática de riesgos llega al 35%, mientras que la tasa de éxito de los proyectos que han sido sometidos a una evaluación de riesgos profesional puede aumentar a más del 92%. Problemas como desviaciones en los parámetros técnicos, rendimiento deficiente del material, adaptación fallida del proceso y retrasos en la entrega pueden provocar una disminución de la confianza del cliente y pérdidas económicas. Por lo tanto, establecer un sistema sistemático de evaluación de riesgos de proyectos es un componente clave de la competitividad central de las empresas de servicios de impresión 3D.
1. Evaluación de riesgos técnicos: desde los archivos de diseño hasta los parámetros de impresión
1.1 Identificación de riesgos del archivo de diseño
Los archivos de diseño son el punto de partida de los proyectos de impresión 3D y su calidad afecta directamente el efecto del resultado final. Los principales riesgos incluyen:
- Riesgos de compatibilidad de formatos de archivo: STL, OBJ, STEP, AMF y otros formatos pueden producir errores de malla, falta de parches o desviaciones de tamaño durante el proceso de conversión. Se recomienda utilizar un software de detección profesional (como Netfabb, Magics) para la reparación de la malla para garantizar la estanqueidad y la consistencia normal.
- Riesgos de la estructura geométrica: la estructura suspendida excede los 45°, el espesor de la pared es menor que el valor recomendado del material, el tamaño del orificio es demasiado pequeño, etc. Tomando el proceso SLA como ejemplo, el espesor de la pared debe ser ≥1,0 mm y el ángulo de suspensión debe controlarse dentro de los 45° o se debe agregar soporte.
- Riesgo del diseño de tolerancia: un diseño de tolerancia inadecuado de las piezas coincidentes provocará dificultades de montaje. La tolerancia de la dirección XY del proceso FDM suele ser de ±0,3-0,5 mm y la dirección Z es de ±0,2-0,3 mm. El diseño debe ajustarse según el escenario de aplicación real.
1.2 Análisis de riesgo de parámetros de impresión
Los puntos de riesgo de parámetros de impresión de diferentes procesos son diferentes:
| Tipo de proceso | Riesgo de parámetro clave | Umbral de riesgo |
|---|---|---|
| FDM | Altura de capa, tasa de llenado, temperatura de impresión | Altura de capa>50% del diámetro de la boquilla; tasa de relleno pérdida de detalle de 0,1 mm; desviación de exposición>10%5%; desviación de temperatura >3°C|
| SLM | Potencia del láser, espaciado de escaneo, contenido de oxígeno en la cámara de moldeo | Contenido de oxígeno>0,1%; desviación de espaciado>15% |
2. Evaluación de riesgos de materiales: adaptación del desempeño y estabilidad de la cadena de suministro
2.1 Riesgo de desempeño de los materiales
La selección inadecuada de materiales es una de las principales razones del fracaso del proyecto y representa aproximadamente el 28 %. Los riesgos específicos incluyen:
- Las propiedades mecánicas no están a la altura del estándar: la resistencia a la tracción, la resistencia a la flexión, la tenacidad al impacto y otros parámetros no coinciden con los requisitos de diseño. Por ejemplo, la resistencia a la tracción del PA12 (nylon 12) es de 48-52 MPa, mientras que la PA6-GF (nylon 6 reforzado con fibra de vidrio) puede alcanzar 85-95 MPa. La selección debe determinarse según el escenario de aplicación.
- Riesgo de adaptabilidad ambiental: Consideración insuficiente de factores ambientales como la resistencia a la temperatura, la resistencia química y la resistencia a la intemperie. El material ABS comienza a ablandarse por encima de los 80°C y no es adecuado para aplicaciones en entornos de alta temperatura; mientras que el material PEEK puede funcionar en un ambiente de 250°C durante mucho tiempo.
- Riesgo de biocompatibilidad: los proyectos de dispositivos médicos deben elegir materiales certificados por ISO 10993, como TPU de grado médico, PEEK, etc. Los materiales comunes tienen riesgos de biotoxicidad.
2.2 Riesgos en la cadena de suministro
Las interrupciones en la cadena de suministro de materiales provocarán retrasos en el proyecto. Los principales puntos de riesgo son:
- El ciclo de adquisición de materiales especiales (como aleaciones de titanio, peek, etc.) dura entre 4 y 8 semanas.
- Estabilidad de los lotes de material, rendimiento de diferentes lotes. La diferencia puede alcanzar un 10-15 %.
- Atenuación del rendimiento causada por condiciones inadecuadas de almacenamiento del material, como un rendimiento de impresión reducido después de que el material de nailon absorbe la humedad.
3. Evaluación de riesgos de adaptación del proceso: capacidades del equipo y ventana del proceso
3.1 Coincidencia de capacidades del equipo
Limitaciones de los parámetros técnicos de diferentes equipos:
- Restricciones de tamaño de moldeo: el espacio de moldeo de equipos pequeños suele ser de 200×200×200 mm, y el de equipos grandes puede alcanzar 1000×1000×1000 mm. Las piezas de gran tamaño deben imprimirse en bloques y luego empalmarse, lo que plantea riesgos de resistencia.
- Limitaciones de la capacidad de precisión: la precisión del equipo FDM suele ser de ±0,3-0,5 mm, la SLA puede alcanzar ±0,1-0,15 mm y la impresión en metal SLM puede alcanzar ±0,05-0,1 mm. El equipo debe seleccionarse de acuerdo con los requisitos de precisión.
- Restricciones de compatibilidad de materiales: los tipos de materiales admitidos por un solo dispositivo son limitados. Por ejemplo, un determinado modelo de equipo FDM sólo admite tres materiales: PLA, ABS y TPU. Al seleccionar el equipo, debe confirmar la lista de compatibilidad de materiales.
3.2 Riesgo de la ventana de proceso
La desviación de los parámetros del proceso de la ventana óptima dará lugar a problemas de calidad:
- Ventana de temperatura del proceso FDM: la temperatura de la boquilla suele ser el punto de fusión del material +20-30°C. Si la temperatura es demasiado baja, causará obstrucción, y si la temperatura es demasiado alta, causará trefilado y reducción de la resistencia.
- Ventana de exposición del proceso SLA: la exposición a una luz insuficiente conduce a una unión débil entre las capas, y la sobreexposición conduce a detalles borrosos y desviaciones dimensionales
- Control de entrada de calor del proceso SLM: una entrada de calor demasiado alta conduce a deformación y tensión residual, y una entrada de calor demasiado baja conduce a una porosidad excesiva
4. Evaluación del riesgo de entrega: doble garantía de tiempo y calidad
4.1 Riesgo de tiempo
Principales motivos de retrasos en la entrega y medidas preventivas:
| Razones del retraso | Porcentaje | Medidas preventivas |
|---|---|---|
| El tiempo de reparación del archivo excedió la expectativa | 25 % | Construcción Establecer un modelo de estimación del tiempo de preprocesamiento, reservar un 20 % de búfer |
| Reimprimir si se imprime falla | 30 % | Sistema de verificación del primer artículo, monitoreo en tiempo real de parámetros clave |
| 20 % | Establecer estándares de tiempo de posprocesamiento basados en el tipo de material | |
| Retrabajo si la inspección de calidad falla | 15 % | Control de calidad del proceso, inspección segmentada|
| Retraso logístico | 10% | Reserve 2-3 días de tiempo de reserva logística |
4.2 Riesgo de calidad
El riesgo de calidad de la entrega incluye principalmente:
- Riesgo de precisión dimensional: el tamaño real medido excede el rango de tolerancia y el diseño de compensación de tamaño debe realizarse antes de imprimir. El proceso FDM normalmente requiere una compensación de 0,2-0,4 mm en la dirección XY
- Riesgo de calidad de la superficie: la textura de la capa es obvia, el soporte permanece y la rugosidad de la superficie excede el estándar. Es necesario desarrollar un plan de posprocesamiento razonable
- Riesgo de rendimiento mecánico: la resistencia de la prueba real es inferior al valor de diseño y se requieren pruebas y verificación de muestras, especialmente las piezas funcionales
5. Métodos y herramientas de implementación de la evaluación de riesgos
5.1 Matriz de evaluación de riesgos
Utilice la matriz de probabilidad-impacto para clasificar los niveles de riesgo:
- Riesgo alto (rojo): probabilidad >60 % e impacto grave (aumento de costos >30 % o retraso >7 días), se requieren medidas de mitigación inmediatas Siguiente paso ¿Es esto similar a lo que necesita?
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.