
Введение: сложность и важность рисков проекта 3D-печати
В сфере услуг 3D-печати отсутствие управления проектными рисками часто приводит к серьезным последствиям. По статистике, процент неудач проектов 3D-печати без систематической оценки рисков достигает 35%, в то время как уровень успеха проектов, прошедших профессиональную оценку рисков, может быть увеличен до более чем 92%. Такие проблемы, как отклонения в технических параметрах, некачественные характеристики материалов, неудачная адаптация процесса и задержки поставок, могут привести к снижению доверия клиентов и экономическим потерям. Таким образом, создание систематической системы оценки рисков проекта является ключевым компонентом основной конкурентоспособности компаний, предоставляющих услуги 3D-печати.
1. Оценка технических рисков: от файлов дизайна до параметров печати
1.1 Идентификация рисков в файлах дизайна
Файлы дизайна являются отправной точкой проектов 3D-печати, и их качество напрямую влияет на конечный результат. К основным рискам относятся:
- Риски совместимости форматов файлов: STL, OBJ, STEP, AMF и другие форматы могут привести к ошибкам сетки, отсутствию исправлений или отклонениям размера в процессе преобразования. Для ремонта сетки рекомендуется использовать профессиональное программное обеспечение для обнаружения (например, Netfabb, Magics), чтобы обеспечить водонепроницаемость и нормальную консистенцию.
- Риски геометрической конструкции: наклон подвесной конструкции превышает 45°, толщина стенки меньше рекомендуемого значения материала, размер отверстия слишком мал и т. д. Если взять в качестве примера процесс SLA, толщина стены должна быть ≥1,0 мм, а угол подвешивания следует контролировать в пределах 45° или следует добавить опору.
- Риск проектирования допусков: Неправильный расчет допусков сопрягаемых деталей приведет к трудностям при сборке. Допуск в направлении XY процесса FDM обычно составляет ±0,3–0,5 мм, а в направлении Z — ±0,2–0,3 мм. Проект необходимо скорректировать в соответствии с реальным сценарием применения.
1.2 Анализ рисков параметров печати
Точки риска параметров печати для разных процессов различны:
| Тип процесса | Риск ключевых параметров | Порог риска |
|---|---|---|
| FDM | Высота слоя, скорость заполнения, температура печати | Высота слоя>50% диаметра сопла; скорость заполнения Потеря детализации 0,1 мм; отклонение экспозиции>10%|
| SLS | Мощность лазера, скорость сканирования, температура предварительного нагрева | Колебание мощности >5%; отклонение температуры >3°C |
| SLM | Мощность лазера, расстояние сканирования, содержание кислорода в формовочной камере | Содержание кислорода>0,1%; отклонение расстояния>15% |
2. Оценка материального риска: соответствие характеристик и стабильность цепочки поставок
2.1 Риск исполнения материала
Неправильный выбор материала является одной из основных причин неудач проекта, на которую приходится около 28%. К конкретным рискам относятся:
- Механические свойства не на должном уровне: Прочность на растяжение, изгиб, ударная вязкость и другие параметры не соответствуют проектным требованиям. Например, предел прочности PA12 (нейлон 12) составляет 48-52 МПа, а PA6-GF (нейлон 6, армированный стекловолокном) может достигать 85-95 МПа. Выбор должен определяться в соответствии со сценарием применения.
- Риск адаптации к окружающей среде: недостаточный учет факторов окружающей среды, таких как термостойкость, химическая стойкость и устойчивость к атмосферным воздействиям. Материал ABS начинает размягчаться при температуре выше 80°C и не пригоден для применения в условиях высоких температур; в то время как материал PEEK может длительное время работать при температуре 250°C.
- Риск биосовместимости. В проектах по производству медицинских устройств необходимо выбирать материалы, сертифицированные по стандарту ISO 10993, такие как ТПУ медицинского назначения, PEEK и т. д. Обычные материалы имеют риск биотоксичности.
2.2 Риски в цепочке поставок
Перебои в цепочке поставок материалов приведут к задержкам проекта. Основные точки риска:
- Цикл закупки специальных материалов (таких как титановые сплавы, пик и т. д.) составляет 4–8 недель.
- Стабильность партий материалов, производительность разных партий. Разница может достигать 10–15 %.
- Снижение производительности, вызванное неправильными условиями хранения материала, например, снижение производительности печати после впитывания влаги нейлоновым материалом.
3. Оценка риска адаптации процесса: возможности оборудования и технологическое окно
3.1 Сопоставление возможностей оборудования
Ограничения технических параметров различного оборудования:
- Ограничения по размеру формования: Размер формовочного пространства для небольшого оборудования обычно составляет 200×200×200 мм, а для крупного оборудования может достигать 1000×1000×1000 мм. Негабаритные детали необходимо печатать блоками, а затем сращивать вместе, что создает риски для прочности.
- Ограничения точности: точность оборудования FDM обычно составляет ±0,3–0,5 мм, SLA может достигать ±0,1–0,15 мм, а SLM-печать металлом может достигать ±0,05–0,1 мм. Оборудование необходимо выбирать в соответствии с требованиями к точности.
- Ограничения совместимости материалов. Типы материалов, поддерживаемые одним устройством, ограничены. Например, определенная модель оборудования FDM поддерживает только три материала: PLA, ABS и TPU. При выборе оборудования необходимо подтвердить список совместимости материалов.
3.2 Риск технологического окна
Отклонение параметров процесса от оптимального окна приведет к проблемам с качеством:
- Температурное окно процесса FDM: Температура сопла обычно равна температуре плавления материала +20-30°C. Если температура слишком низкая, это приведет к закупорке, а слишком высокая – к волочению проволоки и снижению прочности.
- Окно воздействия процесса SLA: воздействие Недостаточное освещение приводит к слабой связи между слоями, а передержка приводит к размытию деталей и отклонениям размеров.
- Контроль тепловложения процесса SLM: слишком высокое тепловложение приводит к короблению и остаточным напряжениям, а слишком низкое тепловложение приводит к чрезмерной пористости.
4. Оценка риска доставки: двойная гарантия времени и качества
4.1 Временной риск
Основные причины задержек доставки и профилактические меры:
| Причины задержки | Процент | Превентивные меры |
|---|---|---|
| Время восстановления файла превысило ожидаемое | 25% | Сборка Создайте модель оценки времени предварительной обработки, зарезервируйте 20% буфера |
| Повторная печать при печати не удалось | 30% | Система проверки первой продукции, мониторинг ключевых параметров в режиме реального времени |
| 20% | Установить стандарты времени постобработки в зависимости от типа материала | |
| Переработать при проверке качества не удается | 15% | Контроль качества процесса, сегментированная проверка|
| Задержка логистики | 10% | Зарезервируйте 2-3 дня буферного времени логистики |
4.2 Риск качества
Риск качества доставки в основном включает в себя:
- Размерный Риск точности: фактический измеренный размер превышает диапазон допуска, и перед печатью необходимо выполнить расчет компенсации размера. Процесс FDM обычно требует компенсации в размере 0,2–0,4 мм в направлении XY.
- Риск качества поверхности: текстура слоя очевидна, поддержка сохраняется, а шероховатость поверхности превышает стандартную. Необходимо разработать разумный план последующей обработки.
- Риск механических характеристик: фактическая испытательная прочность ниже расчетного значения, поэтому требуются испытания и проверка образцов, особенно функциональных частей
5. Методы и инструменты реализации оценки рисков
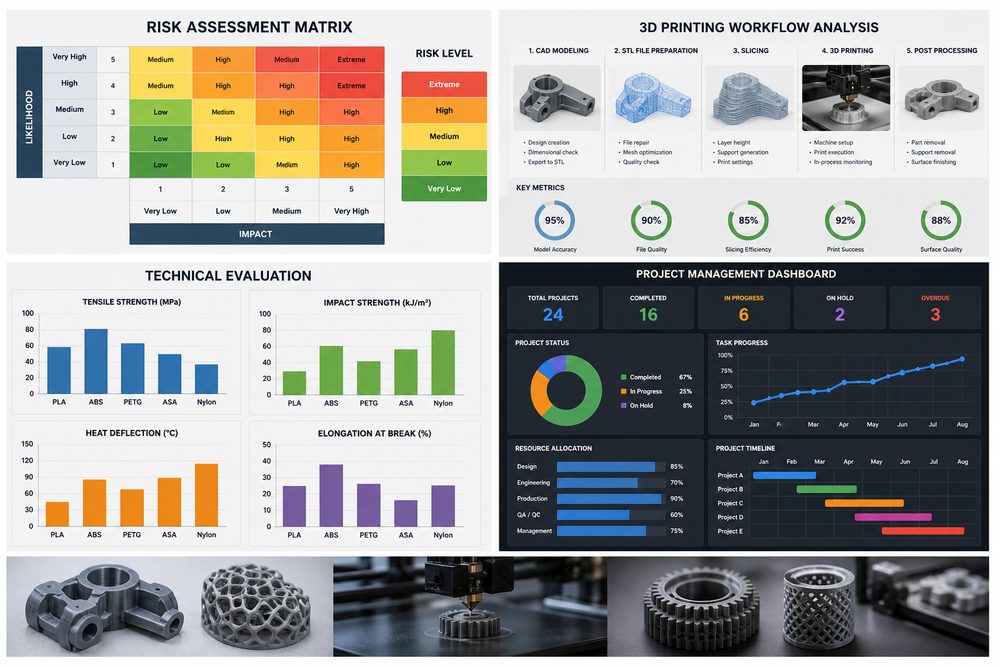
5.1 Матрица оценки рисков
Используйте матрицу вероятности-воздействия для классификации уровней риска:
- Высокий риск (красный): вероятность >60 % и серьезное воздействие (увеличение затрат >30 % или задержка >7 дней), требуются немедленные меры по снижению риска Следующий шаг Это близко к тому, что вам нужно?
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.