
Pendahuluan: Kompleksitas dan pentingnya risiko proyek pencetakan 3D
Di bidang layanan pencetakan 3D, kurangnya manajemen risiko proyek sering kali menimbulkan konsekuensi yang serius. Menurut statistik, tingkat kegagalan proyek pencetakan 3D tanpa penilaian risiko sistematis mencapai 35%, sedangkan tingkat keberhasilan proyek yang telah menjalani penilaian risiko profesional dapat ditingkatkan hingga lebih dari 92%. Masalah seperti penyimpangan parameter teknis, kinerja material di bawah standar, kegagalan adaptasi proses, dan keterlambatan pengiriman dapat menyebabkan penurunan kepercayaan pelanggan dan kerugian ekonomi. Oleh karena itu, membangun sistem penilaian risiko proyek yang sistematis merupakan komponen kunci dari daya saing inti perusahaan jasa pencetakan 3D.
1. Penilaian risiko teknis: mulai dari file desain hingga parameter pencetakan
1.1 Identifikasi risiko file desain
File desain adalah titik awal proyek pencetakan 3D, dan kualitasnya secara langsung memengaruhi efek hasil akhir. Risiko utama meliputi:
- Risiko kompatibilitas format file: STL, OBJ, STEP, AMF, dan format lainnya dapat menghasilkan kesalahan mesh, patch yang hilang, atau penyimpangan ukuran selama proses konversi. Disarankan untuk menggunakan perangkat lunak pendeteksi profesional (seperti Netfabb, Magics) untuk perbaikan jaring guna memastikan kedap air dan konsistensi normal.
- Risiko struktur geometris: Struktur gantung melebihi 45°, ketebalan dinding kurang dari nilai material yang direkomendasikan, ukuran lubang terlalu kecil, dll. Mengambil proses SLA sebagai contoh, ketebalan dinding harus ≥1,0 mm, dan sudut gantung harus dikontrol dalam 45° atau penyangga harus ditambahkan.
- Risiko desain toleransi: Desain toleransi yang tidak tepat pada komponen berpasangan akan menyebabkan kesulitan perakitan. Toleransi arah XY pada proses FDM biasanya ±0,3-0,5mm, dan arah Z adalah ±0,2-0,3mm. Desain perlu disesuaikan dengan skenario aplikasi sebenarnya.
1.2 Analisis risiko parameter pencetakan
Titik risiko parameter pencetakan dari berbagai proses berbeda:
| Jenis proses | Risiko parameter utama | Ambang risiko |
|---|---|---|
| FDM | Tinggi lapisan, kecepatan pengisian, suhu pencetakan | Tinggi lapisan>50% diameter nosel; tingkat pengisian kehilangan detail 0,1 mm; deviasi eksposur>10%|
| SLS | Daya laser, kecepatan pemindaian, suhu pemanasan awal | Fluktuasi daya >5%; penyimpangan suhu >3°C |
| SLM | Kekuatan laser, jarak pemindaian, kandungan oksigen di ruang pencetakan | Kandungan oksigen>0,1%; deviasi jarak>15% |
| Alasan penundaan | Persentase | Langkah-langkah pencegahan |
|---|---|---|
| Waktu perbaikan file melebihi ekspektasi | 25% | Build Buat model estimasi waktu prapemrosesan, cadangan 20% buffer |
| Cetak ulang jika pencetakan gagal | 30% | Sistem verifikasi artikel pertama, pemantauan parameter utama secara real-time |
| 20% | Tetapkan standar waktu pasca-pemrosesan berdasarkan jenis material | |
| Pengerjaan ulang jika pemeriksaan kualitas gagal | 15% | Kontrol kualitas proses, inspeksi tersegmentasi|
| Logistik penundaan | 10% | Cadangan waktu penyangga logistik selama 2-3 hari |
4.2 Risiko kualitas
Risiko kualitas pengiriman terutama mencakup:
- Risiko keakuratan dimensi: Ukuran terukur aktual melebihi rentang toleransi, dan desain kompensasi ukuran perlu dilakukan sebelum dicetak. Proses FDM biasanya memerlukan kompensasi 0,2-0,4 mm pada arah XY
- Risiko kualitas permukaan: Tekstur lapisan terlihat jelas, penyangga tetap ada, dan kekasaran permukaan melebihi standar. Rencana pasca-pemrosesan yang masuk akal perlu dikembangkan
- Risiko kinerja mekanis: Kekuatan pengujian sebenarnya lebih rendah dari nilai desain, dan pengujian serta verifikasi sampel diperlukan, terutama bagian fungsional
5. Metode dan alat penerapan penilaian risiko
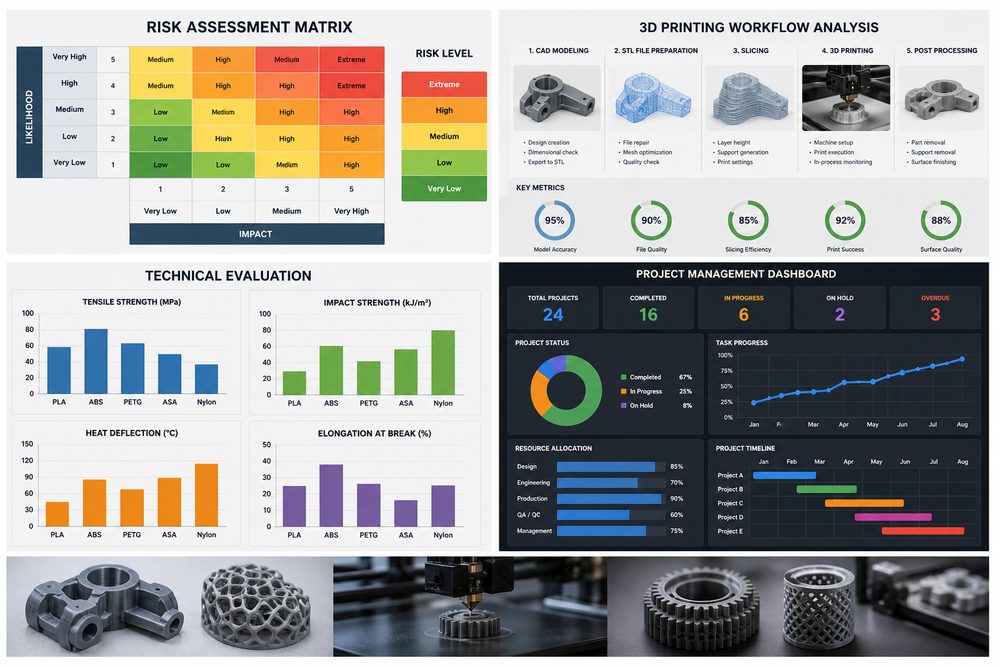
5.1 Matriks penilaian risiko
Gunakan matriks probabilitas-dampak untuk mengklasifikasikan tingkat risiko:
- Risiko tinggi (merah): Probabilitas >60% dan dampak serius (kenaikan biaya >30% atau penundaan >7 hari), diperlukan tindakan mitigasi segera Langkah berikutnya Apakah ini mendekati yang Anda butuhkan?
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.