
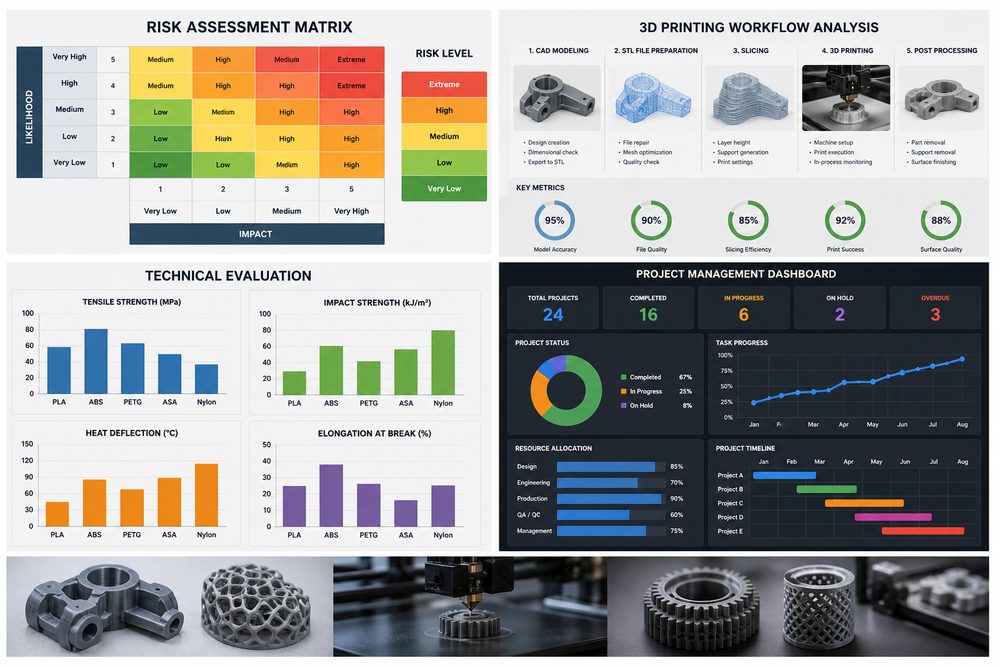
Giới thiệu: Sự phức tạp và tầm quan trọng của rủi ro dự án in 3D
Trong lĩnh vực dịch vụ in 3D, việc thiếu quản lý rủi ro dự án thường dẫn đến những hậu quả nghiêm trọng. Theo thống kê, tỷ lệ thất bại của các dự án in 3D không có đánh giá rủi ro hệ thống lên tới 35%, trong khi tỷ lệ thành công của các dự án đã trải qua đánh giá rủi ro chuyên nghiệp có thể tăng lên hơn 92%. Các vấn đề như sai lệch về thông số kỹ thuật, hiệu suất vật liệu không đạt tiêu chuẩn, không thích ứng được quy trình và giao hàng chậm trễ có thể làm giảm niềm tin của khách hàng và thiệt hại về kinh tế. Do đó, việc thiết lập hệ thống đánh giá rủi ro dự án có hệ thống là yếu tố then chốt tạo nên năng lực cạnh tranh cốt lõi của các công ty dịch vụ in 3D.
1. Đánh giá rủi ro kỹ thuật: từ tệp thiết kế đến thông số in
1.1 Nhận dạng rủi ro tệp thiết kế
Tệp thiết kế là điểm khởi đầu của các dự án in 3D và chất lượng của chúng ảnh hưởng trực tiếp đến hiệu quả đầu ra cuối cùng. Các rủi ro chính bao gồm:
- Rủi ro tương thích định dạng tệp: STL, OBJ, STEP, AMF và các định dạng khác có thể tạo ra lỗi lưới, thiếu bản vá hoặc sai lệch kích thước trong quá trình chuyển đổi. Nên sử dụng phần mềm phát hiện chuyên nghiệp (như Netfabb, Magics) để sửa lưới để đảm bảo độ kín nước và độ đồng nhất bình thường.
- Rủi ro về cấu trúc hình học: Cấu trúc treo vượt quá 45°, độ dày thành nhỏ hơn giá trị khuyến nghị của vật liệu, kích thước lỗ quá nhỏ, v.v. Lấy quy trình SLA làm ví dụ, độ dày thành phải ≥1,0mm và góc treo phải được kiểm soát trong phạm vi 45° hoặc cần thêm hỗ trợ.
- Rủi ro về thiết kế dung sai: Thiết kế dung sai của các bộ phận giao tiếp không phù hợp sẽ dẫn đến khó khăn khi lắp ráp. Dung sai hướng XY của quy trình FDM thường là ± 0,3-0,5mm và hướng Z là ± 0,2-0,3mm. Thiết kế cần được điều chỉnh theo kịch bản ứng dụng thực tế.
1.2 Phân tích rủi ro thông số in
Các điểm rủi ro thông số in của các quy trình khác nhau là khác nhau:
| Loại quy trình | Rủi ro tham số chính | Ngưỡng rủi ro |
|---|---|---|
| FDM | Chiều cao lớp, tốc độ lấp đầy, nhiệt độ in | Chiều cao lớp>50% đường kính vòi phun; tỷ lệ lấp đầy mất chi tiết 0,1mm; độ lệch phơi sáng>10%|
| SLS | Công suất laser, tốc độ quét, nhiệt độ làm nóng trước | Biến động công suất >5%; độ lệch nhiệt độ >3°C |
| SLM | Công suất laser, khoảng cách quét, hàm lượng oxy trong buồng đúc | Hàm lượng oxy>0,1%; độ lệch khoảng cách>15% |
2. Đánh giá rủi ro vật liệu: sự phù hợp về hiệu suất và sự ổn định của chuỗi cung ứng
2.1 Rủi ro về hiệu suất vật liệu
Lựa chọn vật liệu không phù hợp là một trong những nguyên nhân chính dẫn đến thất bại của dự án, chiếm khoảng 28%. Những rủi ro cụ thể bao gồm:
- Các tính chất cơ học không đạt tiêu chuẩn: Độ bền kéo, độ bền uốn, độ bền va đập và các thông số khác không phù hợp với yêu cầu thiết kế. Ví dụ, độ bền kéo của PA12 (nylon 12) là 48-52MPa, trong khi PA6-GF (nylon gia cố bằng sợi thủy tinh 6) có thể đạt tới 85-95MPa. Việc lựa chọn cần phải được xác định theo kịch bản ứng dụng.
- Rủi ro về khả năng thích ứng với môi trường: Chưa xem xét đầy đủ các yếu tố môi trường như khả năng chịu nhiệt độ, khả năng kháng hóa chất và khả năng chống chịu thời tiết. Vật liệu ABS bắt đầu mềm ở nhiệt độ trên 80°C và không thích hợp cho các ứng dụng trong môi trường nhiệt độ cao; trong khi vật liệu PEEK có thể hoạt động lâu dài ở môi trường 250°C.
- Rủi ro tương thích sinh học: Các dự án thiết bị y tế cần chọn vật liệu được chứng nhận ISO 10993, chẳng hạn như TPU, PEEK cấp y tế, v.v. Các vật liệu thông thường có rủi ro về độc tính sinh học.
2.2 Rủi ro chuỗi cung ứng
Sự gián đoạn trong chuỗi cung ứng nguyên liệu sẽ dẫn đến dự án bị chậm trễ. Các điểm rủi ro chính là:
- Chu kỳ thu mua vật liệu đặc biệt (chẳng hạn như hợp kim titan, v.v.) kéo dài từ 4-8 tuần
- Tính ổn định của các lô nguyên liệu, hiệu suất của các lô khác nhau. Sự khác biệt có thể đạt tới 10-15%
- Sự suy giảm hiệu suất do điều kiện bảo quản vật liệu không phù hợp, chẳng hạn như hiệu suất in giảm sau khi vật liệu nylon hấp thụ độ ẩm
3. Đánh giá rủi ro thích ứng quy trình: khả năng của thiết bị và cửa sổ quy trình
3.1 Khả năng phù hợp của thiết bị
Hạn chế về thông số kỹ thuật của các thiết bị khác nhau:
- Hạn chế kích thước khuôn: Không gian đúc của thiết bị nhỏ thường là 200×200×200mm, và không gian đúc của thiết bị lớn có thể đạt tới 1000×1000×1000mm. Các bộ phận quá khổ cần được in thành khối rồi ghép lại với nhau, điều này gây ra rủi ro về độ bền.
- Giới hạn về khả năng chính xác: Độ chính xác của thiết bị FDM thường là ±0,3-0,5mm, SLA có thể đạt ±0,1-0,15mm và in kim loại SLM có thể đạt ±0,05-0,1mm. Thiết bị cần được lựa chọn theo yêu cầu về độ chính xác.
- Hạn chế về khả năng tương thích của vật liệu: Các loại vật liệu được hỗ trợ bởi một thiết bị bị hạn chế. Ví dụ: một mẫu thiết bị FDM nhất định chỉ hỗ trợ ba vật liệu: PLA, ABS và TPU. Khi lựa chọn thiết bị, bạn cần xác nhận danh sách tương thích vật liệu.
3.2 Rủi ro về cửa sổ quy trình
Sự sai lệch của các thông số quy trình so với cửa sổ tối ưu sẽ dẫn đến các vấn đề về chất lượng:
- Cửa sổ nhiệt độ quy trình FDM: Nhiệt độ vòi phun thường là điểm nóng chảy của vật liệu +20-30°C. Nếu nhiệt độ quá thấp sẽ gây tắc nghẽn và nếu nhiệt độ quá cao sẽ làm giảm độ bền và kéo dây.
- Cửa sổ tiếp xúc với quy trình SLA: tiếp xúc Ánh sáng không đủ dẫn đến liên kết yếu giữa các lớp và tiếp xúc quá mức dẫn đến các chi tiết bị mờ và sai lệch kích thước
- Kiểm soát đầu vào nhiệt của quy trình SLM: đầu vào nhiệt quá cao dẫn đến cong vênh và ứng suất dư, còn nhiệt đầu vào quá thấp dẫn đến độ xốp quá mức
4. Đánh giá rủi ro giao hàng: đảm bảo kép về thời gian và chất lượng
4.1 Rủi ro về thời gian
Những nguyên nhân chính dẫn đến sự chậm trễ giao hàng và các biện pháp phòng ngừa:
| Lý do chậm trễ | Phần trăm | Các biện pháp phòng ngừa |
|---|---|---|
| Thời gian sửa chữa tệp vượt quá mong đợi | 25% | Xây dựng Thiết lập mô hình ước tính thời gian tiền xử lý, dự trữ 20% bộ đệm |
| In lại nếu in không thành công | 30% | Hệ thống xác minh bài viết đầu tiên, giám sát thời gian thực của các thông số chính |
| 20% | Thiết lập tiêu chuẩn về thời gian sau xử lý dựa trên loại vật liệu | |
| Làm lại nếu kiểm tra chất lượng không thành công | 15% | Kiểm soát chất lượng quy trình, kiểm tra phân đoạn|
| Hậu cần độ trễ | 10% | Dành 2-3 ngày thời gian đệm hậu cần |
4.2 Rủi ro chất lượng
Rủi ro chất lượng giao hàng chủ yếu bao gồm:
- Rủi ro về độ chính xác kích thước: Kích thước đo thực tế vượt quá phạm vi dung sai và cần phải thực hiện thiết kế bù kích thước trước khi in. Quá trình FDM thường yêu cầu bù 0,2-0,4mm theo hướng XY
- Rủi ro chất lượng bề mặt: Kết cấu lớp rõ ràng, lớp hỗ trợ vẫn còn và độ nhám bề mặt vượt quá tiêu chuẩn. Cần xây dựng kế hoạch xử lý hậu kỳ hợp lý
- Rủi ro hiệu suất cơ học: Cường độ kiểm tra thực tế thấp hơn giá trị thiết kế, cần phải kiểm tra và xác minh mẫu, đặc biệt là các bộ phận chức năng
5. Các phương pháp và công cụ thực hiện đánh giá rủi ro
5.1 Ma trận đánh giá rủi ro
Sử dụng ma trận xác suất tác động để phân loại mức độ rủi ro:
- Rủi ro cao (màu đỏ): Xác suất >60% và tác động nghiêm trọng (chi phí tăng >30% hoặc chậm trễ >7 ngày), cần có các biện pháp giảm thiểu ngay lập tức Bước tiếp theo Điều này có gần với nhu cầu của bạn không?
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.