
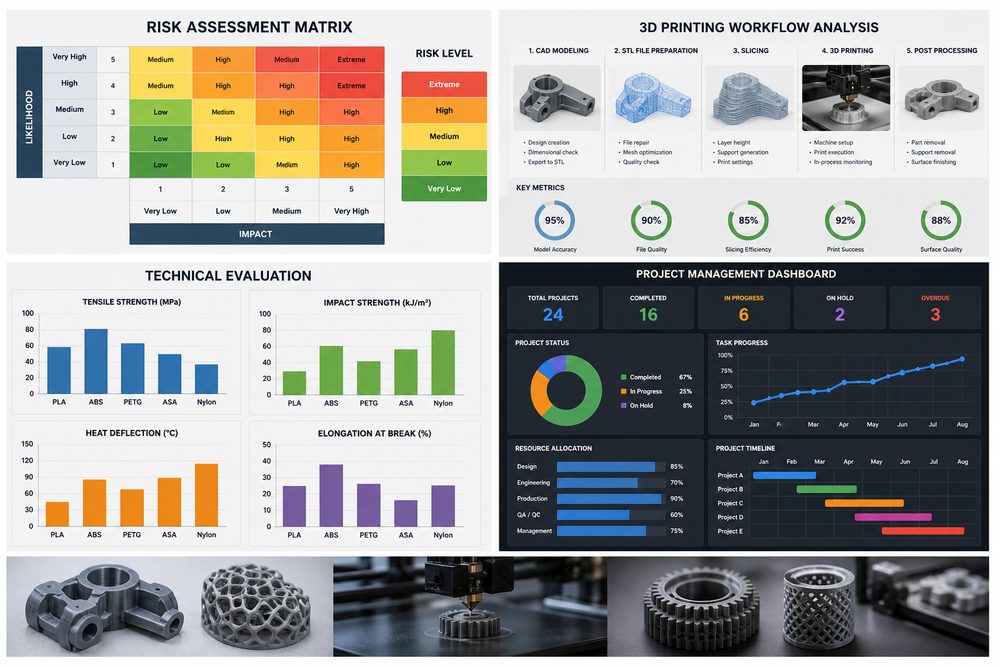
Pengenalan: Kerumitan dan kepentingan risiko projek pencetakan 3D
Dalam bidang perkhidmatan pencetakan 3D, kekurangan pengurusan risiko projek sering membawa kepada akibat yang serius. Mengikut statistik, kadar kegagalan projek percetakan 3D tanpa penilaian risiko sistematik adalah setinggi 35%, manakala kadar kejayaan projek yang telah menjalani penilaian risiko profesional boleh ditingkatkan kepada lebih daripada 92%. Masalah seperti penyelewengan dalam parameter teknikal, prestasi bahan substandard, penyesuaian proses yang gagal dan kelewatan penghantaran boleh menyebabkan penurunan kepercayaan pelanggan dan kerugian ekonomi. Oleh itu, mewujudkan sistem penilaian risiko projek yang sistematik merupakan komponen utama daya saing teras syarikat perkhidmatan percetakan 3D.
1. Penilaian risiko teknikal: daripada fail reka bentuk kepada parameter pencetakan
1.1 Pengenalpastian risiko fail reka bentuk
Fail reka bentuk ialah titik permulaan projek pencetakan 3D, dan kualitinya secara langsung mempengaruhi kesan output akhir. Risiko utama termasuk:
- Risiko keserasian format fail: STL, OBJ, STEP, AMF dan format lain mungkin menghasilkan ralat mesh, tompok hilang atau sisihan saiz semasa proses penukaran. Adalah disyorkan untuk menggunakan perisian pengesanan profesional (seperti Netfabb, Magics) untuk pembaikan jaringan bagi memastikan sesak air dan konsistensi normal.
- Risiko struktur geometri: Struktur terampai melebihi 45°, ketebalan dinding kurang daripada nilai bahan yang disyorkan, saiz lubang terlalu kecil, dsb. Mengambil proses SLA sebagai contoh, ketebalan dinding hendaklah ≥1.0mm, dan sudut gantung hendaklah dikawal dalam lingkungan 45° atau sokongan harus ditambah.
- Risiko reka bentuk toleransi: Reka bentuk toleransi yang tidak betul bagi bahagian mengawan akan membawa kepada kesukaran pemasangan. Toleransi arah XY bagi proses FDM biasanya ±0.3-0.5mm, dan arah Z ialah ±0.2-0.3mm. Reka bentuk perlu diselaraskan mengikut senario aplikasi sebenar.
1.2 Analisis risiko parameter pencetakan
Titik risiko parameter pencetakan proses yang berbeza adalah berbeza:
| Jenis proses | Risiko parameter utama | Ambang risiko |
|---|---|---|
| FDM | Ketinggian lapisan, kadar pengisian, suhu cetakan | Ketinggian lapisan>50% daripada diameter muncung; kadar pengisian Kehilangan butiran 0.1mm; sisihan pendedahan>10%|
| SLS | Kuasa laser, kelajuan pengimbasan, suhu prapanas | Turun naik kuasa >5%; sisihan suhu >3°C |
| SLM | Kuasa laser, jarak pengimbasan, kandungan oksigen dalam ruang pengacuan | Kandungan oksigen>0.1%; sisihan jarak>15% |
2. Penilaian risiko bahan: padanan prestasi dan kestabilan rantaian bekalan
2.1 Risiko prestasi bahan
Pemilihan bahan yang tidak betul adalah salah satu sebab utama kegagalan projek, mencakupi kira-kira 28%. Risiko khusus termasuk:
- Sifat mekanikal tidak mencapai standard: Kekuatan tegangan, kekuatan lentur, keliatan hentaman dan parameter lain tidak sepadan dengan keperluan reka bentuk. Sebagai contoh, kekuatan tegangan PA12 (nilon 12) ialah 48-52MPa, manakala PA6-GF (nilon bertetulang gentian kaca 6) boleh mencapai 85-95MPa. Pemilihan perlu ditentukan mengikut senario permohonan.
- Risiko kebolehsuaian alam sekitar: Pertimbangan faktor persekitaran yang tidak mencukupi seperti rintangan suhu, rintangan kimia dan rintangan cuaca. Bahan ABS mula melembutkan melebihi 80°C dan tidak sesuai untuk aplikasi persekitaran suhu tinggi; manakala bahan PEEK boleh bekerja dalam persekitaran 250°C untuk masa yang lama.
- Risiko biokompatibilitas: Projek peranti perubatan perlu memilih bahan yang diperakui oleh ISO 10993, seperti TPU gred perubatan, PEEK, dsb. Bahan biasa mempunyai risiko biotoksisiti.
2.2 Risiko rantaian bekalan
Gangguan dalam rantaian bekalan bahan akan menyebabkan kelewatan projek. Titik risiko utama ialah:
- Kitaran perolehan bahan khas (seperti aloi titanium, intip, dsb.) adalah selama 4-8 minggu
- Kestabilan kelompok bahan, prestasi kumpulan yang berbeza Perbezaannya boleh mencapai 10-15%
- Prestasi pengecilan yang disebabkan oleh prestasi penyimpanan bahan nilon yang tidak betul, keadaan penyimpanan bahan yang tidak betul. lembapan
3. Penilaian risiko penyesuaian proses: keupayaan peralatan dan tetingkap proses
3.1 Padanan keupayaan peralatan
Had parameter teknikal peralatan yang berbeza:
- Sekatan saiz pengacuan: Ruang pengacuan peralatan kecil biasanya 200 × 200 × 200mm, dan peralatan besar boleh mencapai 1000 × 1000 × 1000mm. Bahagian bersaiz besar perlu dicetak dalam blok dan kemudian disambung bersama, yang menimbulkan risiko kekuatan.
- Batasan keupayaan ketepatan: Ketepatan peralatan FDM biasanya ±0.3-0.5mm, SLA boleh mencapai ±0.1-0.15mm, dan percetakan logam SLM boleh mencapai ±0.05-0.1mm. Peralatan perlu dipilih mengikut keperluan ketepatan.
- Sekatan keserasian bahan: Jenis bahan yang disokong oleh satu peranti adalah terhad. Contohnya, model peralatan FDM tertentu hanya menyokong tiga bahan: PLA, ABS dan TPU. Apabila memilih peralatan, anda perlu mengesahkan senarai keserasian bahan.
3.2 Risiko tetingkap proses
Sisihan parameter proses daripada tetingkap optimum akan membawa kepada masalah kualiti:
- Tetingkap suhu proses FDM: Suhu muncung biasanya takat lebur bahan +20-30°C. Jika suhu terlalu rendah, ia akan menyebabkan palam, dan jika suhu terlalu tinggi, ia akan menyebabkan penarikan wayar dan pengurangan kekuatan.
- Tetingkap pendedahan proses SLA: pendedahan Cahaya yang tidak mencukupi membawa kepada ikatan yang lemah antara lapisan, dan pendedahan yang berlebihan membawa kepada perincian kabur dan sisihan dimensi
- Kawalan input haba proses SLM: input haba yang terlalu tinggi membawa kepada input haba yang terlalu tinggi, dan tekanan sisa yang terlalu rendah menyebabkan input haba yang terlalu rendah keliangan
4. Penilaian risiko penghantaran: jaminan berganda masa dan kualiti
4.1 Risiko masa
Sebab utama kelewatan penghantaran dan langkah pencegahan:
| Sebab kelewatan | Peratusan | Langkah-langkah pencegahan |
|---|---|---|
| Masa pembaikan fail melebihi jangkaan | 25% | Bina Wujudkan model anggaran masa prapemprosesan, simpan 20% penimbal | 30% | Sistem pengesahan artikel pertama, pemantauan masa nyata parameter utama |
| 20% | Tetapkan piawaian masa pasca pemprosesan berdasarkan jenis bahan | |