
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
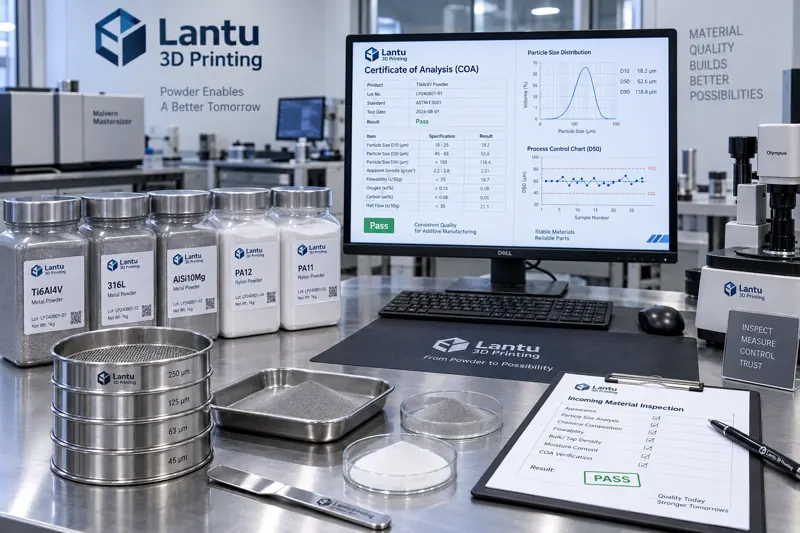
Contrôle qualité des matières entrantes fournisseurs et constance des lots de poudre en impression 3D : une boucle fermée de l’inspection à la stabilité du procédé
La stabilité des lots de pièces imprimées en 3D se joue souvent dès l’arrivée de la poudre. Cet article analyse, sous l’angle de l’ingénierie du contrôle qualité fournisseurs, les contrôles d’entrée des poudres métal/nylon, les méthodes d’évaluation de la constance des lots, l’impact des variations de matière sur les procédés SLM/SLS et les performances finales, puis propose une boucle de libération et de traçabilité applicable en production.
news
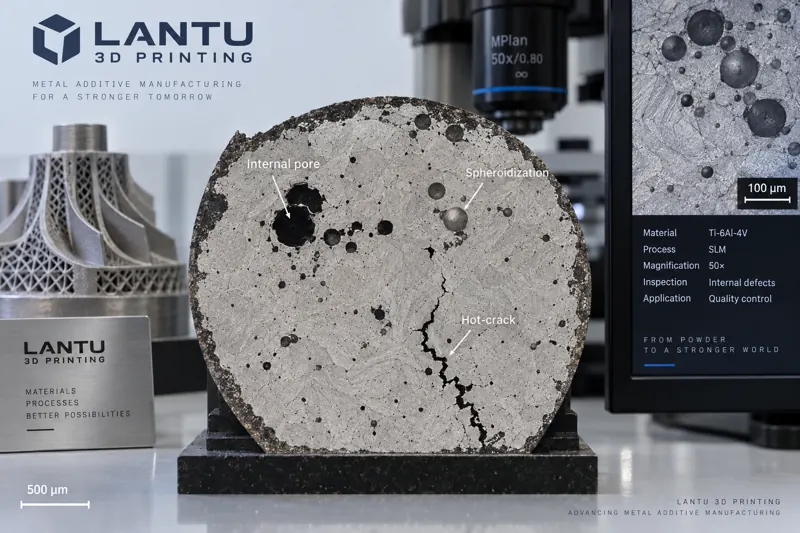
Analyse des défauts en impression 3D métal : causes de la sphéroïdisation, des porosités, des fissures à chaud et du gauchissement, et méthodes de réduction par procédé
La sphéroïdisation, les porosités, les fissures à chaud et le gauchissement en fabrication additive métallique sont des défauts majeurs qui affectent le rendement et les délais. Cet article analyse les mécanismes d’apparition de ces quatre défauts, propose des paramètres applicables tels que la densité d’énergie, le taux de recouvrement, le préchauffage du plateau, les stratégies de balayage et le recuit de détente, puis construit une boucle fermée d’analyse fondée sur le contrôle CT et le suivi Cpk.
news
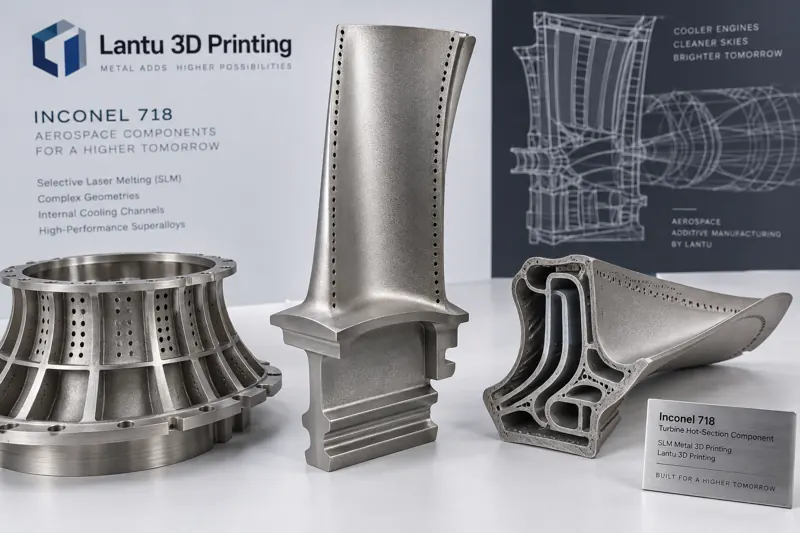
Optimisation du procédé SLM de l’alliage haute température à base de nickel Inconel 718 : voie de fabrication additive pour les composants de section chaude des moteurs aéronautiques
L’Inconel 718 (GH4169), alliage haute température à base de nickel le plus largement utilisé, est depuis longtemps employé dans les chambres de combustion, les disques de turbine et les tuyauteries de moteurs aéronautiques grâce à sa résistance élevée et à sa tenue au fluage à 650 °C. Cependant, les procédés traditionnels de forgeage suivis d’usinage entraînent un taux d’enlèvement de matière supérieur à 80 % et des délais de livraison longs. Cet article présente de manière systématique la voie de mise en œuvre du procédé SLM pour l’Inconel 718 selon cinq dimensions : caractéristiques des poudres, fenêtre des paramètres laser, contrôle des fissures à chaud et des contraintes résiduelles, post-traitement et qualification qualité.
news
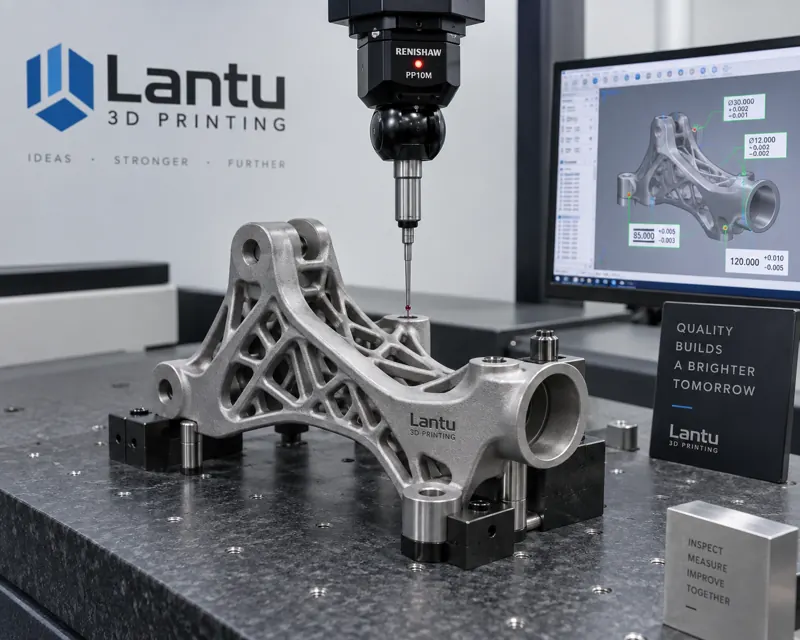
Qualification du premier article (FAI) en impression 3D et validation de la capabilité du procédé : méthode de libération qualité du petit lot à la production en série
Par le passé, les petites séries en impression 3D étaient souvent livrées dès leur fabrication, sans libération systématique du premier article, ce qui entraînait fréquemment des dérives dimensionnelles, des variations de résistance et un manque de traçabilité lors du passage en série. La qualification du premier article (FAI) s’inspire des mécanismes de jalon qualité de l’aéronautique et de l’automobile : elle vérifie en boucle fermée les dimensions, les matériaux et les paramètres de procédé du premier article afin de bloquer les incertitudes avant la production en volume. Cet article explique le périmètre de la FAI, les critères d’acceptation, l’appui apporté par la capabilité procédé CPK/PPK, ainsi que l’escalier de libération en trois étapes, du premier article à la production série, et la boucle de données associée.
news
Tendances de l’industrie de l’impression 3D : le point d’inflexion industriel du prototypage à la production en série
Au cours de la dernière décennie, l’impression 3D est longtemps restée cantonnée au prototypage. Mais le cycle 2024-2026 franchit un point d’inflexion vers l’industrialisation : les courbes technologiques et de coûts continuent de baisser, et l’économie unitaire des petites et moyennes séries commence à dépasser celle des procédés traditionnels. Cet article analyse ce tournant sous quatre angles : maturité technologique, structure des coûts, éventail des matériaux et écosystème industriel.
news
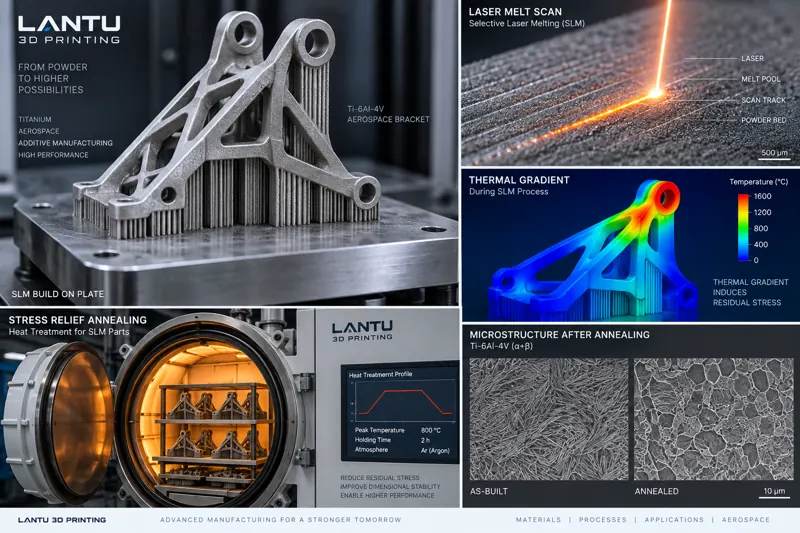
Maîtrise des contraintes résiduelles et optimisation du recuit en impression 3D métal SLM : de la contrainte inter-couches à la stabilité dimensionnelle
Lors de l’impression 3D métal SLM, la fusion-solidification rapide et les gradients thermiques élevés accumulent des contraintes résiduelles pouvant provoquer gauchissement, fissuration et dérive dimensionnelle. Cet article présente les sources de contraintes, les principaux leviers de maîtrise — paramètres procédé, préchauffage du plateau, stratégie de balayage et conception des supports — ainsi que les fenêtres de traitement pour le recuit de détente, le HIP et le vieillissement, afin de passer de pièces simplement imprimables à des composants stables et livrables industriellement.
news
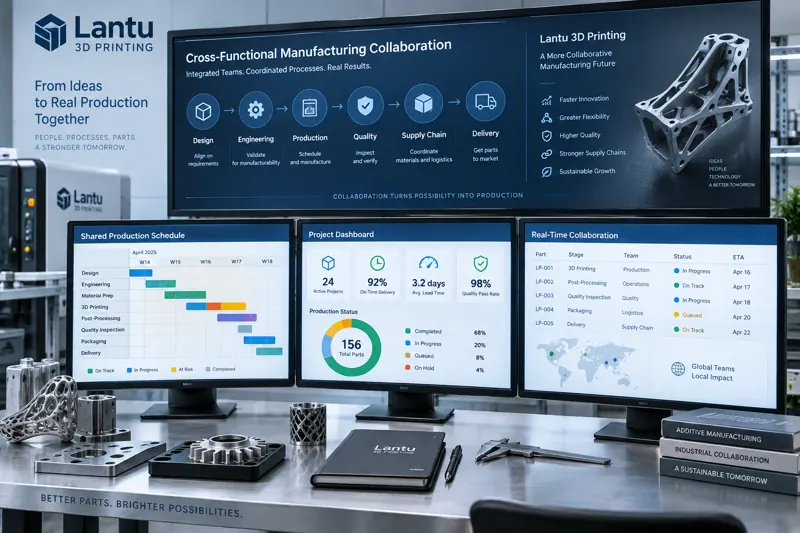
Collaboration interdépartementale en impression 3D : méthodes de travail collaboratif, de l’alignement des besoins à la boucle de livraison
Dans les activités d’impression 3D en petites séries multi-références, une pièce passe par les ventes, la conception, les méthodes, la production, la qualité et la logistique, depuis la demande client jusqu’à la livraison. Cet article présente une méthode de collaboration interdépartementale allant de l’alignement des besoins à la clôture de la livraison : transformer des attentes floues en indicateurs fabricables, avancer la revue de fabricabilité pour éviter les reprises, partager l’information via un tableau Kanban et utiliser les retours d’expérience pour empêcher la réapparition des problèmes.
news
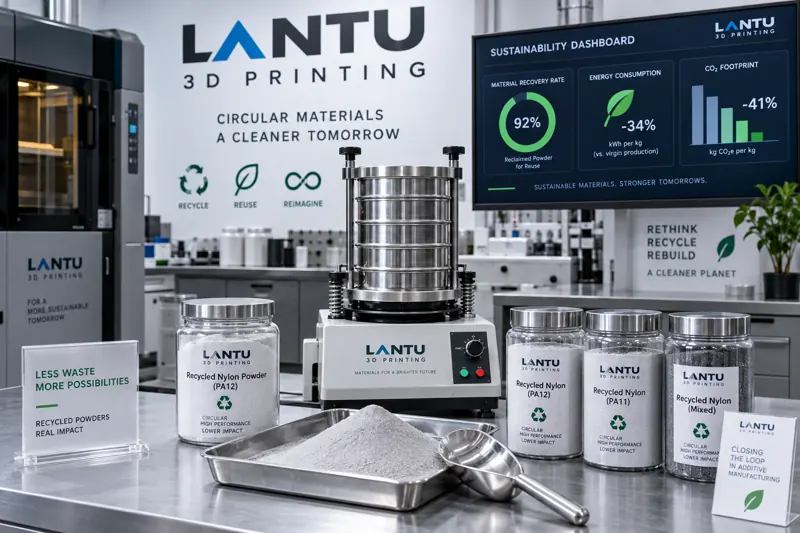
Fabrication verte par impression 3D : voies de mise en œuvre pour le recyclage des poudres, l’optimisation énergétique et le calcul de l’empreinte carbone
La transition verte de l’industrie manufacturière passe des slogans à des indicateurs mesurables. Cet article analyse de manière systématique les voies de mise en œuvre de la fabrication verte par impression 3D : boucle fermée de recyclage des poudres côté matériaux, structure de consommation énergétique et optimisation de la veille côté équipements, fabrication proche de la forme finale et minimisation des supports côté procédés, calcul de l’empreinte carbone et valeur livrée au client. Il propose également des indicateurs de gestion quantifiables et un ordre de déploiement.
news
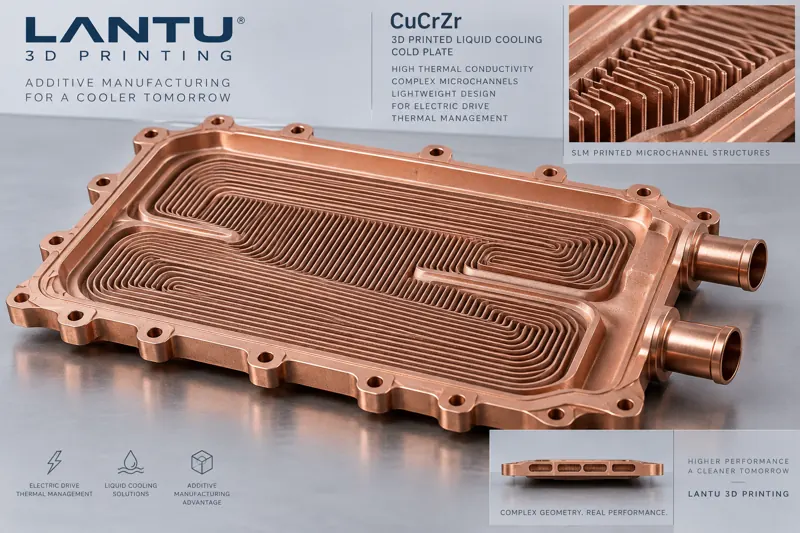
Application de l’impression 3D d’alliages de cuivre à la gestion thermique des entraînements électriques : du choix des matériaux aux canaux d’écoulement et aux procédés d’interface
La densité de puissance des groupes motopropulseurs électriques continue d’augmenter, et la capacité d’échange thermique des plaques froides en cuivre à rainures droites traditionnelles approche ses limites. Cet article explique de manière systématique les voies d’application de l’impression 3D d’alliages de cuivre dans la gestion thermique des entraînements électriques : comparaison des compromis entre conductivité thermique et résistance du CuCrZr, du cuivre pur et de l’aluminium, analyse des points clés de conception des canaux conformes et des microcanaux, présentation des fenêtres de procédé SLM et des méthodes de contrôle de la densité, avec un focus sur les étapes critiques de livraison telles que la résistance thermique d’interface, le dépoudrage, le nettoyage et les tests d’étanchéité, afin de quantifier la valeur d’ingénierie.
news
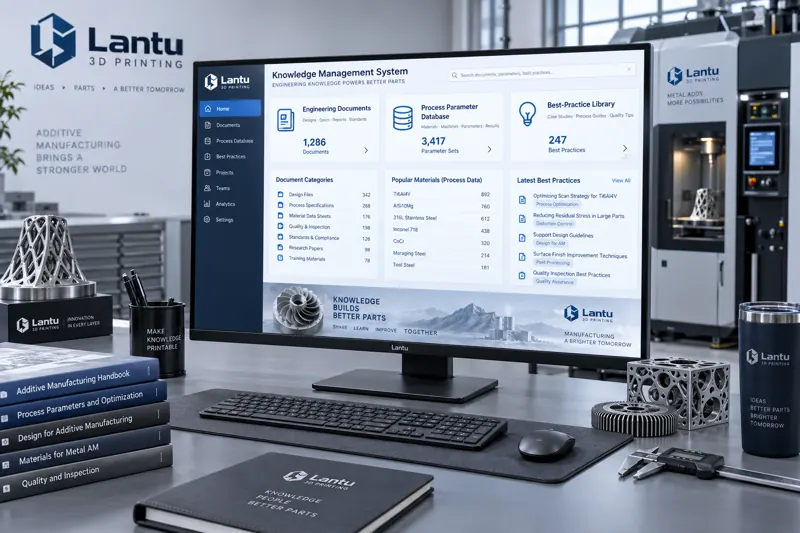
Gestion des connaissances dans les entreprises d’impression 3D : transformer l’expérience dispersée en actifs de procédés réutilisables
L’impression 3D est un mode de fabrication fortement dépendant de l’expérience, où les savoir-faire de procédé restent souvent enfermés dans la tête de quelques ingénieurs ou dans des conversations éparses. Cet article explique de manière systématique comment une entreprise d’impression 3D peut mettre en place un système de gestion des connaissances : structuration des paramètres de procédé, règles DFM, cas d’échec, données machines et matériaux, ainsi que mécanismes concrets de classification, de recherche et de réutilisation, afin de transformer l’expérience ponctuelle en actifs de procédés réutilisables, auditables et transmissibles.
news
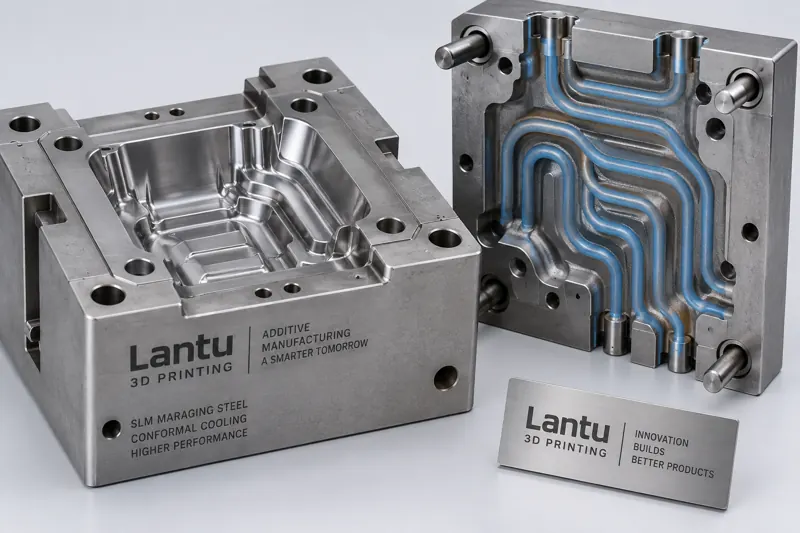
Optimisation du procédé d’impression 3D des moules à refroidissement conforme : de la conception des circuits d’eau à la livraison et à la réception
Dans la production par injection plastique et moulage sous pression, le temps de refroidissement du moule représente souvent 50 % à 70 % du cycle de formage. Les circuits d’eau droits traditionnels sont limités par l’usinage CNC, et un refroidissement inégal entraîne le gauchissement des pièces ainsi qu’un allongement du cycle. Cet article explique de manière systématique la voie d’optimisation du procédé d’impression 3D pour les moules à refroidissement conforme : principes de conception des circuits d’eau conformes, choix des aciers à moules SLM et paramètres de procédé, post-traitement de détente des contraintes, inspection par endoscope et contrôle CT, puis présente la valeur technique quantifiée et des recommandations de mise en œuvre afin d’aider les entreprises à transformer la liberté de conception en capacité de production livrable, reproductible et industrialisable.
news
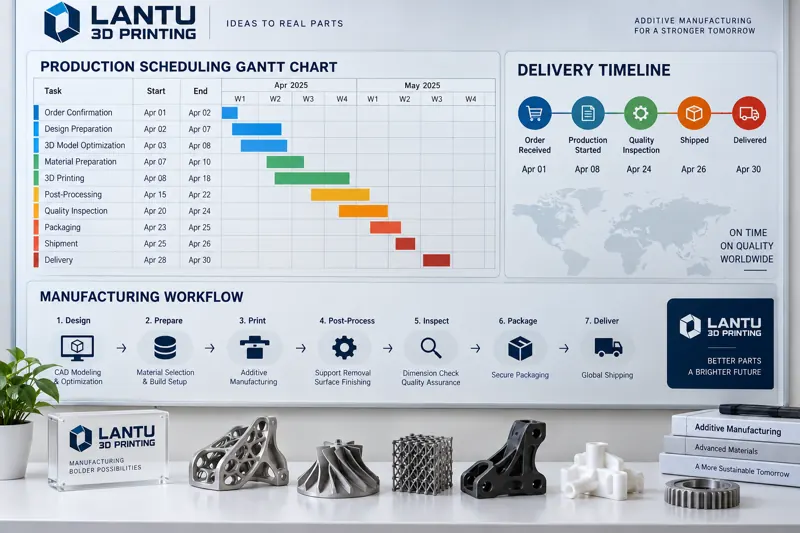
Planification de la production en impression 3D : gestion du rythme de livraison, de la priorité des commandes à l’ordonnancement par lots
Dans un modèle de fabrication à la demande, un atelier d’impression 3D traite souvent simultanément trois types de tâches : prototypage R&D, préséries en petites quantités et pièces de rechange urgentes. La diversité des équipements, le coût élevé des changements de matériaux et le post-traitement réparti sur plusieurs postes rendent l’ordonnancement traditionnel inefficace. Cet article présente de manière structurée un modèle d’évaluation des priorités de commande, l’ordonnancement par lots de même matériau, l’identification de la charge capacitaire et des goulots d’étranglement, le contrôle du rythme de livraison et des en-cours, ainsi que les outils numériques de planification, afin d’aider les prestataires à améliorer le taux d’utilisation des machines et le respect des délais.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.