
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
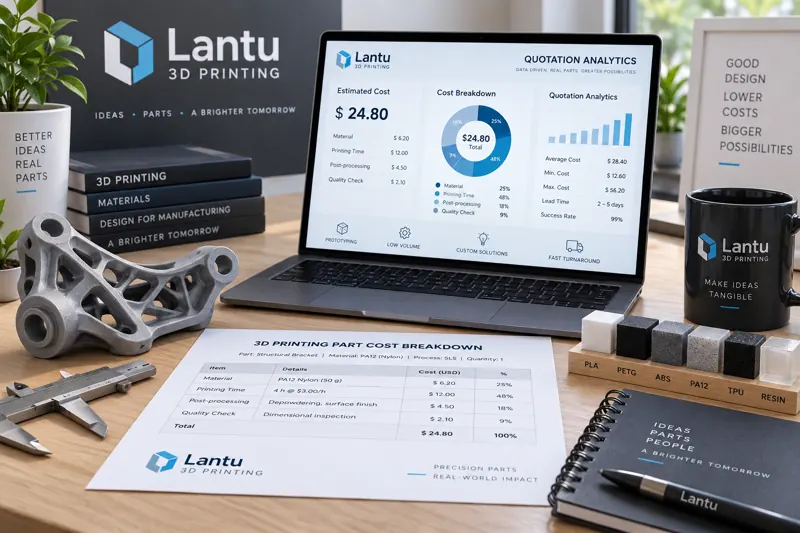
Calcul du coût d’un devis d’impression 3D : analyse de la structure des prix, des caractéristiques géométriques aux matériaux et au post-traitement
Pourquoi deux pièces imprimées en 3D de dimensions similaires peuvent-elles présenter des devis plusieurs fois différents ? Cet article part des principes fondamentaux du coût pour analyser quatre variables majeures de tarification : caractéristiques géométriques, nuance de matériau, occupation machine et post-traitement. Il aide les acheteurs à comprendre la logique du prix unitaire et offre aux concepteurs des pistes de réduction des coûts dès les premières phases de conception. Comprendre la structure d’un devis, c’est essentiellement négocier le prix avec le langage de la conception.

news
Gestion de la sous-traitance en impression 3D : de l’homologation des fournisseurs à la boucle qualité des opérations externalisées
La sous-traitance consiste à transformer la capacité des autres en capacité maîtrisable. Cet article propose une méthode en cinq étapes : notation d’homologation des fournisseurs, dossier technique standard, validation du premier article et des lots, échantillons témoins et traçabilité, boucle de traitement des anomalies. Elle couvre tout le processus, de l’attribution à la réception, afin d’aider les entreprises d’impression 3D à accepter des commandes avec flexibilité sans perdre le contrôle.

news
Polissage par flux abrasif et polissage fluidique des pièces imprimées en 3D : choisir le bon procédé de finition pour les canaux internes complexes
Le sablage et le polissage manuel ne peuvent pas atteindre les canaux internes fermés des pièces imprimées en 3D. Cet article analyse les principes, les limites d’application, les paramètres clés et les méthodes de contrôle de la rugosité du polissage par flux abrasif (AFM), du polissage électrochimique et du polissage magnétique, avec des recommandations de contrôle qualité et de choix de procédé pour des applications telles que les inserts de moule à refroidissement conforme et les blocs hydrauliques intégrés.

news
Ligne de production intelligente d’impression 3D pilotée par jumeau numérique : de la surveillance des équipements à l’optimisation en boucle fermée des procédés
Le jumeau numérique donne aux lignes d’impression 3D une visibilité en temps réel, en transformant les variables de procédé — température du bain de fusion, trajectoire des galvanomètres, teneur en oxygène, etc. — en flux de données mesurables et optimisables. Cet article explique de manière structurée comment le jumeau numérique fait passer la fabrication additive d’une logique fondée sur l’expérience à une approche pilotée par les données.

news
Conception légère de structures lattices et en nid d’abeilles en impression 3D : méthode d’ingénierie de la densité relative au choix de la cellule unitaire
Lorsque la réduction de masse devient une exigence structurelle stricte, les structures lattices et en nid d’abeilles reviennent au premier plan de l’ingénierie. Cet article prend la densité relative comme variable centrale et explique systématiquement la nature mécanique des lattices/nids d’abeilles, le choix des cellules unitaires, le diamètre des barres et les paramètres cellulaires, les contraintes des procédés de fabrication additive ainsi que les méthodes de validation qualité, afin d’aider les concepteurs à aligner l’intention d’allègement et les limites de fabricabilité sur un même plan.

news
Orientation des pièces en impression 3D et optimisation de l’orientation de fabrication : de l’anisotropie au coût global
Pour un même modèle, le simple changement d’orientation peut modifier fortement la résistance, la précision, les supports et le coût. Cet article propose une méthode décisionnelle applicable pour optimiser l’orientation d’impression selon quatre axes : anisotropie, retrait des supports, précision dimensionnelle et coût global.

news
Procédés de fabrication additive par rechargement laser et dépôt d’énergie dirigée (DED/WAAM) pour grandes pièces métalliques
Lorsque les dimensions ou le poids d’une pièce dépassent les limites de fabrication des équipements à lit de poudre, le dépôt d’énergie dirigée (DED) et la fabrication additive à l’arc (WAAM) complètent les applications de grandes dimensions et de réparation à forte valeur grâce à leur taux de dépôt élevé, leur réparabilité et leur capacité à produire des gradients de matière. Cet article analyse leurs principes, paramètres clés, fenêtres qualité et applications typiques.

news
Fabrication hybride additive-soustractive : enchaînement des procédés 3D et CNC et contrôle de la précision
L’additif seul garantit difficilement la précision, tandis que le soustractif seul n’atteint pas les cavités internes. La fabrication hybride additive-soustractive confie à l’additif la mise en forme proche du net et au CNC la finition de précision. Cet article explique quatre points de contrôle : unification des références, répartition des surépaisseurs, détente des contraintes et mesure en machine, avec des trajectoires de paramètres pour les moules à refroidissement conforme, les roues aéronautiques et les implants médicaux.

news
Fusion laser sur lit de poudre des composés intermétalliques titane-aluminium (TiAl) : une voie de fabrication additive pour les pièces aéronautiques haute température allégées
Les composés intermétalliques γ-TiAl présentent une densité de seulement 3,9 à 4,2 g/cm³, soit environ la moitié de celle des superalliages à base de nickel, tout en pouvant fonctionner durablement à 700-800 °C. Ils constituent donc des matériaux idéaux pour les structures haute température allégées, comme les aubes de turbine basse pression de moteurs aéronautiques. Toutefois, le TiAl est intrinsèquement fragile, sensible à l’oxydation et difficile à usiner par les procédés conventionnels. Cet article présente les principaux défis de la fusion laser sur lit de poudre (LPBF), la fenêtre de procédé dans la plage de puissance 150-350 W, le contrôle de l’atmosphère inerte sous 500 ppm, ainsi que les stratégies de maîtrise microstructurale combinant pressage isostatique à chaud et traitements thermiques, afin d’expliquer comment la fabrication additive du TiAl peut être industrialisée.

news
Maintenance des équipements de post-traitement en impression 3D et maintien de la précision : contrôle et étalonnage du sablage, des fours de recuit et des montages de contrôle
Le post-traitement est une étape déterminante pour la précision finale et la qualité de surface des pièces imprimées en 3D, mais les équipements concernés restent souvent insuffisamment intégrés aux plans de maintenance. Cet article présente des méthodes de contrôle, d’étalonnage et d’enregistrement pour le nettoyage, le sablage, le traitement thermique et les outillages de mesure, afin d’aider les entreprises d’impression 3D à passer d’une gestion réactive à une prévention structurée des risques qualité par lot.

news
Conception des tolérances et ajustements d’assemblage des pièces imprimées en 3D : de la compensation du retrait à la maîtrise des chaînes de cotes
Dans les livraisons en série, près de 30 % des reprises d’assemblage proviennent de la conception des tolérances plutôt que de défauts d’impression : des pièces conformes séparément peuvent interférer une fois assemblées. La cause tient souvent à l’absence de compensation du retrait et à une chaîne de cotes non maîtrisée. Cet article présente des coefficients de compensation selon les matériaux et l’anisotropie, une allocation RSS des tolérances et une validation en boucle fermée par CMM sur première pièce.

news
Simulation des procédés d’impression 3D et prédiction de formage : évaluer avant l’impression les risques de déformation, de fissuration et de supports
Pourquoi, avec les mêmes paramètres, certaines pièces sortent conformes du premier coup tandis que d’autres se déforment ou se fissurent ? Le problème se situe souvent avant l’impression. Cet article explique comment la simulation des procédés d’impression 3D — couplage thermo-mécanique, prédiction des déformations, optimisation des supports et analyse des contraintes résiduelles — permet de quantifier les risques avant fabrication, en couvrant les procédés SLM métal, SLS nylon et SLA photopolymérisation, avec une méthode concrète de boucle simulation-mesure.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.