
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Fabrication additive céramique : de la céramique photopolymérisable aux composites à matrice céramique (CMC)
Les matériaux céramiques présentent une dureté élevée et une forte fragilité, ce qui rend difficile la fabrication de géométries complexes par les procédés traditionnels. Cet article présente deux voies majeures de fabrication additive céramique : la chaîne formulation de barbotine — déliantage — frittage pour les céramiques photopolymérisables (SLA/DLP), ainsi que les voies CMC fondées sur les fibres continues, l’imprégnation-pyrolyse de précurseurs et l’infiltration réactive. Il analyse notamment le contrôle du taux de charge solide et de la viscosité, l’appariement des indices de réfraction, la compensation du retrait linéaire, la vitesse de montée en température lors du déliantage et la fenêtre de frittage, puis propose des règles de conception adaptées à l’additif céramique (épaisseur de paroi, congés, vidange des canaux, supports) et des méthodes de validation post-traitement (HIP, CT industriel, ténacité K_IC). Il couvre la logique de choix des matériaux et des applications, de la zircone, l’alumine et le nitrure de silicium jusqu’au SiC/SiC.

news
Revue des commandes d’impression 3D (contrat/faisabilité technique et limites du devis) : bloquer les risques de livraison avant l’acceptation de la commande
De nombreux litiges liés à la livraison en impression 3D ne trouvent pas leur origine dans la production, mais dans la prise de commande : exigences techniques floues, tolérances et certifications non confirmées, délais de livraison promis oralement. L’atelier démarre alors avec des attentes impossibles à satisfaire. Cet article propose une méthode concrète de revue des commandes : placer deux barrières entre le devis et l’acceptation — faisabilité technique et limites commerciales — afin de formaliser et d’anticiper les risques de livraison.

news
Polissage électrochimique et polissage plasma pour l’impression 3D métal : de la dissolution anodique au lissage des canaux internes
Les stries de couches et les particules non fondues présentes sur les pièces métalliques issues de fabrication additive influencent directement l’étanchéité, les pertes de charge et la durée de vie en fatigue. Cet article analyse les principes de dissolution anodique du polissage électrochimique (ECP/électropolissage) et du polissage plasma, le mécanisme de lissage par film liquide visqueux, les fenêtres de paramètres clés, ainsi que leurs avantages d’accessibilité pour les canaux internes et les structures complexes, avec une comparaison de choix face au polissage laser et au polissage par flux abrasif.

news
Procédé d’impression 3D par fusion par faisceau d’électrons (EBM) : préchauffage sous vide et faible contrainte thermique en fabrication additive métallique
Dans la fusion sur lit de poudre métallique, la fusion par faisceau d’électrons (EBM) constitue une alternative mature au SLM/LPBF. Grâce au vide, au canon à électrons et au préchauffage à haute énergie, elle offre une voie à faibles contraintes résiduelles, avec moins de supports, particulièrement adaptée aux grands composants en alliage de titane.

news
Conception de l’emboîtement et de l’assemblage des pièces imprimées en 3D : méthodes d’ingénierie, des clips à ajustement serré aux connexions filetées
La stabilité d’assemblage des produits multi-pièces imprimés en 3D dépend des contraintes de conception des clips, des ajustements par interférence et des connexions filetées. Cet article présente des paramètres de conception directement applicables ainsi que des méthodes d’ingénierie pour la compensation du retrait, les angles de dépouille, le choix des inserts et l’intégration des fonctions d’assemblage dans la validation du premier article.
news
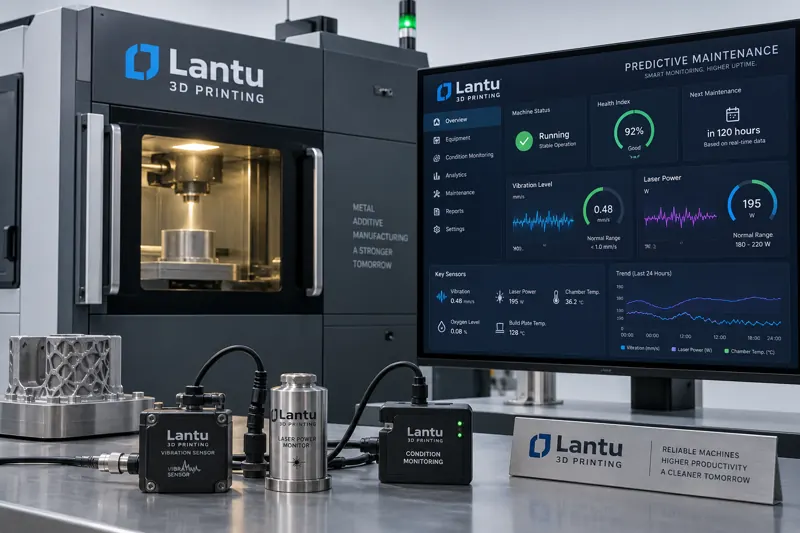
Maintenance prédictive des équipements d’impression 3D et gestion de la durée de vie restante (RUL) : de la surveillance d’état à la prédiction de durée de vie
Les équipements fonctionnent longtemps dans des environnements laser, à haute température et avec des poudres ; leur dégradation est progressive et mesurable. Cet article établit une correspondance entre modes de défaillance, indicateurs de surveillance et seuils, collecte des signaux multi-sources mécaniques, électriques, optiques et procédés, estime la RUL à l’aide de modèles de dégradation et d’algorithmes pilotés par les données, et relie la maintenance au cycle de vie des pièces de rechange afin de passer d’une maintenance calendaire à une maintenance conditionnelle.

news
Optimisation de la stratégie de balayage laser SLM : partition en damier, rotation inter-couches et contrôle des contraintes résiduelles
À matériau et épaisseur de couche identiques, le simple changement de trajectoire de balayage peut réduire le gauchissement d’une paroi mince de 0,8 mm à 0,3 mm. Cet article analyse les principes géométriques du balayage en bandes et en damier, l’effet de découplage des contraintes obtenu par une rotation inter-couches de 67 degrés, les limites de correspondance de la fenêtre de densité d’énergie volumique, ainsi que les méthodes d’ingénierie liées au préchauffage du plateau et à la validation du procédé. Il propose un système de sélection concret des stratégies de balayage SLM.

news
Dépose des supports et nettoyage des pièces métalliques imprimées en 3D : méthodes d’ingénierie, de l’élimination de la poudre à la propreté des canaux internes
Une pièce métallique issue de la fabrication additive n’est qu’un semi-produit lorsqu’elle sort de la chambre de fabrication : les supports ne sont pas encore retirés et les cavités internes peuvent contenir de la poudre non fondue, ce qui conditionne directement l’assemblage, le taux de fuite et la conformité à la libération. Cet article présente les méthodes de dépose des supports, l’élimination de la poudre dans les canaux et cavités, le nettoyage par ultrasons et solvants multi-étapes, ainsi que la validation de la propreté par comptage particulaire, masse résiduelle et tomographie industrielle.

news
Polissage laser et finition de surface des pièces métalliques imprimées en 3D : de l’élimination des stries de couches aux surfaces fonctionnelles
Les pièces métalliques issues de la fabrication additive présentent souvent des stries de couches et de la poudre adhérente, avec une rugosité bien supérieure à celle de l’usinage. Cet article explique le mécanisme de refusion et de nivellement du polissage laser, la fenêtre de paramètres puissance-vitesse-taux de recouvrement, puis compare cette technologie au sablage, à l’usinage par flux abrasif et au polissage chimique afin de guider le choix du procédé. Il présente également ses avantages d’accessibilité, ses points clés de mise en œuvre et une méthode de validation fondée sur la rugosité et la microstructure.

news
Fusion laser sur lit de poudre (LPBF) des métaux réfractaires W, Mo, Nb et Ta : voies de procédé pour haut point de fusion, contrôle de l’oxygène et suppression des fissures
Le tungstène, le molybdène, le niobium et le tantale ont généralement des points de fusion supérieurs à 2000 °C. Matériaux clés pour les zones chaudes aérospatiales et l’industrie à haute température, ils sont pourtant très difficiles à mettre en forme en raison de leur haut point de fusion, de leur forte affinité avec l’oxygène et des contraintes thermiques. Cet article analyse les difficultés d’impression de ces quatre métaux réfractaires et présente une approche complète : contrôle de l’oxygène de la poudre à la chambre de fabrication, fenêtre de procédé combinant forte densité d’énergie et préchauffage du plateau, ainsi que méthodes de réduction des fissures liées aux contraintes thermiques et à la fragilisation des joints de grains.
news
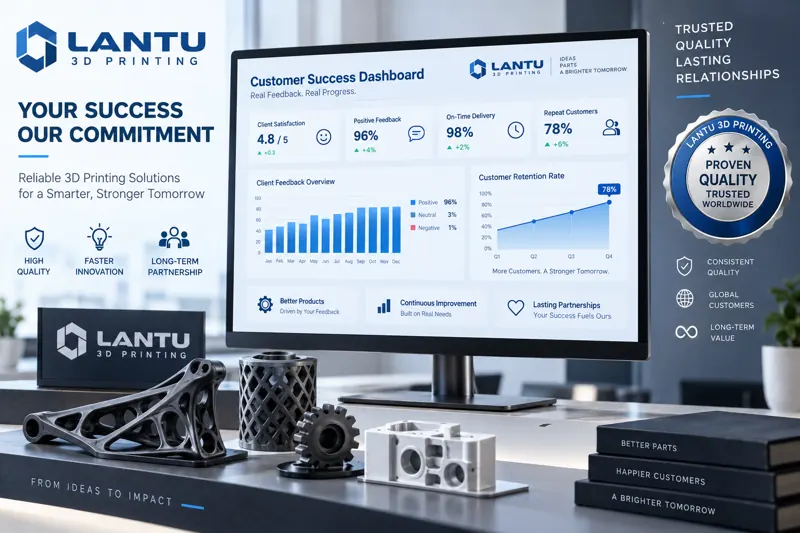
Suivi de la réussite client et gestion de la satisfaction dans les services d’impression 3D : une boucle fermée de la livraison à la co-création de valeur
Dans sa pratique de service, lantu3D a mis en place un système structuré de suivi client et de gestion de la satisfaction, transformant les retours dispersés après livraison en actifs opérationnels mesurables, bouclés et réutilisables. Cet article présente une méthode opérationnelle directement applicable selon trois axes : le moment du suivi, la mesure de la satisfaction et l’amélioration en boucle fermée.

news
Post-traitement par pressage isostatique à chaud (HIP) des pièces métalliques imprimées en 3D : de la fermeture des défauts internes à l’amélioration de la durée de vie en fatigue
Les pièces métalliques imprimées en 3D conservent souvent des pores, des manques de fusion et des microfissures internes difficiles à éliminer par la seule impression. Cet article explique les principes du pressage isostatique à chaud (HIP), les fenêtres de procédé selon les matériaux, les points clés de conception des capsules et des surépaisseurs, ainsi que la validation en boucle fermée de la densification par tomographie industrielle et données de fatigue.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.