
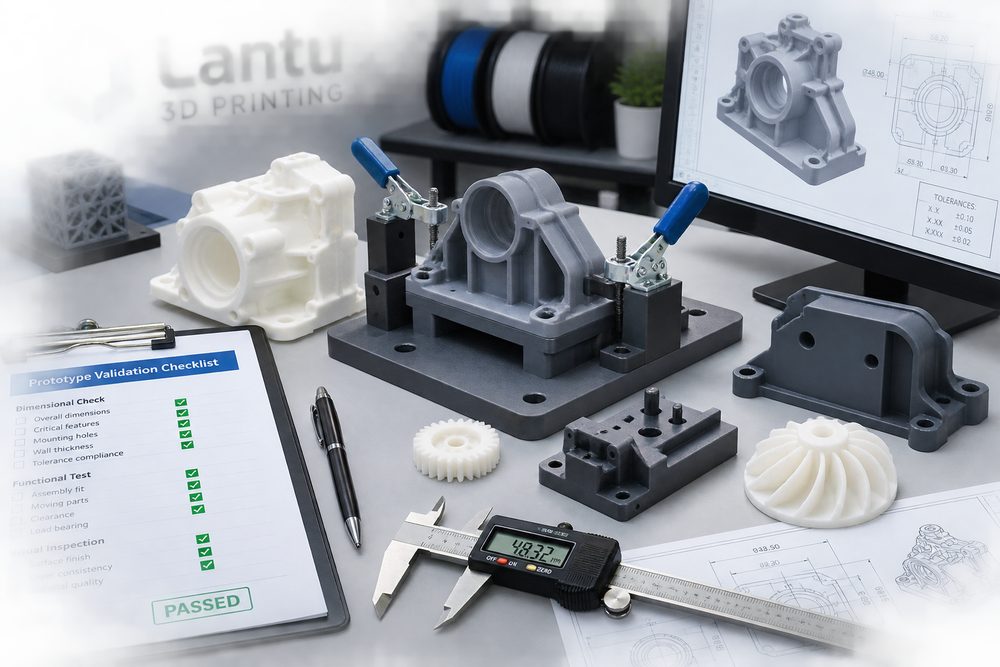
Introduction : la validation des échantillons détermine le risque de la production en aval
La valeur d’un prototype imprimé en 3D ne réside pas seulement dans la rapidité avec laquelle sa forme apparaît, mais surtout dans sa capacité à révéler les problèmes de conception avant d’investir dans un moule, un usinage CNC en série ou une petite série. Dans de nombreux projets, la phase d’échantillonnage se limite à un contrôle visuel, en négligeant la chaîne de cotes, les jeux d’assemblage, les trajectoires de charge et l’environnement d’utilisation. Résultat : les défauts n’apparaissent qu’aux étapes suivantes, lorsqu’un clip casse facilement, qu’un perçage est décalé, qu’un insert fileté se desserre ou qu’une pièce se déforme sous l’effet de la chaleur. lantu3D considère la validation des échantillons comme un filtre à risques entre la conception et la livraison physique, et aide les équipes R&D à réduire les itérations grâce à un processus standardisé.
1. Préparation avant validation : définir les questions auxquelles l’échantillon doit répondre
La validation doit commencer par la définition d’un objectif, et non par un jugement intuitif après impression. Un échantillon d’apparence sert principalement à valider les proportions, les surfaces courbes, la couleur et l’ergonomie ; un échantillon structurel vise surtout l’épaisseur des parois, les nervures, les clips, les bossages de vis et l’ordre d’assemblage ; un échantillon fonctionnel doit, lui, supporter une charge, une température, des frottements ou un contact avec des liquides. Chaque objectif appelle un matériau et un procédé différents : la SLA convient bien aux validations esthétiques très détaillées, la SLS en PA12 est adaptée aux essais de résistance et d’assemblage, la MJF est pertinente pour des pièces fonctionnelles en petite série présentant une bonne homogénéité, et la SLM métallique convient aux extrémités chaudes, aux gabarits ou aux structures exigeant une forte résistance.
2. Contrôle dimensionnel : établir une liste des cotes critiques
Le contrôle ne doit pas couvrir toutes les dimensions, mais seulement celles qui influencent la fonction. Les éléments à surveiller comprennent généralement l’entraxe des trous de fixation, le diamètre des alésages, l’épaisseur des clips, les surfaces de positionnement, la largeur des gorges d’étanchéité, le diamètre intérieur des bossages de vis et l’encombrement global. Pour un prototype standard, un pied à coulisse suffit souvent pour vérifier des tolérances de l’ordre de ±0,10 à 0,30 mm ; pour les structures de haute précision, il est préférable d’ajouter une mesure par machine à mesurer tridimensionnelle ou par scan 3D. Le relevé devrait inclure la valeur de conception, la valeur mesurée, l’écart, l’outil de mesure, une photo de la zone mesurée et la conclusion. Si l’écart présente une direction cohérente, il faut examiner l’orientation d’impression, les surfaces de support, le retrait du matériau et la quantité de matière retirée après post-traitement.
3. Validation de l’assemblage : passer d’une pièce conforme à un système conforme
Beaucoup de pièces sont conformes lorsqu’elles sont mesurées isolément, mais échouent une fois intégrées dans l’ensemble, parce que la chaîne de cotes s’additionne et que l’ordre d’assemblage n’a pas été vérifié. Un essai d’assemblage doit consigner l’effort d’insertion, la profondeur de vissage, le jeu, les points d’interférence et le nombre de cycles de montage/démontage. Pour une structure à clips, on peut effectuer 10 à 30 cycles afin d’observer le blanchiment, les fissures et le retour élastique ; pour un bossage de vis, il faut vérifier si l’insert chauffé reste bien coaxial ; pour un coulisseau ou une charnière, il convient de contrôler la résistance au mouvement et la présence éventuelle de poudre d’usure. Si nécessaire, il est utile de marquer les zones d’interférence directement sur l’échantillon, puis de revenir au modèle CAO pour ajuster les chanfreins, les dégagements ou les tolérances.
4. Tests fonctionnels : valider dans des conditions proches de l’usage réel
La validation fonctionnelle doit simuler les conditions d’utilisation réelles, et non se limiter à une mise en place statique. Pour les pièces porteuses, un test à court terme à 1,5 fois la charge de service permet d’observer l’apparition de fissures et de déformations permanentes ; pour les pièces extérieures, il faut tenir compte des UV, de l’humidité et des cycles de température ; pour les pièces en contact avec des fluides, il convient de vérifier l’étanchéité, la pression et les zones difficiles à nettoyer. Pour les matériaux résineux, il faut également surveiller le vieillissement par fragilisation et la déformation thermique : les résines photopolymérisables classiques ne doivent pas être utilisées directement comme substituts de plastiques techniques pour des pièces durables. Si l’échantillon ne sert qu’à valider un concept, le rapport doit préciser clairement le caractère de substitution du matériau afin d’éviter qu’un prototype temporaire soit pris pour une solution définitive de production.
5. Boucle de correction : faire de chaque itération une base de connaissances réutilisable
Une fois la validation terminée, il faut établir une liste des problèmes et les classer par gravité : les défauts qui touchent à la sécurité et à la fonction doivent entraîner une révision du modèle, ceux qui nuisent à l’efficacité de l’assemblage doivent être optimisés, et ceux qui affectent uniquement l’apparence peuvent être traités en fonction du coût. Chaque problème doit être relié à une position dans le CAO, à une analyse de cause, à une recommandation de modification et à un essai de recontrôle. Par exemple, un trou trop petit peut provenir du retrait à l’impression, d’un revêtement de post-traitement ou d’une tolérance de conception insuffisante ; la solution peut consister à augmenter le diamètre de 0,2 mm, à modifier l’orientation d’impression ou à prévoir un usinage secondaire. C’est seulement en capitalisant ces retours que la génération suivante de produit peut éviter les mêmes erreurs.
Conclusion : la validation des échantillons est une décision d’ingénierie, pas un simple contrôle formel
Un processus de validation de qualité doit couvrir la définition des objectifs, les cotes critiques, les relations d’assemblage, les conditions fonctionnelles et la boucle de correction. Grâce à des données quantifiées, des preuves photographiques et un suivi des versions, les prototypes imprimés en 3D aident les équipes à prendre tôt des décisions sur les matériaux, la structure et le procédé, tout en réduisant les coûts de reprise et les risques de livraison lors des phases de production en série.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.