
المقدمة: اختيار المواد للقطع الوظيفية لا يعتمد على اسم المادة فقط
في مشاريع الطباعة ثلاثية الأبعاد، لا يكون سبب الإخفاق في كثير من الأحيان هو عدم إمكانية الطباعة، بل هو اتخاذ قرار مبكر جدًا بشأن المادة. قد يبدو النموذج مطابقًا من الخارج، لكن إذا ظهرت مشكلات في التجميع، أو تحمل الحرارة، أو مقاومة الإجهاد، أو الاستخدام طويل الأمد مثل التشوه أو التشقق أو الانتفاخ بسبب امتصاص الرطوبة، فسيعود المشروع إلى مرحلة إعادة العمل. عندما تتولى بلوبرنت ثلاثي الأبعاد مشاريع تمتد من التصميم إلى التسليم الفعلي، فإنها عادةً تفكك المتطلبات أولًا إلى خمسة مؤشرات: الأداء الميكانيكي، والظروف البيئية، وثبات الأبعاد، ومتطلبات السطح، وحجم التسليم، ثم تحدد المادة والعملية بناءً على ذلك، بدلًا من الاكتفاء باختيار سهل بين "الراتنج، النايلون، المعدن".
على سبيل المثال، بالنسبة لقطعة هيكلية خارجية، قد يكون نموذج العرض أفضل إذا استُخدم فيه راتنج SLA ضوئي للحصول على سطح ناعم ومهلة تسليم أقصر؛ بينما قد تكون قطعة التحقق من التجميع أكثر ملاءمة لـ SLS PA12 لأن المتانة، ومقاومة الصدمات، والسلوك شبه المتساوي في جميع الاتجاهات أكثر استقرارًا؛ وإذا كانت القطعة ستتحمل أحمالًا مستمرة أو بيئة عالية الحرارة، فيجب تقييم نايلون مقوى بالألياف الزجاجية، أو راتنج مقاوم للحرارة، أو حل طباعة معدنية. قيمة ابتكار المواد لا تكمن في ملاحقة المصطلحات الجديدة، بل في تحويل قدرات المادة إلى نتائج هندسية قابلة للتحقق، وقابلة للتسليم، وقابلة لإعادة الطلب.
أولًا: حدّد سيناريو الاستخدام أولًا، ثم أنشئ قائمة المواد المرشحة
الخطوة الأولى في اختيار المادة هي تعريف ظروف التشغيل الحقيقية. وتشمل المؤشرات الشائعة: نطاق درجة حرارة العمل، والحمل المستمر، والصدمات اللحظية، والوسط الملامس، وطريقة التجميع، والاحتكاك السطحي، ومستوى مقاومة اللهب، ولون المظهر. إذا قدّم العميل وصفًا مثل "قوة عالية" أو "متحمل" أو "يشبه القطع المحقونة" فقط، فيجب على المهندسين مواصلة الاستيضاح: ما اتجاه القوة؟ هل أعمدة البراغي ستُفك وتُركب مرارًا؟ هل هناك تماس مع الزيوت أو الكحول؟ هل يجب ضبط التفاوت البعدي ضمن ±0.2 مم؟ هل دورة الاستخدام لمرة واحدة للعرض أم تشغيل طويل الأمد؟
يمكن بناء قائمة المواد المرشحة وفق العملية. راتنجات SLA مناسبة لقطع المظهر، والقطع الشفافة، ونماذج التفاصيل، وعادة ما يكون سمك الطبقة 0.05-0.1 مم، مع سطح دقيق لكن يتطلب الأمر تقييمًا حذرًا للمتانة ومقاومة العوامل الجوية؛ أما SLS PA12 فهو مناسب للهياكل المعقدة والقطع الوظيفية صغيرة الحجم وهياكل المشابك، وعادة ما يكون سمك الطبقة 0.1-0.15 مم، وتساعد بنية الدعم المسحوقية على تنفيذ التجاويف المعقدة بسهولة أكبر؛ وتتميز قطع النايلون المطبوعة بتقنية MJF باستقرار جيد في الاتساق بين الدفعات والتفاصيل؛ بينما تناسب تقنية SLM للطباعة المعدنية التطبيقات ذات القوة العالية أو مقاومة الحرارة أو خفة الوزن، لكنها تتطلب مراعاة إزالة الدعامات، والمعالجة الحرارية، ومعايير التشغيل الآلي، وتكلفة الفحص.
ثانيًا: استبدل الحكم الشخصي بالتحقق عبر العينات
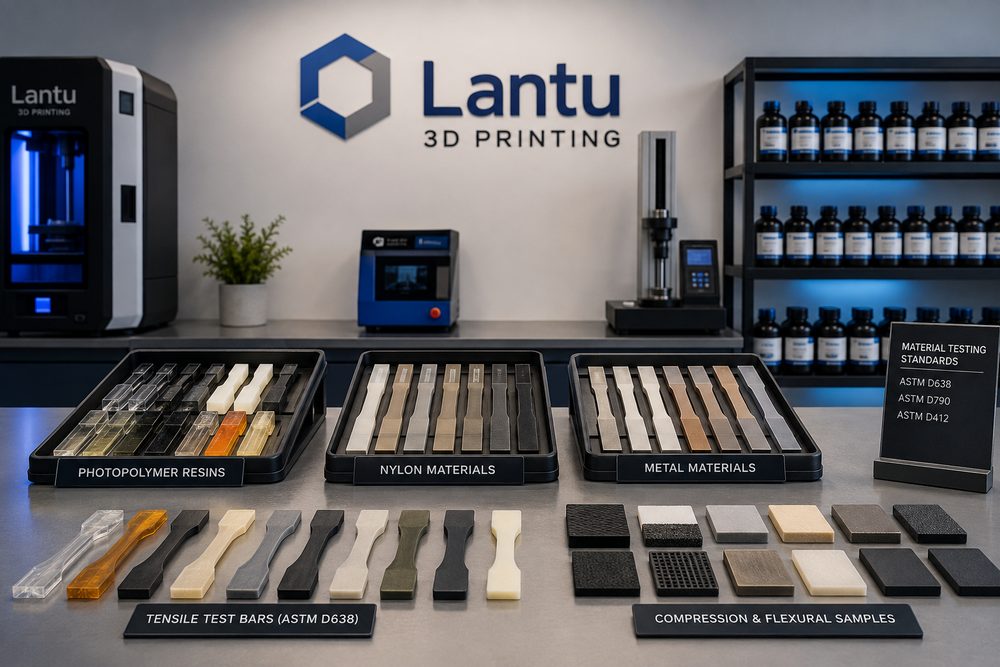
يجب أن تمر ابتكارات المواد عبر التحقق. بالنسبة للقطع الوظيفية، يُنصح قبل الإنتاج الرسمي بصنع عينات معيارية وعناصر هيكلية تمثيلية. يمكن للعينات المعيارية أن تستند إلى متطلبات اختبار الشد أو الانحناء أو الصدم أو التشوه الحراري، بينما تتضمن العناصر التمثيلية سمات واقعية مثل الجدران الرقيقة، والمشابك، واللولبات، ومواضع الثقوب، والعوارض الكابولية، وأسـطح التجميع. الجمع بين النوعين معًا هو ما يمنع مشكلة: "بيانات المادة ممتازة، لكن القطعة لا تعمل جيدًا في الموقع".
أثناء التحقق، يجب تسجيل اتجاه الطباعة، وسمك الطبقة، وموقع الترتيب، وطريقة المعالجة اللاحقة، ونتائج الاختبار. على سبيل المثال، في القطع المصنوعة من النايلون، إذا كانت المشابك تنثني مرارًا في اتجاه Z، فإن الترابط بين الطبقات واتجاه الوضع سيؤثران بوضوح على العمر التشغيلي؛ وإذا استُخدمت القطعة في بيئة رطبة، فيجب أيضًا تقييم التغير البعدي بعد امتصاص الرطوبة مسبقًا. أما في القطع الراتنجية، فقد يؤدي الإفراط في التصلب اللاحق إلى زيادة الصلادة لكنه يقلل المتانة، بينما يؤدي التصلب اللاحق غير الكافي إلى سطح لزج أو أداء طويل الأمد غير مستقر. لذلك، لا ينبغي أن يقتصر تقرير التحقق على عبارة "مطابق"، بل يجب أن يقدم شروط عملية قابلة للتتبع.
ثالثًا: يجب أن يتزامن تطوير المادة مع التصميم البنيوي
يمكن تقليل العديد من مشكلات المواد عبر التصميم البنيوي. فالقطعة ذات الجدار الرقيق لا تصبح بالضرورة موثوقة بمجرد الانتقال إلى مادة "أقوى"؛ بل إن تحديد سماكة مناسبة، وانتقالات بزوايا مستديرة، وأضلاع التقوية، ومسار نقل الأحمال غالبًا ما يكون أكثر فاعلية. عمومًا يمكن أن تبدأ سماكة جدران القطع المعروضة من 1.0 إلى 1.5 مم، بينما يُنصح في القطع الوظيفية المصنوعة من النايلون بأن تصل المناطق الحرجة الحاملة للأحمال إلى 2.0 مم أو أكثر؛ كما ينبغي لأعمدة البراغي أن تُعزَّز بزاوية مستديرة عند القاعدة وأضلاع تقوية خارجية لتجنب تركّز الإجهاد؛ ويجب أيضًا الانتباه لاتجاه الالتواء واستراتيجية الدعم في القطع الطويلة، مع تقسيم القطعة وتجميعها لاحقًا عند الحاجة.
تؤكد بلوبرنت ثلاثي الأبعاد على إدارة تكاملية من "المخطط إلى التسليم"، أي مراجعة المواد، والعملية، وتعديلات البنية، وطريقة الفحص بشكل موحد قبل عرض السعر والإنتاج. وإذا أصر العميل على استخدام مادة معينة، فإن فريق الهندسة يحدد أيضًا حدود المخاطر؛ فمثلًا، القطع الشفافة الراتنجية مناسبة للعرض والتحقق من المظهر البصري، لكنها لا ينبغي أن تُعامل مباشرةً على أنها مكافئة لأداء مقاومة الصدمات طويل الأمد لقطع PC المحقونة. ومن خلال نقل المخاطر إلى مرحلة مراجعة التصميم، يكون ذلك غالبًا أكثر توفيرًا للوقت من إعادة العمل على المنتج النهائي.
رابعًا: المعالجة اللاحقة والفحص يحددان جودة التسليم النهائية
لا تنتهي خصائص المادة عند انتهاء الطباعة. فالقطع المصنوعة بتقنية SLS من النايلون تحتاج إلى إزالة المسحوق، أو السفع الرملي، أو الصبغ، أو التشريب، حيث تؤثر خشونة السطح والمسامية في المظهر وصعوبة التنظيف؛ أما قطع SLA الراتنجية فتحتاج إلى الغسل، والتصلب اللاحق، والصقل، والرش، وقد يغير الصقل المفرط الأبعاد؛ بينما تتطلب القطع المعدنية غالبًا إزالة الدعامات، والمعالجة الحرارية، والسفع الرملي، والتشغيل النهائي عبر CNC، والفحص بجهاز القياس ثلاثي الإحداثيات. وإذا لم يُدرج مسار المعالجة اللاحقة في مرحلة اختيار المادة، فإن التسعير ومدة التسليم سيصبحان غير دقيقين.
كما يجب أن يتوافق الفحص مع الغرض من القطعة. فالقطع المظهرية تركز على السطح، واختلاف اللون، وإحساس التجميع؛ أما القطع الوظيفية فتحتاج إلى فحص الأبعاد الحرجة، واللولبات، ومواضع الثقوب، والاستواء، والمناطق الحاملة للأحمال؛ وقد تتطلب القطع المعدنية أيضًا التحقق من الكثافة، والصلادة، والكشف عن العيوب، أو شهادة المادة. بالنسبة للطلبات المتكررة، يُنصح بإنشاء سجل للقطعة الأولى وجدول لتتبع الدُفعات، يشمل رقم دفعة المادة، والجهاز، ومعلمات العملية، واسم مسؤول المعالجة اللاحقة، ونتائج الفحص، لتسهيل التحسين المستمر.
الخلاصة: جوهر ابتكار المواد هو التسليم القابل للتحقق
إن ابتكار مواد الطباعة ثلاثية الأبعاد ليس مجرد استبدال اسم مادة بأخرى، بل هو بناء حلقة مغلقة بين السيناريو، والمادة، والعملية، والبنية، والمعالجة اللاحقة، والفحص. وعند اختيار خدمة طباعة ثلاثية الأبعاد، ينبغي للشركات أن تركز على ما إذا كان المورّد قادرًا على تقديم خطة تحقق، وحدودًا للمخاطر، ومعايير للتسليم. تكمن قيمة بلوبرنت ثلاثي الأبعاد في ربط الفكرة المبكرة، والتصميم الهندسي، والتسليم الفعلي، بحيث ينتقل اختيار المادة من حكم قائم على الخبرة إلى قرار هندسي قائم على البيانات، ومنظم بالعمليات، وقابل للتتبع.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.